模具选材首先得看服役条件,不能一味追求高价材料。以常见的注塑模为例,型腔材料通常选用P20(3Cr2Mo),预硬态硬度约30-34HRC,切削加工性不错,适合中小批量生产;若产量上到50万模次以上,就得考虑S136(4Cr13)这类耐腐蚀镜面钢,淬火回火后硬度可达48-52HRC。冲压模则更看重耐磨性和抗崩角能力,Cr12MoV在热处理硬度58-62HRC时耐磨性好,但韧性偏弱,厚板冲裁或存在偏载的工况下,DC53往往更稳妥,它的抗弯强度比Cr12MoV高出约15%-20%。
热处理是决定模具寿命的关键环节,很多早期失效其实不是材料选错了,而是工艺没走对。Cr12MoV淬火温度一般控制在1020-1040℃,回火温度根据目标硬度调整,520℃回火三次可稳定在58-60HRC。这里有个容易被忽略的点:淬火后必须及时回火,间隔不宜超过2小时,否则残余奥氏体转变不充分,后续线切割或磨削时容易开裂。另外,大截面模块淬火时心部冷速不足,建议采用分级淬火或等温淬火,减少变形和开裂风险。
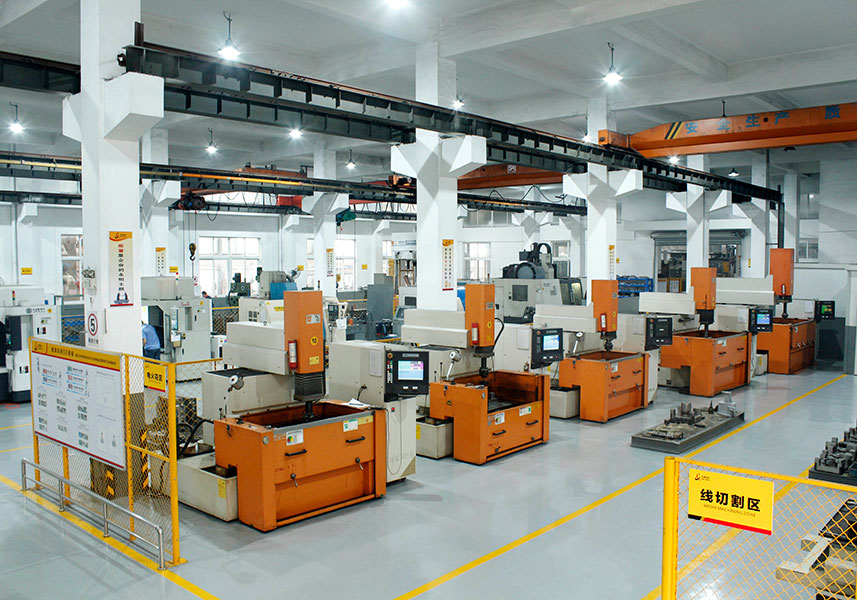
加工工艺和材料选择要联动考虑。比如S136做镜面模具,淬火回火后硬度高,后续抛光费时费力,所以粗加工阶段就要预留足够的抛光余量,一般单边留0.05-0.1mm,并且抛光方向要与开模方向一致,避免出现拉丝痕。电火花加工后的白层必须去除,尤其是Cr12MoV这类高碳高铬钢,白层硬度高但脆性大,不处理干净容易成为裂纹源。线切割加工时,多次切割工艺比一次成型更可靠,最后一刀修割量控制在0.02-0.03mm,表面粗糙度能到Ra0.8左右。
说到底,模具钢材没有“最好”只有“最合适”。选材时把产量、制品材料、腐蚀性、冲击载荷这几个变量列清楚,再对照材料手册的力学性能数据做匹配,比凭经验拍脑袋靠谱得多。热处理和机加工环节则要盯住过程控制,温度、时间、冷却方式这些参数记录完整,出了问题才有追溯依据。模具寿命的提升,往往就藏在这些细节里。