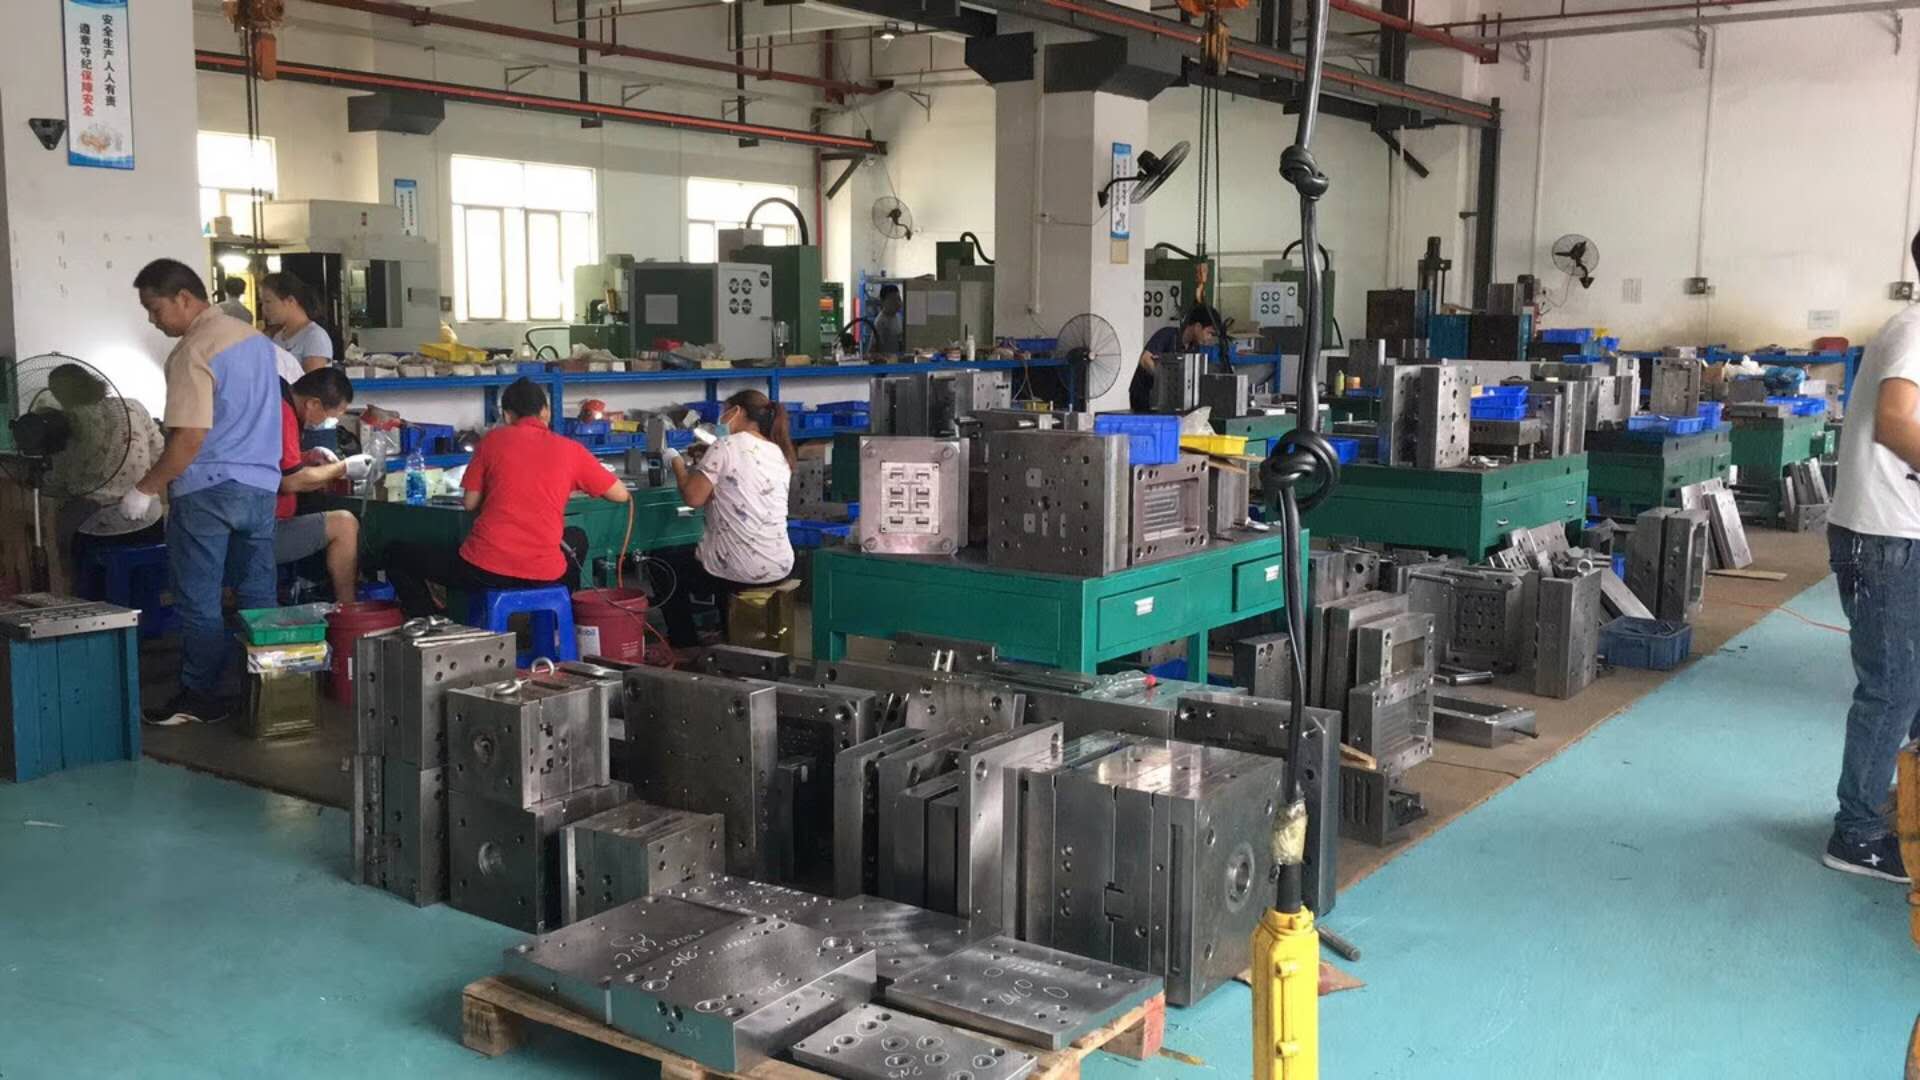
落到模具现场,这些概念直接对应不同的检测手段。型芯、型腔的关键配合尺寸,用三坐标测量机打点,关注的是准确度——设备示值误差通常控制在(2.0+L/350)μm以内;而注塑件批量试模时连续抽检20件测同一尺寸,算的是精密度,反映工艺稳定性。精密度高但准确度低的情况很常见,比如量具未校准,数据集中却整体偏移,这时不能靠提高精密度解决问题,得先做量值溯源。
实操中建议把指标写清楚:模具零件图标注公差时用"尺寸公差±0.02mm",测量方案里注明"重复测量3次,极差≤0.005mm"这类精密度要求,再单独规定量具的准确度等级。分辨率别盲目追高,0.1μm分辨率配在普通车间环境里,温度波动带来的误差远大于分辨率本身,反而误导判断。测点布置、基准统一、恒温时间这些细节,对最终数据的影响往往比仪器标称参数更实在。
说到底,这几个词不是文字游戏,而是测量方案的语言。模具工程师在报价、验收、客诉分析时把概念对齐,能少走不少弯路——该谈重复性的别扯准确度,该查量具校准的别怪设备分辨率不够。把每个指标落到具体测量动作和数据判据上,报告才站得住脚。