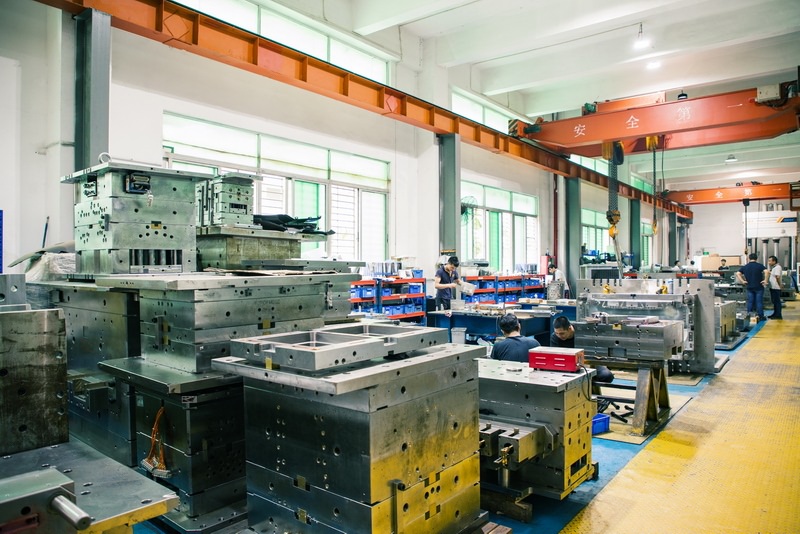
模具这行干久了,越发觉得基本功的重要性。所谓模具,就是工业生产上用以注塑、吹塑、挤出、压铸或锻压成型、冶炼、冲压等方法得到所需产品的各种模子和工具。按成型工艺分,注塑模、冲压模、压铸模、挤出模各有各的门道;按工序组合分,又有单工序模、复合模和级进模。拿冲压来说,级进模在一副模具内完成多道工序,效率高但结构复杂、调试周期长,适合大批量生产;单工序模结构简单、成本低,小批量订单更划算。搞清这些分类,是跟客户沟通方案、判断模具结构方向的第一步。
结构上,模具通常由动模和定模两大部分组成,注塑模里浇注系统、冷却系统、顶出机构、导向机构缺一不可。浇口位置选得不对,产品容易出现熔接痕、缩水;冷却水路设计不合理,成型周期拉长,直接影响单件成本。模具材料也得匹配产量:P20适合中低批量,718、H13用在要求更高的场合,热处理和表面处理工艺跟不上,模具寿命就打折扣。这些细节在报价时都得算进去,不能只盯着加工工时。
说到报价,模具价格一般由材料费、加工费、设计费、试模费和管理利润构成。材料费按模架、模仁、标准件分别核算;加工费要看CNC、EDM、线切割、磨床等工序的实际工时,复杂型腔的放电加工往往是大头。试模次数也要预留,T1试模后改模是常态,报价里不留改模余量,后面容易亏。另外,模具寿命、精度等级、是否需要热流道,都会明显影响总价,跟客户确认清楚这些参数再报价,比事后扯皮强得多。
说到底,模具知识不是背概念,而是把分类、结构、材料、成本串起来用。接到一个产品图,先判断用什么成型工艺、选什么模架结构、材料怎么定、报价怎么拆,这套思路理顺了,干活才不慌。平时多下车间看看试模,多跟老师傅聊聊改模经验,比看十篇文章都管用。