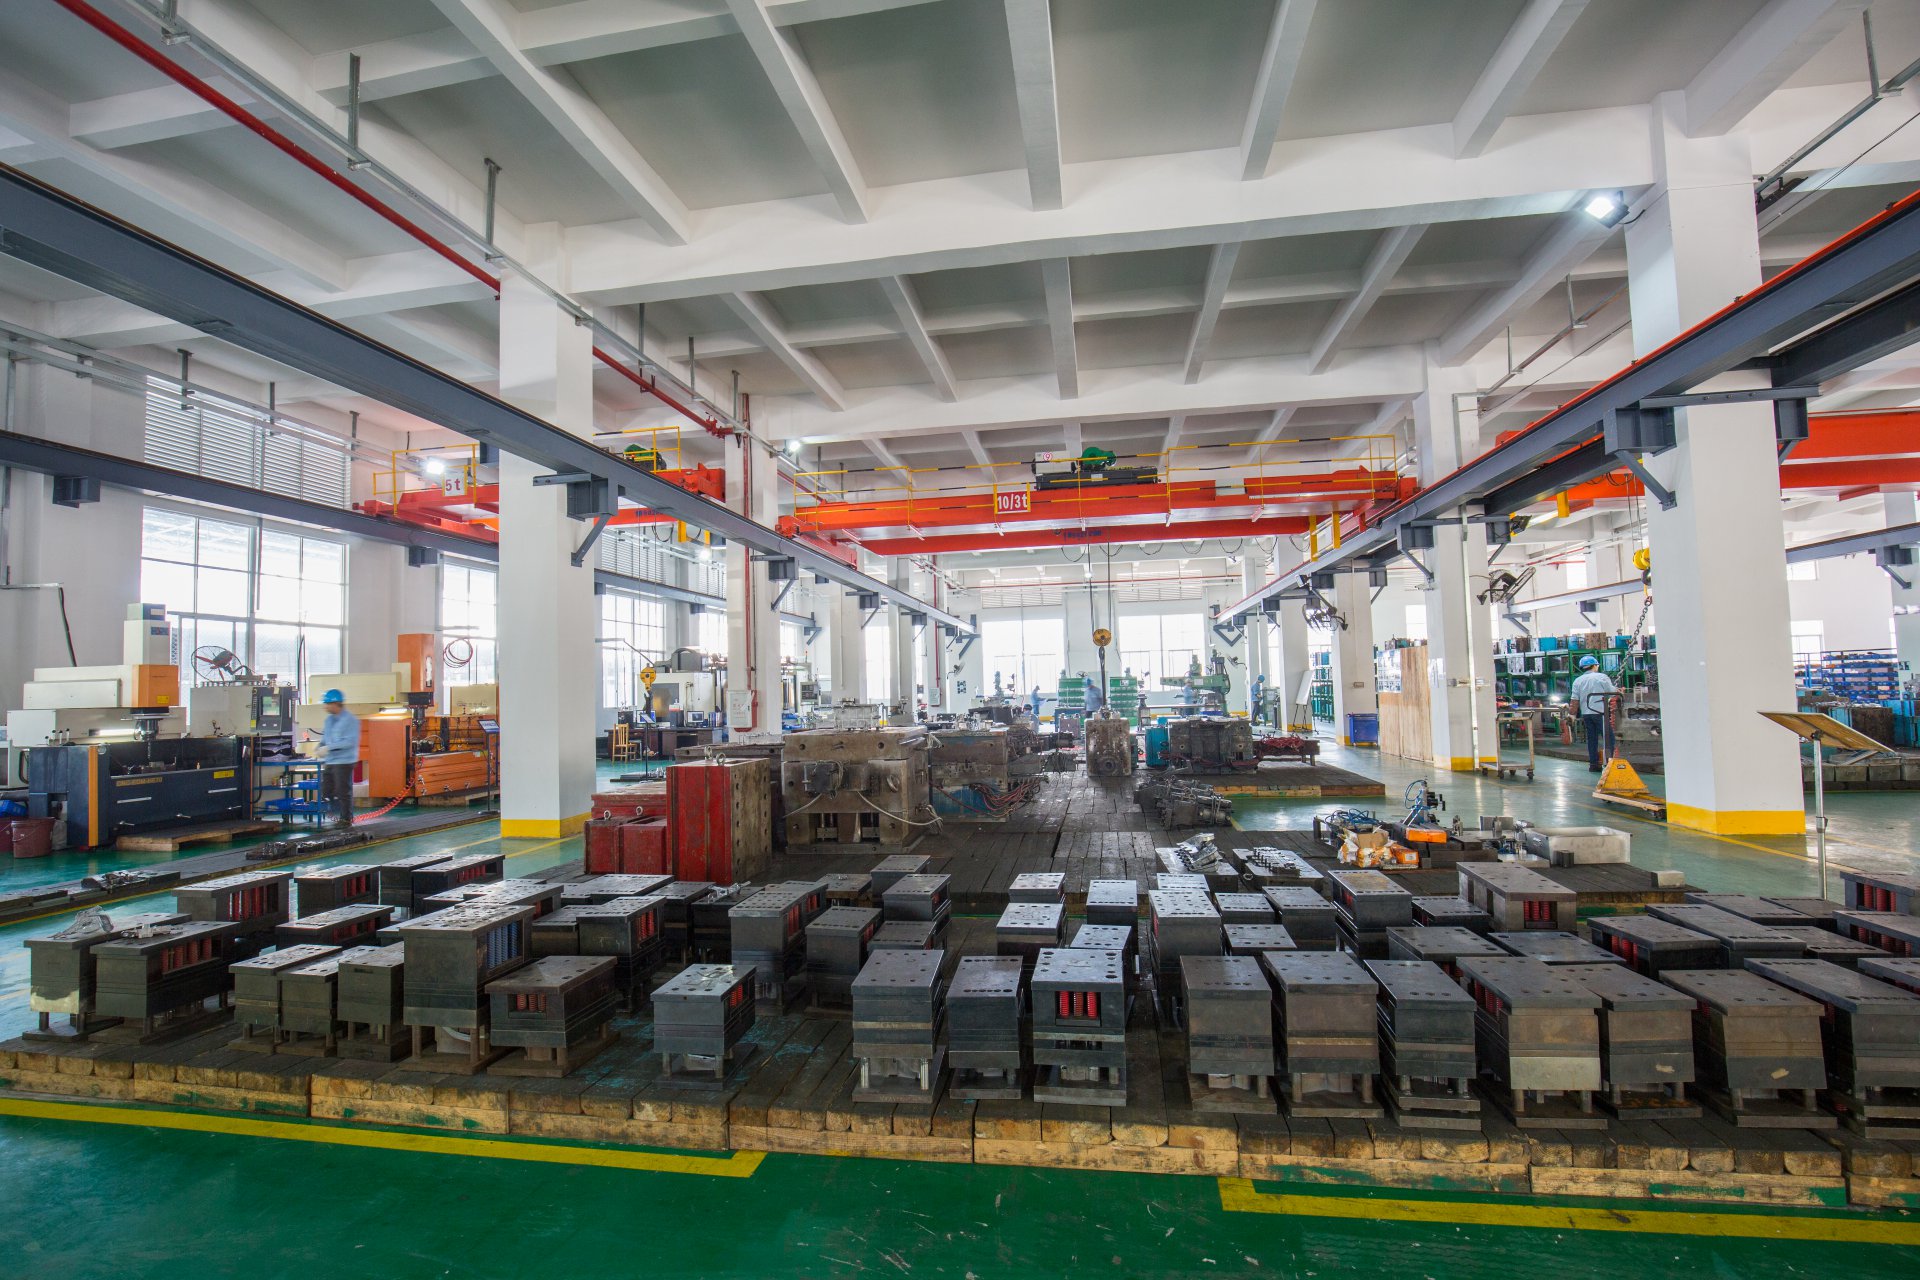
模具设计不是画图那么简单,核心在于分型面的确定和型腔布局。分型面选在塑件最大轮廓处,既要保证脱模顺畅,又要避免影响外观。型腔数量得看批量:小批量单腔模成本低,大批量多腔模效率高,但流道平衡和注塑机吨位必须匹配。浇口位置更关键,熔接痕、气穴往往就是浇口开错地方造成的。冷却水路设计也有讲究,水路离型腔表面一般控制在15-25mm,太近影响模具强度,太远冷却效率打折扣。
结构选型上,两板模和三分模各有适用场景。两板模结构简单、成本低,适合大多数常规塑件;三分模能实现点浇口自动脱模,适合外观要求高的产品。顶出系统常用圆顶针、扁顶针和推板,顶针直径一般取φ2-φ6,布置要避开冷却水路和螺钉孔。滑块和斜顶机构用于处理侧向凹凸结构,斜顶角度通常控制在3°-15°,角度过大容易卡死。模具钢材选择上,型腔常用P20或718H,高耐磨场合用S136或H13,热处理硬度一般在HRC48-52。
加工工艺方面,CNC粗加工留余量0.3-0.5mm,精加工后需进行电火花或线切割处理清角。深腔加工要注意排屑,避免刀具让刀造成过切。抛光环节从粗油石到钻石膏逐级进行,镜面模具抛光可达Ra0.05以下。装配时导柱导套配合间隙控制在0.02-0.04mm,顶针与顶针孔间隙0.01-0.02mm,过紧容易咬死,过松则飞边。试模阶段重点看填充是否平衡、顶出是否顺畅、冷却时间是否合理,一般首试后需修模1-2轮才能稳定量产。
说到底,模具这行靠的是经验和数据积累。每个项目的分型面、浇口位置、冷却布局都要结合产品特点反复推敲,试模记录和修模方案最好建档留存,下次遇到类似结构能少走弯路。工艺参数没有万能公式,多试、多记、多总结,才是把模具做稳做精的正路子。