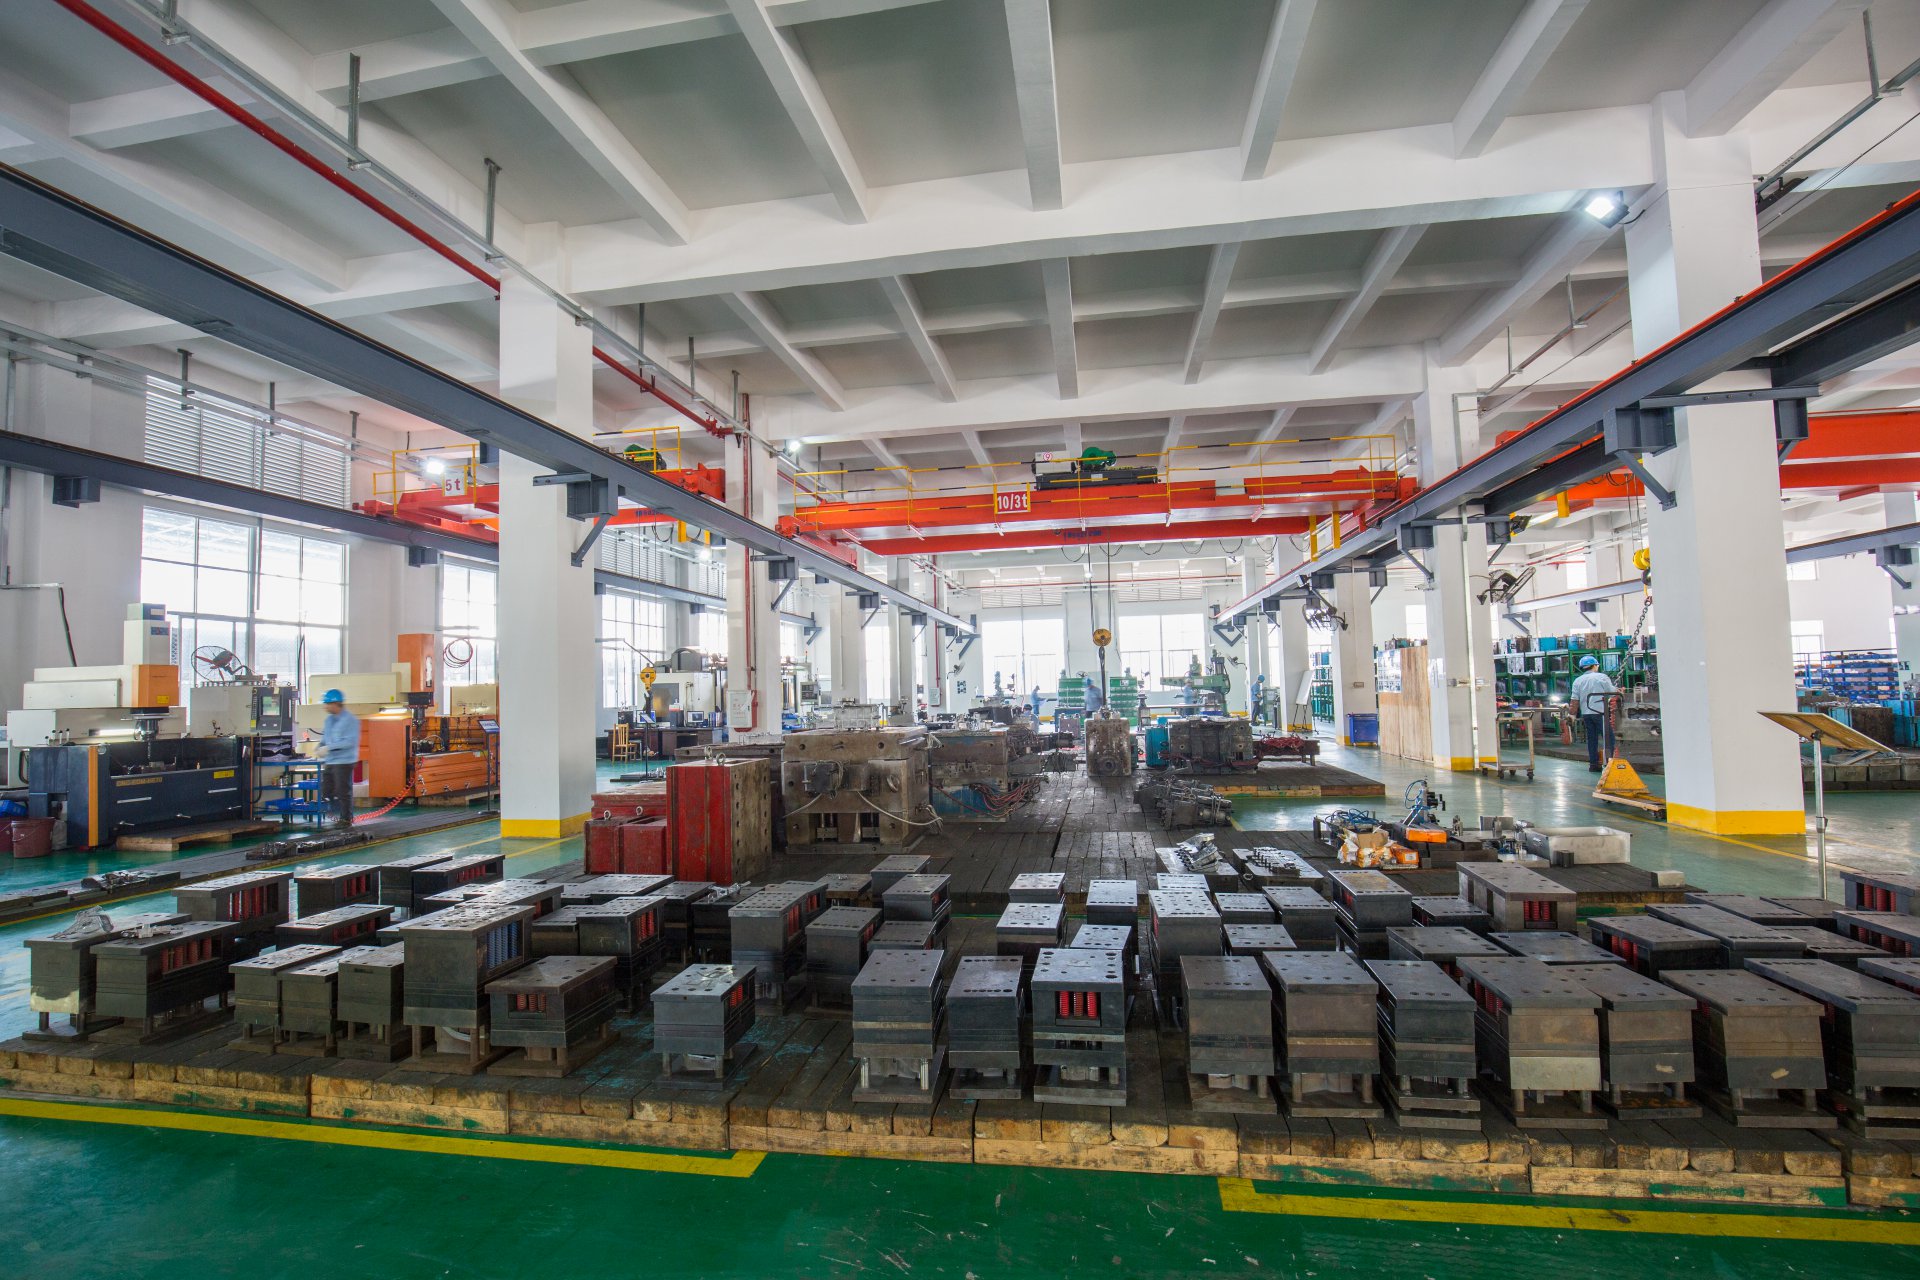
模具设计不是画图,核心在于分型面确定和浇注系统布局。分型面选在塑件最大轮廓处,兼顾脱模斜度(通常1°~3°),否则批量生产时拉伤、顶白跑不掉。浇口位置直接影响熔接痕和气穴分布,ABS件浇口直径一般取0.8~1.5mm,POM则需加大到1.2~2.0mm。冷却水路距型腔表面15~25mm为宜,太近易产生温差应力,太远冷却效率打折扣。这些参数不是拍脑袋定的,得结合模流分析反复验证。
制造环节,模架选标准件能省三成工期,但型腔镶件必须按产品公差单独配作。CNC粗加工留0.3~0.5mm余量,精加工后线切割割镶件配合位,间隙控制在0.01~0.02mm。热处理别偷懒,Cr12MoV淬火硬度HRC58~62,回火两次消除应力,否则后期开裂修模都来不及。装配时导柱导套垂直度误差不超过0.02mm/100mm,顶针板动作顺畅无卡滞,这些细节决定模具寿命。
试模阶段重点看三处:一是填充是否平衡,短射和飞边同时出现说明浇口或排气有问题;二是顶出是否平稳,顶针印过深要查顶出力是否超过塑件承受极限;三是冷却时间,一般按壁厚每毫米15~20秒估算,实测偏差大就得调水路。模具验收前至少跑500模次,记录尺寸漂移和磨损情况,为量产参数定基准。
说到底,模具这行靠的是经验积累加数据说话。结构设计合理、加工到位、试模调准,三者缺一不可。日常多翻翻失效模具的维修记录,比看十本手册都管用。把每一套模的工艺参数归档,下次遇到类似产品直接调取参考,效率翻倍不是吹的。