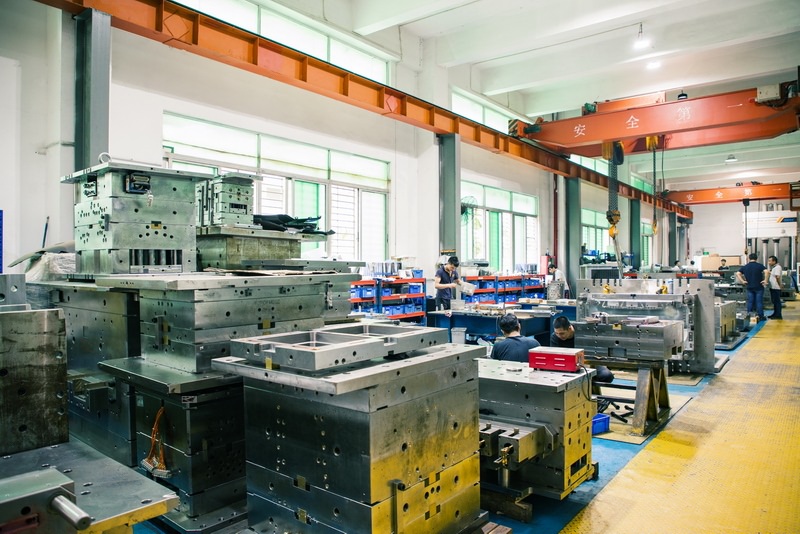
模具是工业生产中通过注塑、吹塑、挤出、压铸、锻压、冲压等成型方法获得所需产品的各类模子与工具的总称。按成型工艺不同,常见类型包括注塑模、吹塑模、挤出模、压铸模、锻模和冲压模等。对模具人来说,分清类型是基本功:注塑模要重点关注浇口位置、冷却水路排布和排气槽设计;冲压模则更看重间隙配合、导向精度和卸料结构。不同类别的模具在钢材选用、热处理要求和加工工艺上差异很大,选错材料或热处理不当,轻则影响产品外观,重则导致模具早期开裂失效。
模具制造流程一般包括产品分析、模具设计、备料、粗加工、精加工、电火花与线切割、抛光、装配调试和试模等环节。其中设计阶段决定了模具约70%的成本与质量走向,分型面选择、顶出机构布置、冷却系统设计都需要结合产品壁厚、收缩率和批量来综合判断。加工阶段要控制好模板的平面度与导柱导套的配合精度,通常导柱导套配合间隙控制在0.02至0.04毫米,模板平面度误差不超过0.05毫米,否则合模时容易偏载,影响产品飞边和模具寿命。
报价环节同样考验基本功。模具报价通常由材料费、加工费、标准件费、设计费、试模费和合理利润构成。材料费按模架尺寸和型腔钢材重量估算,加工费则与型腔数量、结构复杂程度和表面要求挂钩。实际报价时还要考虑模具寿命等级,比如大批量生产要求模具寿命达到50万模次以上,就需要选用更好的钢材并增加热处理工序,成本自然上浮。报价报低了亏本,报高了丢单,关键在于把结构难度和加工工时算清楚,而不是凭感觉拍脑袋。
说到底,模具是“设计出来的,也是加工出来的,更是调试出来的”。掌握分类、吃透工艺、算准成本,这三样功夫缺一不可。日常多下车间看试模、多记录修模问题,比只看图纸进步更快。模具这行没有捷径,把每一个细节做扎实,模具寿命和产品良率自然会给出答案。