干模具这行,结构设计是第一步,也是最容易埋坑的一步。分型面的选择直接决定了后续加工难度和制品质量,一般优先考虑放在产品截面最大轮廓处,同时要兼顾拔模斜度——ABS材料通常取1°~2°,PC则要放到1.5°~3°,否则脱模拉伤是迟早的事。浇口位置也不能拍脑袋定,得结合模流分析看填充末端和熔接痕位置。型腔布局上,一模多腔时要算好流道平衡,否则各腔充填不均,尺寸偏差能差出0.05mm以上。
材料选型和热处理是很多新人容易忽视的环节。型腔型芯常用P20、718H这类预硬钢,硬度在30~35HRC,适合中小批量生产;要是订单量大、玻纤增强料多,就得上前述的S136或H13,淬火后硬度能到48~52HRC,耐磨性完全不是一个级别。热处理工艺上,淬火温度、回火次数都得按钢材牌号来,比如H13一般要回火两次以上,消除内应力,不然线切割时开裂的例子不在少数。
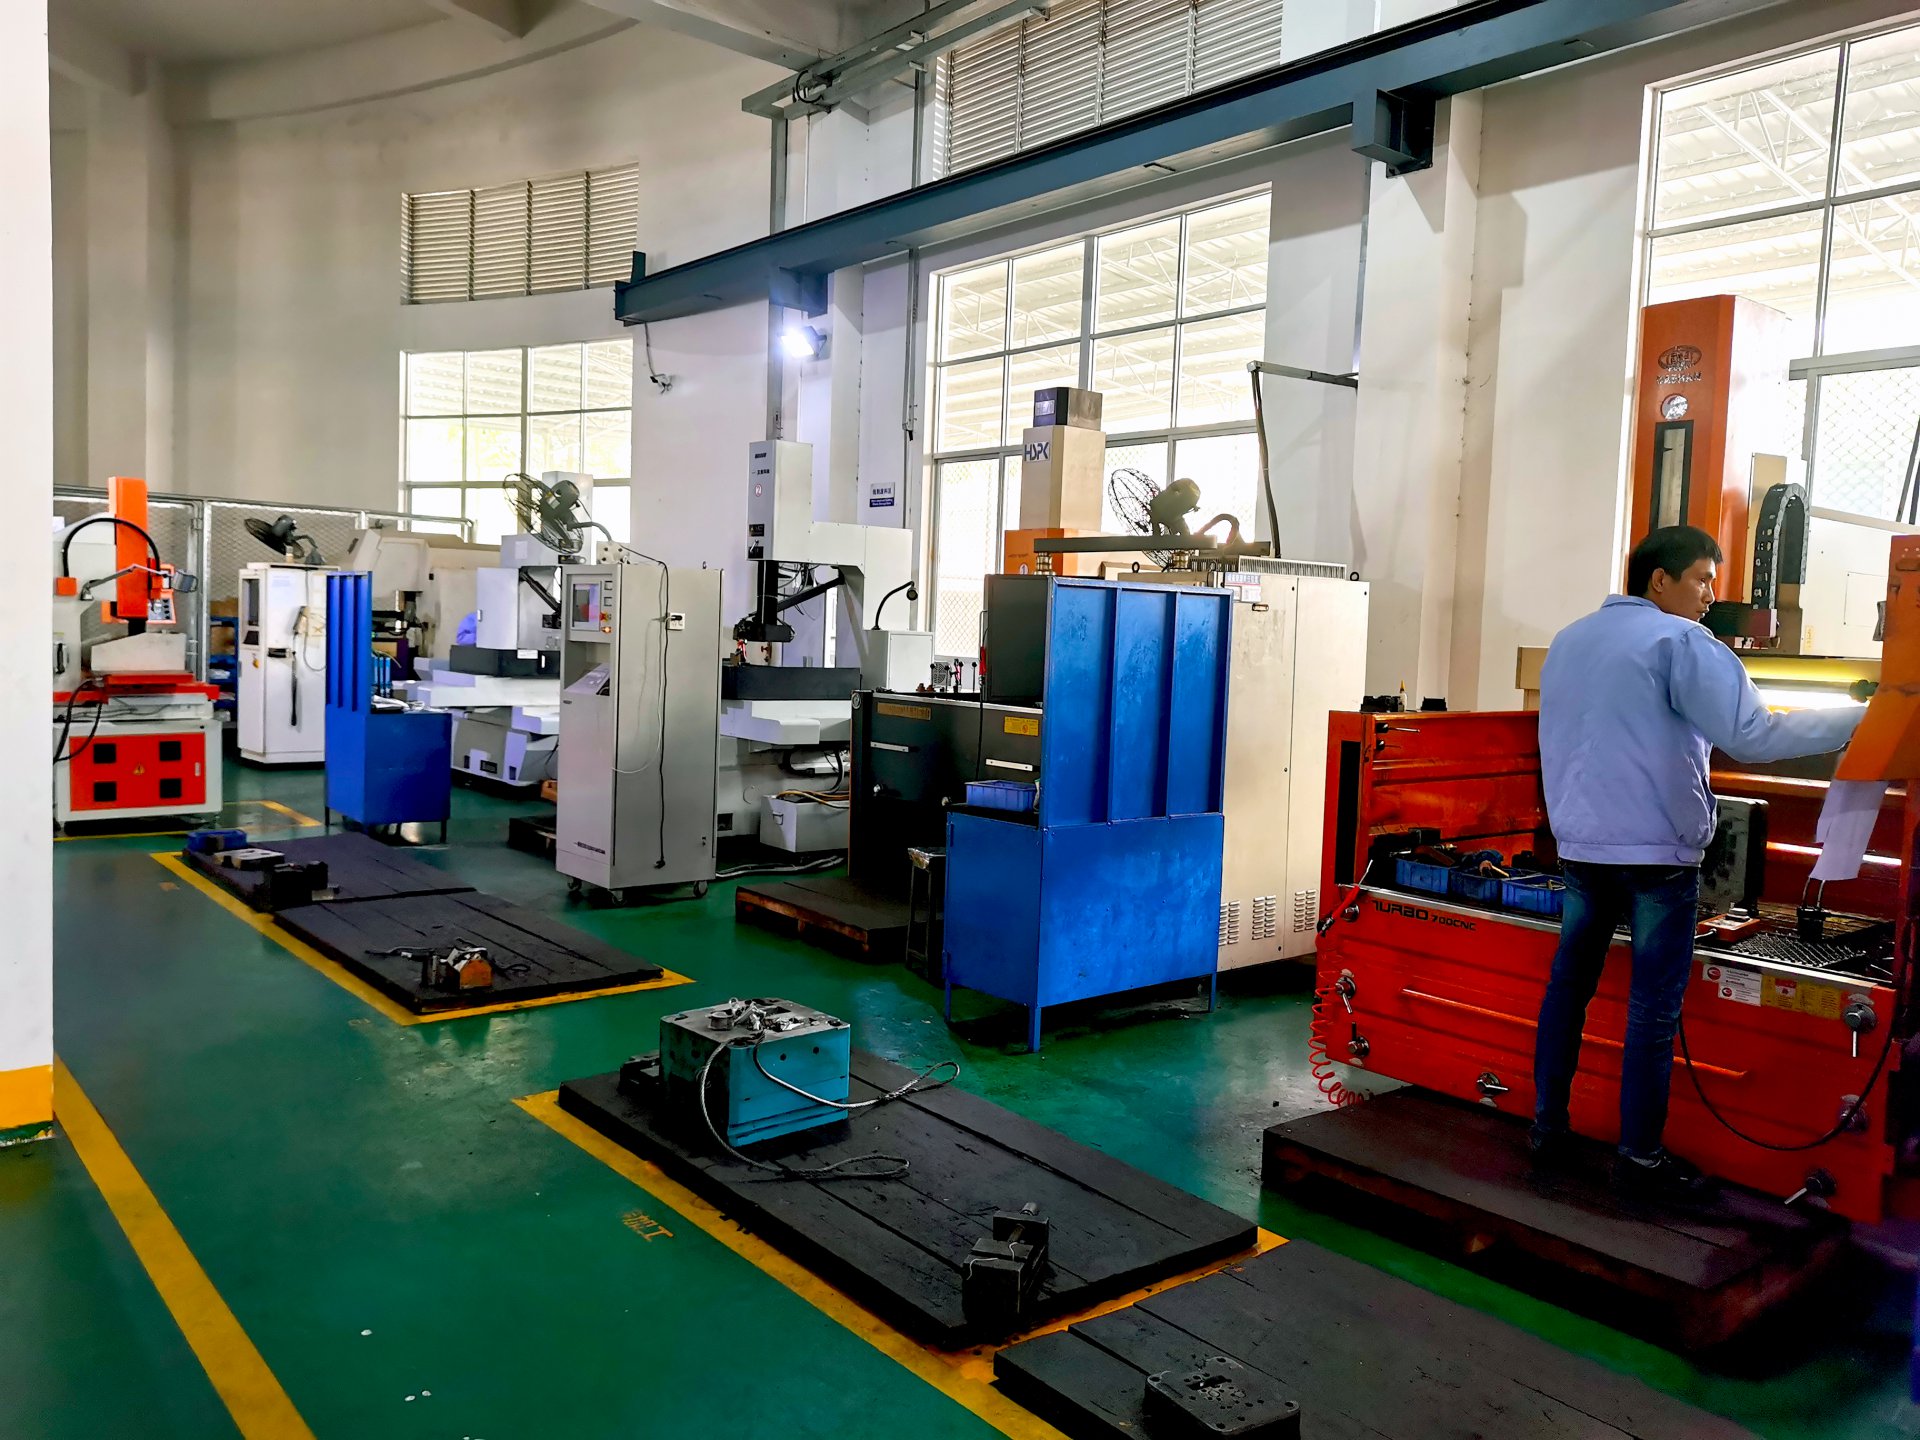
加工和装配阶段,尺寸链的累积误差要提前算清楚。模板厚度公差通常控制在±0.02mm以内,导柱导套的配合间隙取0.01~0.03mm,太紧了装配敲不进去,太松了合模精度不够。装配顺序也有讲究,先装模架再配型腔,顶出系统最后调,顶针板与型芯的间隙留0.1~0.2mm,试模时观察顶出是否顺畅、有无顶白。试模后根据飞边、缩水情况反推修模方案,这套流程走顺了,模具寿命和良率才有保障。
说到底,模具是个系统工程,设计、材料、加工、装配环环相扣,哪一环掉链子都会在试模时暴露出来。日常多积累不同材料的收缩率数据和典型结构案例,比临时翻手册管用得多。把每个项目的修模记录整理成自己的数据库,下次遇到类似结构心里就有底了。