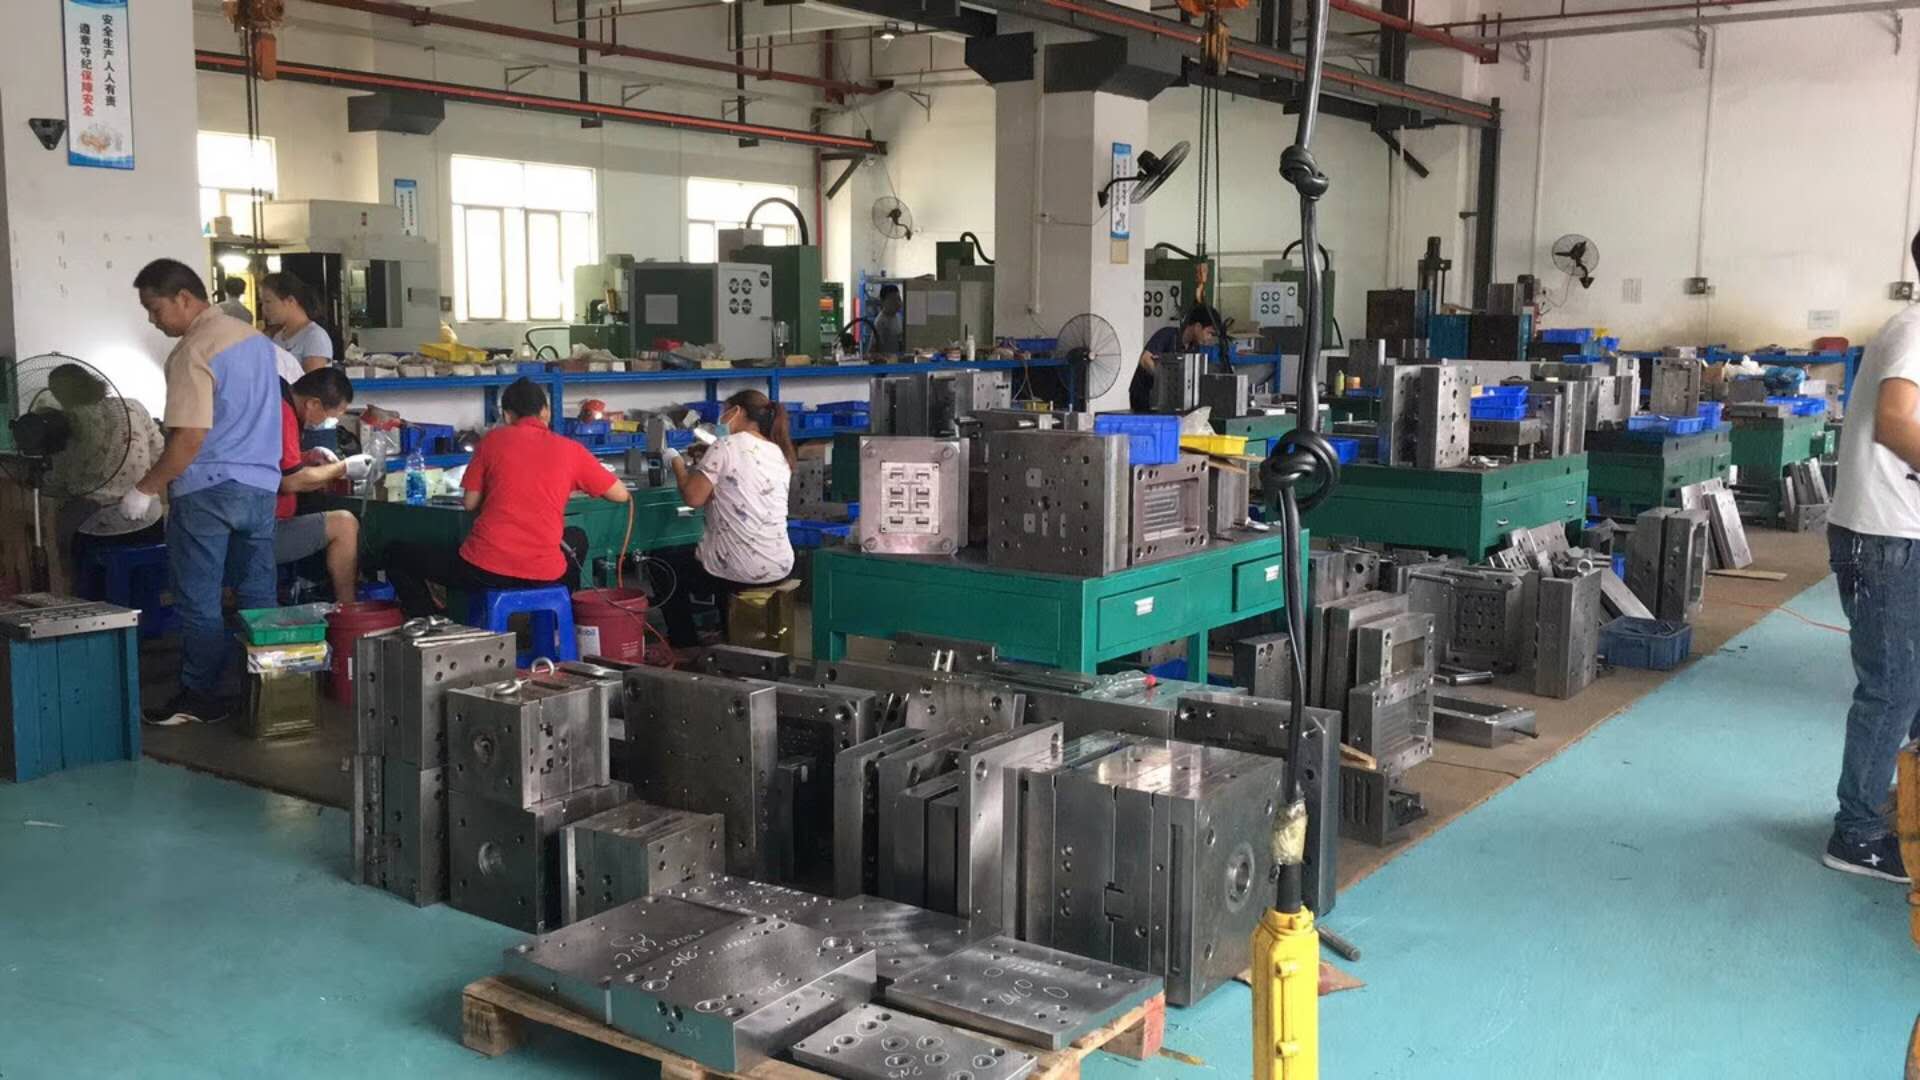
冲压加工按板料变形性质分为分离工序和成形工序两大类。分离工序是使板料沿封闭轮廓线相互分离,典型如落料、冲孔、切边,其核心在于控制凸凹模间隙——软料取料厚的5%~8%,硬料取8%~12%,间隙偏小易崩刃、偏大则毛刺超标。成形工序则是让板料在不破裂前提下发生塑性流动,包括弯曲、拉深、翻边、胀形等,重点在于控制材料流动均匀性。两类的失效模式完全不同:分离看断面质量(塌角、光亮带、剪裂带、毛刺四区比例),成形看起皱与开裂。
落到模具结构上,分离模设计要算准冲裁力与卸料力,冲裁力F≈1.3Ltτ(L为轮廓周长,t为料厚,τ为抗剪强度),据此选压力机吨位并留15%~20%余量。成形模则要重点处理拉深系数m=d/D,低碳钢首次拉深系数一般不低于0.5,超过极限就得增加拉深次数或改用工艺切口。凹模圆角半径通常取(6~10)t,凸模圆角取(4~8)t,圆角过小是拉裂的首要诱因,这一点在报价阶段就要按实际圆角评估工序数,不能只按投影面积估工时。
实际生产中最容易被低估的是回弹与压边力。弯曲回弹量对低碳钢约1°~3°,高强钢可达5°~8°,模具上需预留回弹补偿角或在成形后增加校正工序。拉深时压边力过小会起皱,过大则拉裂,一般按经验取压边力为拉深力的25%~30%,并通过试模调整氮气弹簧或顶杆压力。此外,模具间隙、润滑状态、板料各向异性(r值)都会直接影响成形极限,报价时若忽略这些变量,量产阶段修模成本往往吃掉利润。
说到底,冲压工艺的报价与设计不能脱节。拿到零件图先判断属于分离还是成形主导,再按间隙、圆角、拉深系数、回弹补偿逐项核算工序与模具结构,才能给出经得起量产验证的报价。工艺吃透了,模具寿命和零件合格率才有保障。