压铸这行干了十几年,最深的体会是:工艺选对了,后面省一半心。压铸本质就是利用高压把熔融金属强行压进复杂型腔,充型速度能到几十米每秒,压力通常在几十到上百兆帕。1964年日本压铸协会给过一个经典定义,强调的就是“高压强制”这四个字。落到模具设计上,这意味着浇口位置、排气槽深度、冷却水路走向都得围绕“快速充填”来排布。比如铝合金压铸模,浇口速度一般控制在40-60m/s,排气槽深度取0.05-0.1mm,深了跑铝,浅了憋气,全靠经验卡这个度。
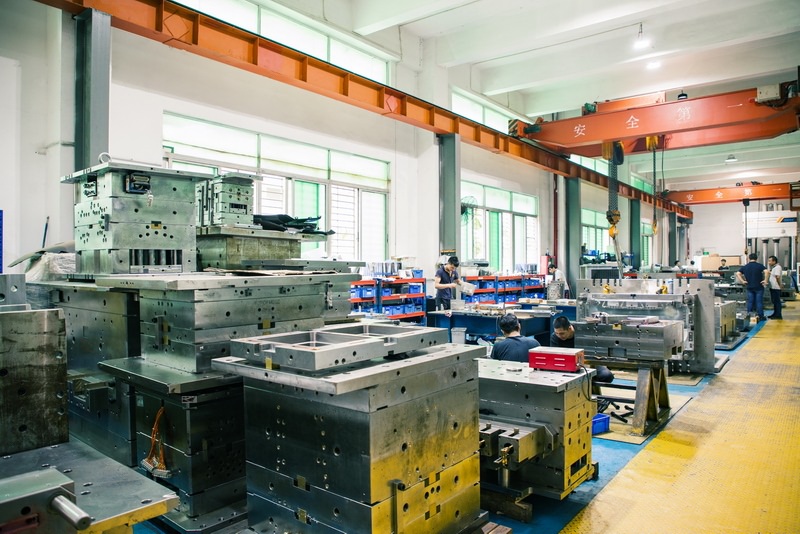
模具钢材的选择直接决定寿命。做锌合金压铸,用H13或8407就够了,热处理硬度48-52HRC;但上铝合金,尤其壁厚不均的件,建议上8407或DAC55,还得做氮化处理,表面硬度提到HV900以上,不然冲蚀和热疲劳龟裂来得快。我见过一套模,浇口附近没做局部镶件,打了8万模就裂了,换镶件后撑到15万模。另外,压铸模的动定模温差控制很关键,一般定模温度比动模高20-30℃,靠模温机把模具表面温度稳定在180-220℃区间,粘模和冷隔能少一大半。
报价的时候别只盯着模具钢和加工费。压铸模的成本大头在“试模次数”和“后处理”。一套中等复杂度的铝合金压铸模,从开粗到精加工,CNC工时通常要200-300小时,加上电火花和线切割,模具制造周期45-60天算正常。试模一般预留3-5次,每次试模的铝料、机台占用、人工加起来小一万块。如果客户要求做模流分析,那前期CAE费用也得算进去,一套分析报告市场价3000-8000元不等。这些隐性成本不提前摊开,报价就是给自己挖坑。
说到底,压铸模具是个系统工程,材料、结构、温控、排气环环相扣。报价前先跟客户确认清楚合金牌号、壁厚最薄处、气密性要求这几项硬指标,再倒推模具方案和成本,比拍脑袋靠谱得多。工艺没有绝对的好坏,匹配产品批量和技术要求才是正道。