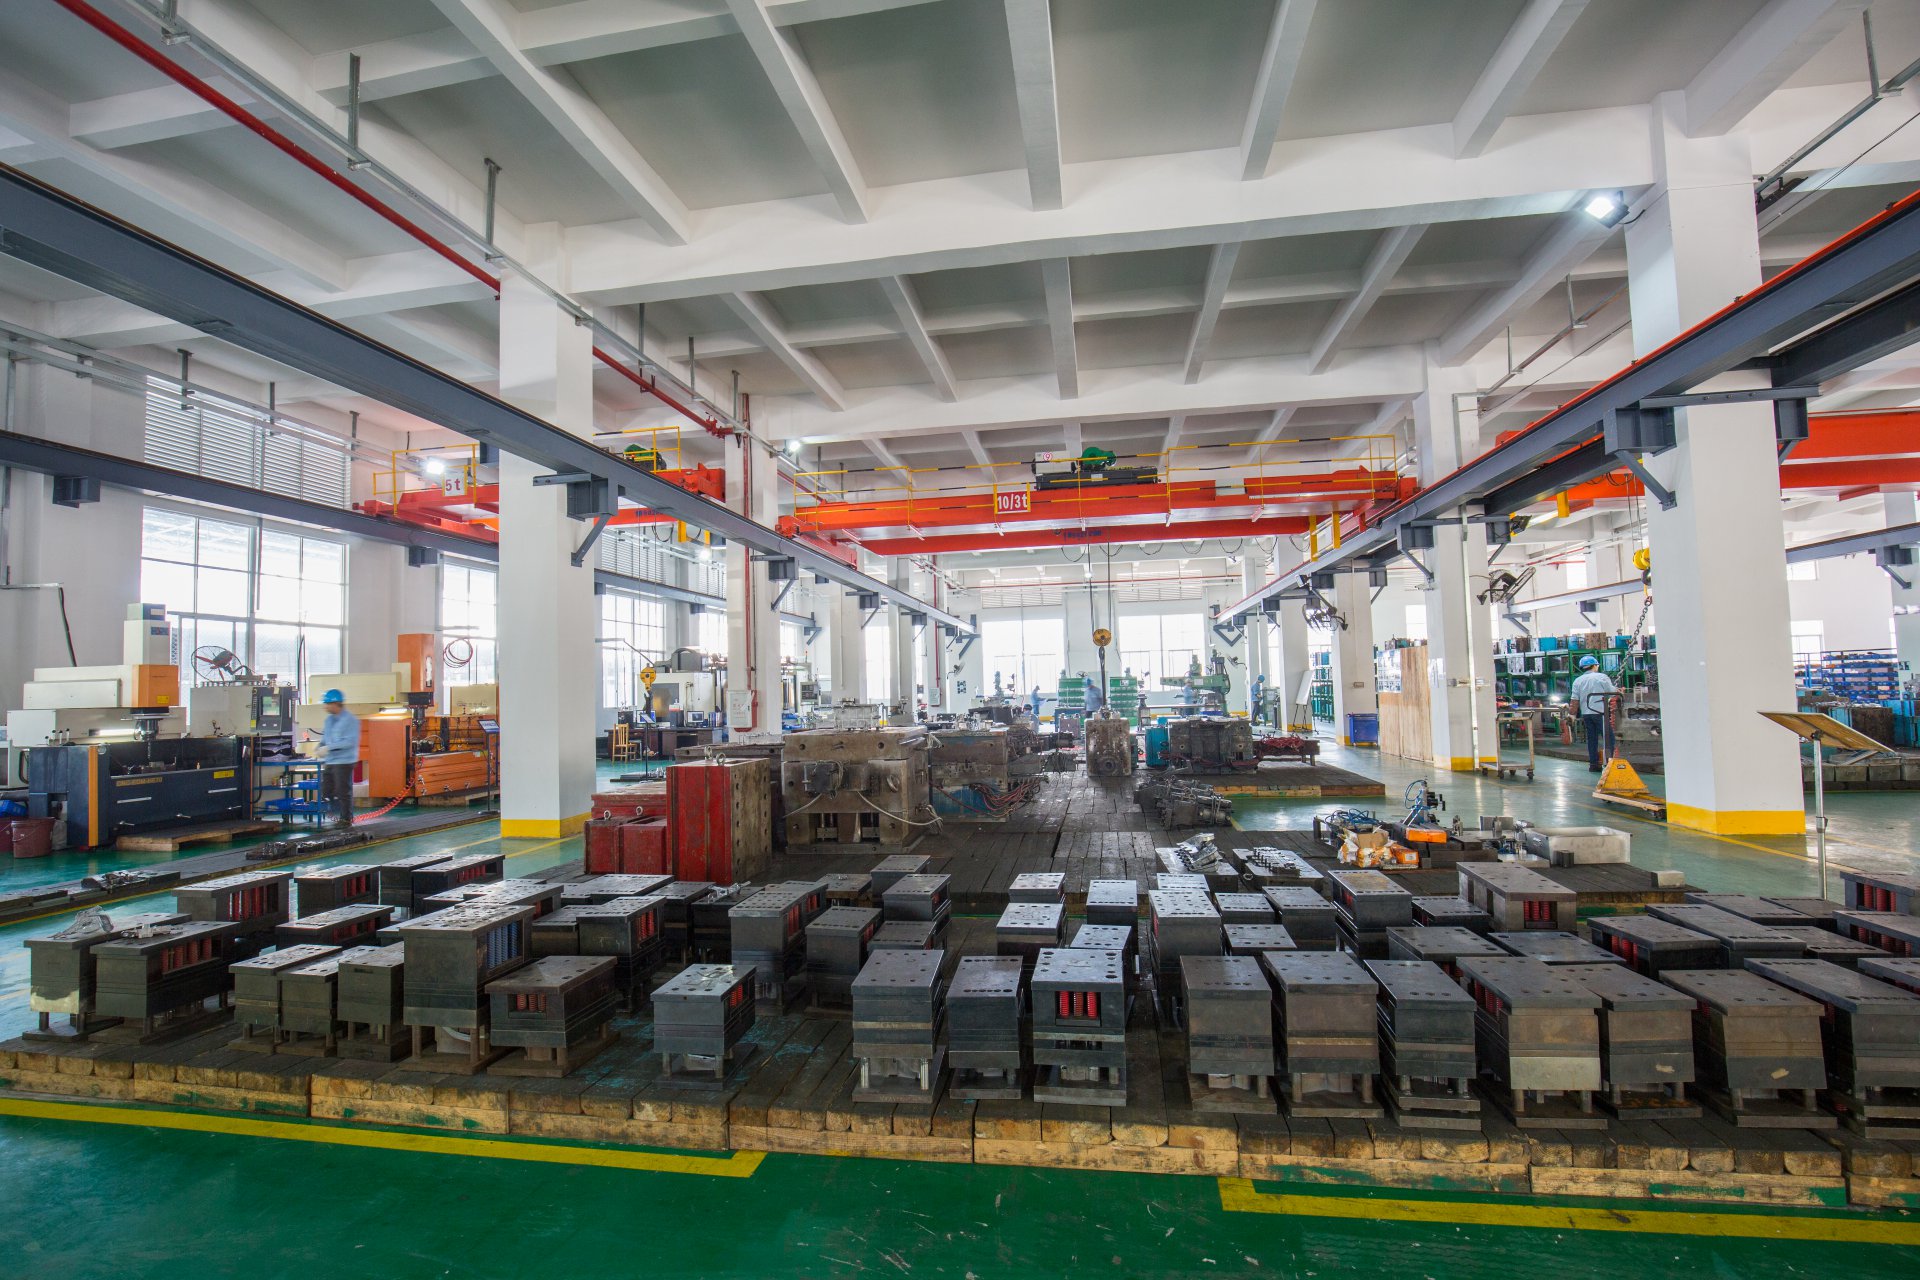
模具结构设计的核心在于分型面的合理选择与型腔布局。分型面一般选在塑件截面轮廓最大处,兼顾脱模斜度(通常取1°~3°)和飞边清理便利性。型腔排布需结合注塑机锁模力和射出量核算,多腔模要保证流道平衡,避免各腔充填不均导致尺寸偏差。浇口位置直接影响熔接痕和气穴分布,经验上浇口应设在壁厚较厚区域,熔体流动前沿汇合处尽量避开受力部位。
制造环节中,模架加工与型芯型腔的精加工顺序必须理清。粗加工留余量一般单边0.3~0.5mm,热处理后精加工到位,淬火件硬度常见HRC48~52,精铣或磨削时进给量要控制,防止表面烧伤。电极加工是电火花成型的关键,紫铜电极损耗率相对低,石墨电极适合大面积粗放电。慢走丝割镶件配合面,精度可稳定在±0.005mm以内,装配时导向件与模板的配合公差按H7/g6或H7/h6选取。
装配与试模阶段最能暴露前期设计问题。顶出系统要核算顶出力与顶出行程,顶针布置在脱模阻力大的深腔、骨位附近,顶针直径与数量按塑件刚性匹配。冷却水路距型腔表面通常控制在15~25mm,过近易产生冷料纹,过远则冷却效率下降。试模时先做短射观察充填顺序,再逐步加压至完整成型,记录保压压力、冷却时间与尺寸波动的对应关系,为修模提供数据支撑。
说到底,模具是设计、加工、装配三条线咬合出来的结果,任何一环留了余量或图省事,最后都会在试模台上找回来。把分型面、配合公差、冷却布局这些基础参数吃透,比事后反复修模划算得多。日常多积累每套模的试模记录和修模台账,才是工程师手里最实在的经验。