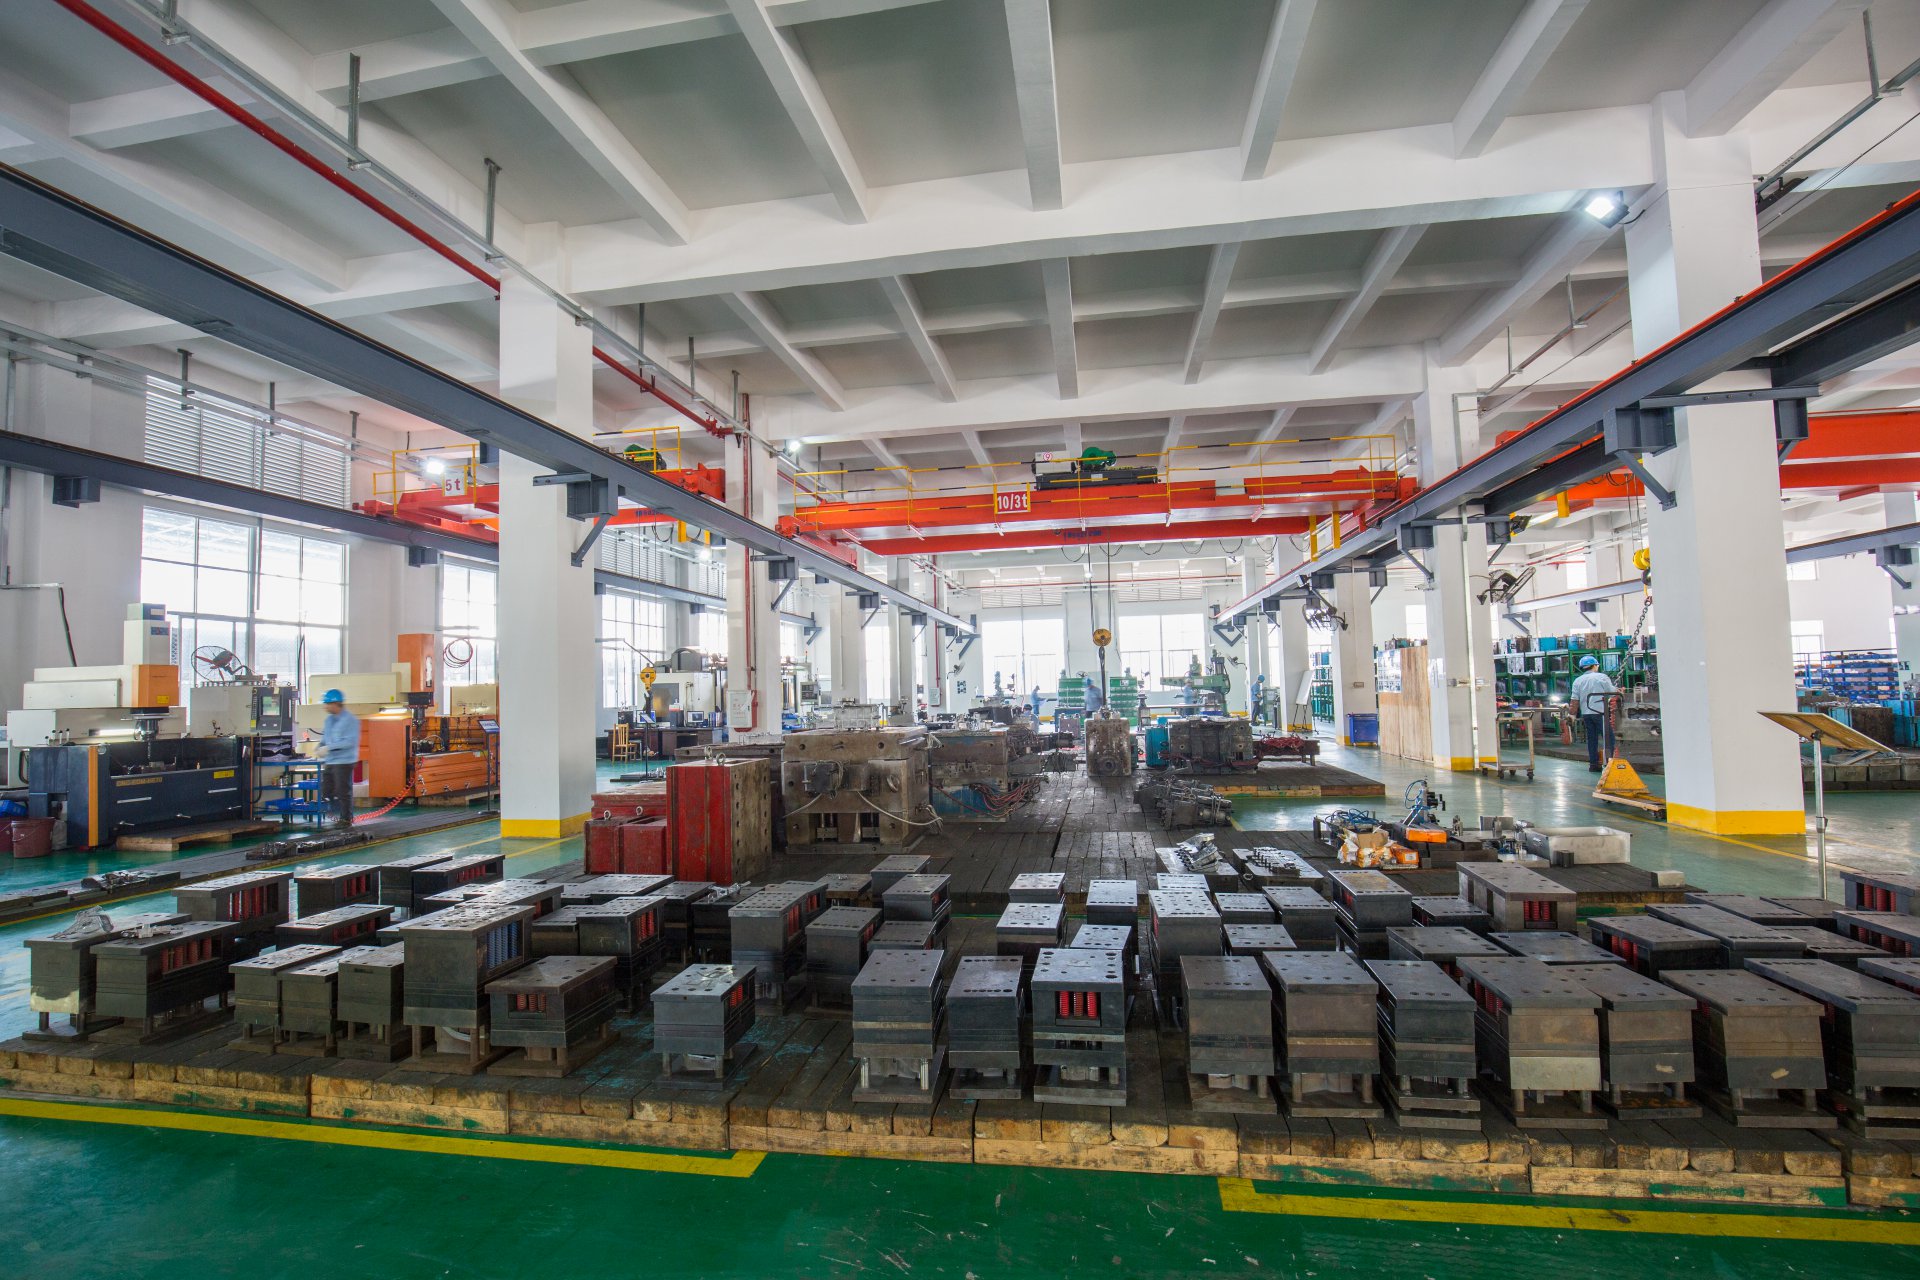
模具结构设计的第一步是确定分型面。分型面的选择直接关系到制品能否顺利脱模、飞边位置以及模具加工成本。一般来说,分型面应设在制品最大轮廓处,同时兼顾排气和后续修边便利性。以常见的注塑模为例,型腔数量、浇口位置和顶出方式需要在设计阶段同步确定——两板模结构简单、成本低,适合大批量浅腔制品;三板模则能实现点浇口自动脱落,适合外观要求高的产品。设计阶段还要预留足够的排气槽深度,ABS材料通常取0.02~0.03mm,PP材料可适当放宽至0.03~0.04mm,排气不畅直接导致烧焦和缺料。
模具材料的选择要跟产量和制品材料挂钩。P20预硬钢硬度约HRC30~34,适合中批量注塑模;718H纯净度更高,抛光性能好,常用于透明件或高光面模具;如果做玻纤增强塑料,型腔表面磨损快,就得考虑S136或H13淬火处理到HRC48~52。模架方面,标准模架(如LKM龙记标准)能缩短交期,但大型模具或异形结构件往往需要非标模架,这时要重点校核模板厚度和导柱导套的配合间隙,一般导柱导套间隙控制在0.02~0.04mm,过紧容易咬死,过松则影响导向精度。
加工环节的工艺安排直接影响模具精度和周期。型腔粗加工留余量0.3~0.5mm,半精加工留0.1~0.15mm,精加工到位。CNC铣削后需要放电加工的部位,铜公(电极)要提前设计好火花位,粗公火花位0.15~0.25mm,精公0.05~0.08mm。深腔模具还要注意加工基准的统一,尽量采用一面两销定位,减少重复装夹误差。热处理工序一般安排在粗加工之后、精加工之前,淬火后必须回火消除应力,否则后续线切割或磨削时容易开裂变形。
装配调试是模具交付前的最后一道关。合模时要用红丹粉检查型腔与型芯的贴合度,接触面积应达到80%以上;顶出系统要逐根检查顶针高度一致性,误差控制在0.05mm以内,否则顶出时制品会偏斜甚至顶白。试模阶段先做短射,观察填充末端位置,再逐步增加注射压力和速度,记录各段参数。一套模具从设计到稳定量产,通常需要2~3轮试模调整,每次试模后都要复盘浇口、排气和冷却水路的效果。把这些基础环节做扎实,模具的维修频次和停机时间自然就降下来了。