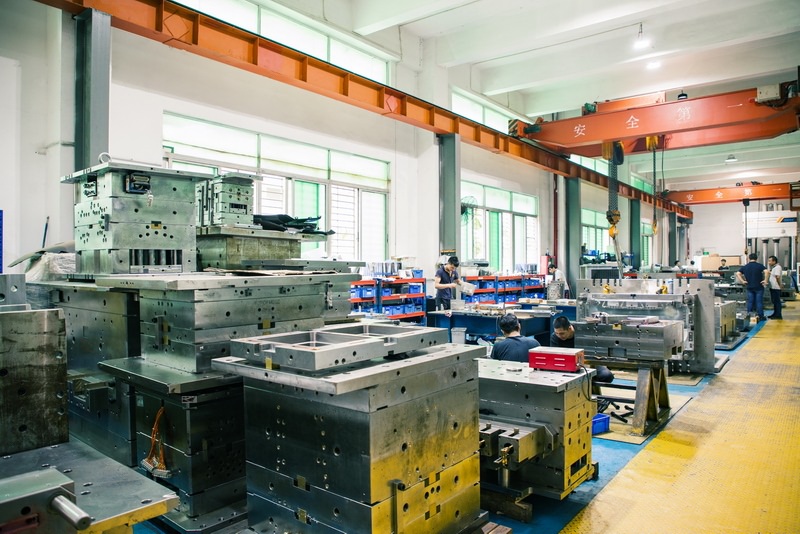
模具的本质是一个“成型工具”,不同工艺对应的模具结构差异很大。注塑模要处理熔体流动与冷却,压铸模要承受高温高压金属液的冲刷,冲压模则侧重刃口间隙与板料变形控制。按工艺分,常见的有注塑模、吹塑模、挤出模、压铸模、锻模和冲压模;按工序组合方式,又可分为单工序模、复合模和级进模。搞清这个分类框架,报价时才能快速判断加工难点——比如级进模的工位数直接决定模板尺寸和加工工时,复合模则要额外考虑凸凹模壁厚强度。
一套模具通常由成型零件、浇注系统、导向机构、顶出机构、冷却系统和模架等部分组成。以注塑模为例,型腔和型芯决定产品尺寸精度,浇口位置影响熔接痕和气孔分布,冷却水道布局直接关系到成型周期。实际设计中,模架尽量选用标准件,像龙记、明利等标准模架可缩短交期;成型零件则根据批量选材,P20适合中小批量,718H和S136用于高光或腐蚀性塑料,压铸模常用H13并做氮化处理。这些选材差异在报价时必须体现,否则容易漏算热处理和表面处理成本。
制造环节的精度控制是模具能否顺利交付的关键。模板平面度一般控制在0.02mm以内,导柱导套配合间隙按H7/g6选取,型腔尺寸公差通常取产品公差的1/3到1/5。加工顺序上,先粗铣、热处理、精磨,再慢走丝或电火花加工镶件配合位,最后钳工研配。试模阶段要记录注射压力、保压时间和冷却时间等参数,出现飞边先查分型面贴合度,出现缩痕则优先调整保压和浇口尺寸。把这些数据沉淀下来,下次同类模具报价和排产就有据可依。
模具行业拼的是经验积累和细节管理。从接单时判断工艺方案,到设计选材、加工排程,再到试模修模,每个环节都藏着成本。建议新手先把常见塑料和钢材的收缩率、切削性能摸熟,再逐步建立自己的工艺参数库。模具没有捷径,把基础打牢,报价才准,交期才稳。