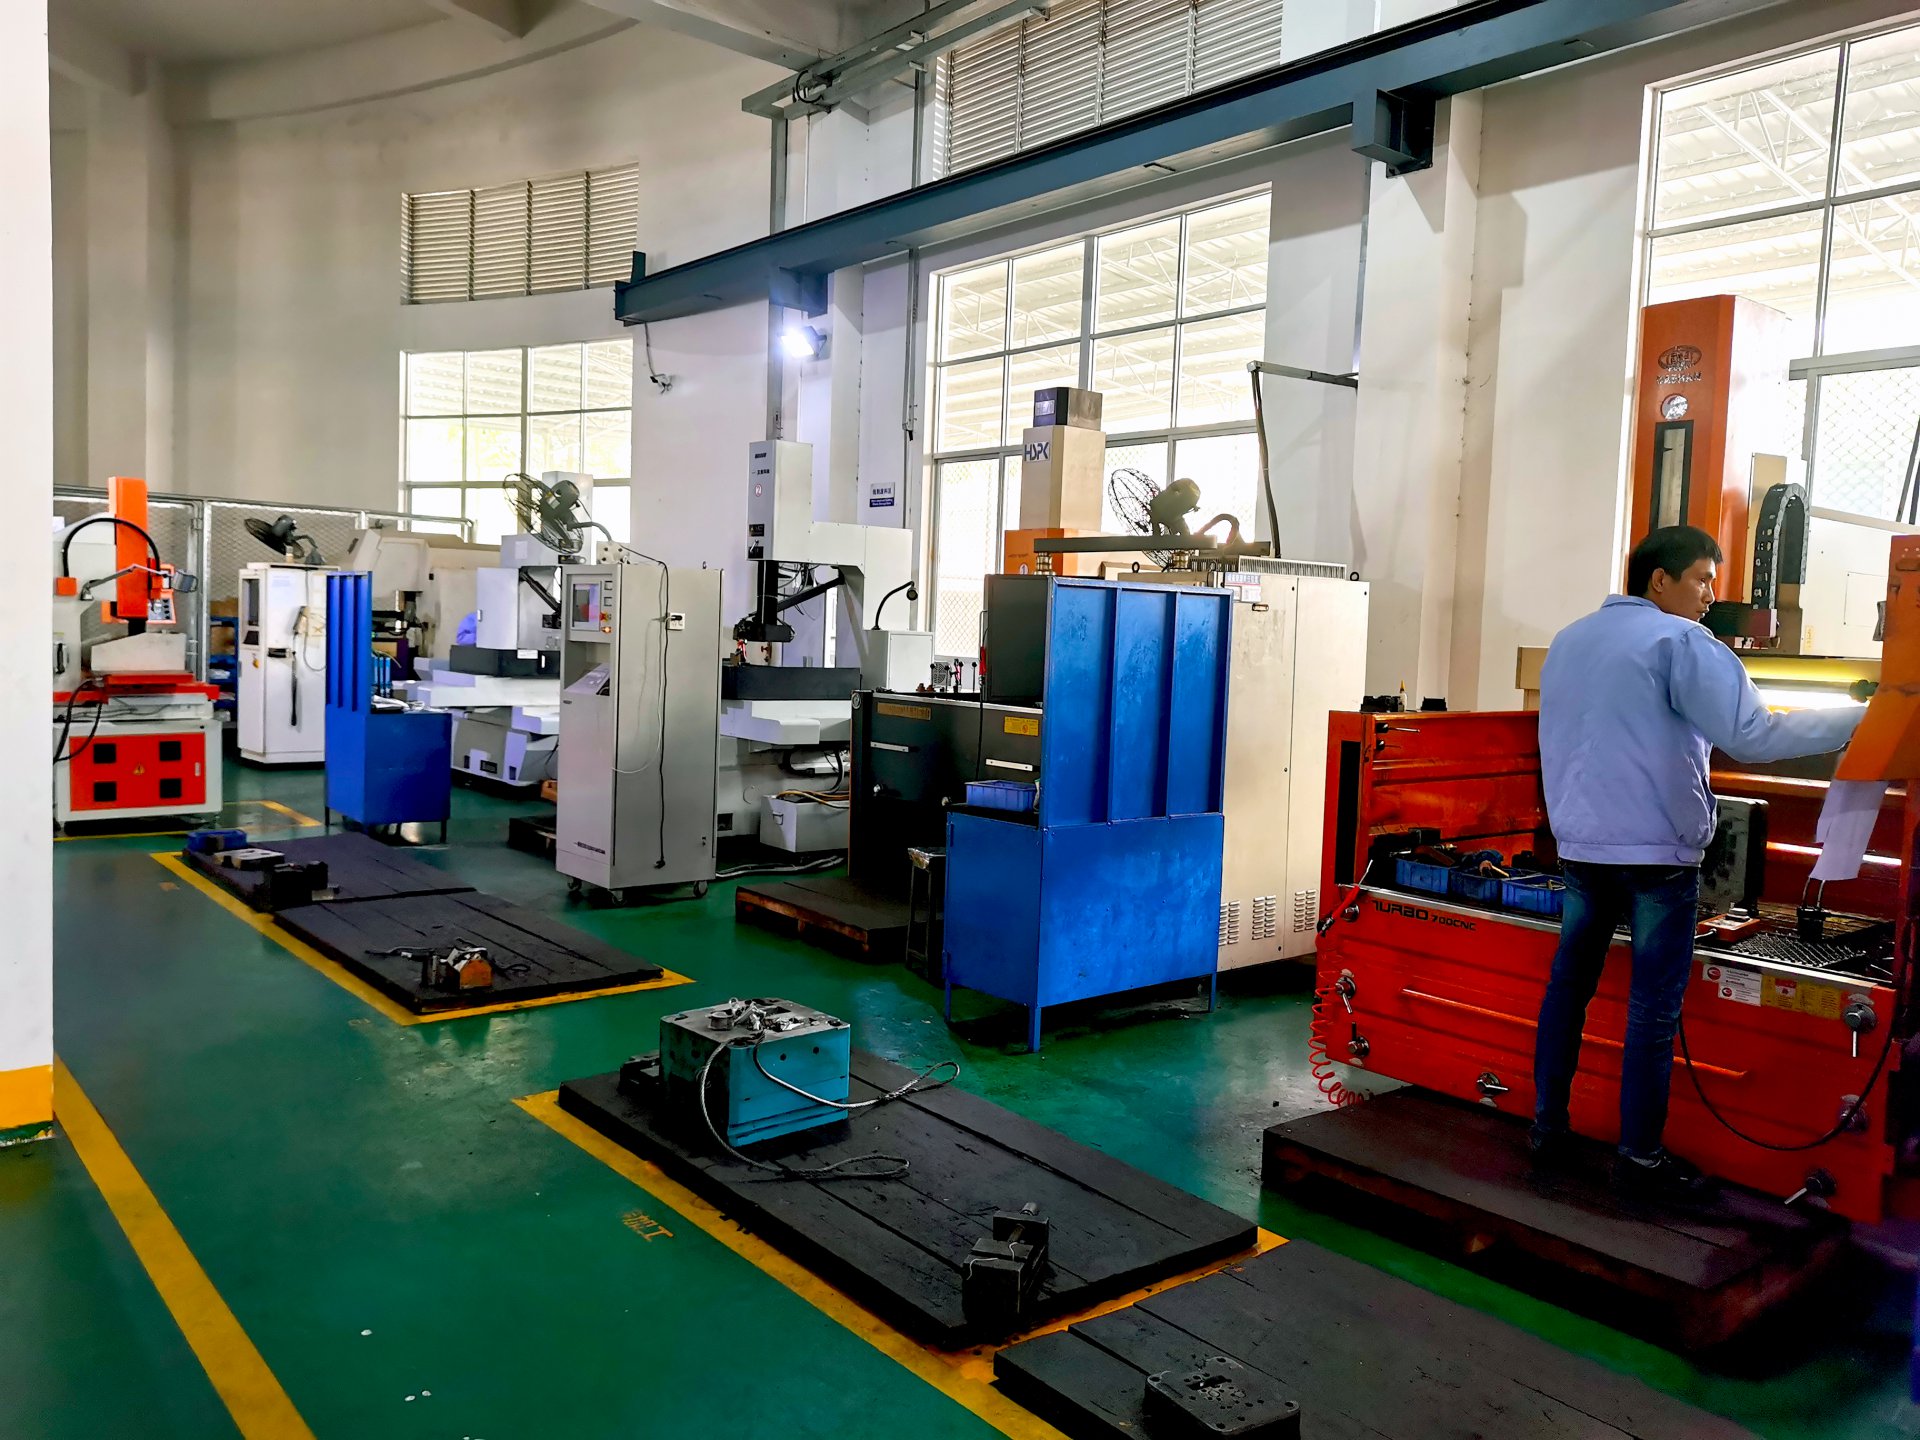
干注塑这行有些年头了,见过不少新人对着复杂模具发懵,也见过老师傅被批量不良搞得焦头烂额。说到底,注塑模具与成型是个系统工程,核心框架就七大类:浇注系统、成型零件、导向机构、顶出系统、冷却系统、排气系统、侧向抽芯机构。这七大系统不是孤立的,浇口位置定错,冷却水路再怎么调也压不住变形;排气槽开不到位,烧焦和困气就反复出现。新人上手,先把这七块拆开看,再合起来想,思路才顺。
成型质量还得盯住五大要素:材料、模具、工艺、设备、环境。这五者缺一不可,尤其是工艺窗口的设定。以常见的ABS为例,料温一般控制在220-260℃,模温60-80℃,注射压力常在80-120MPa区间。但数据是死的,调机是活的——同一套模具换台机台,螺杆直径和射速不同,参数就得跟着动。不少调机师傅吃亏就吃在照搬参数表,忽略了设备响应和模具热平衡的差异。
六大缺陷——短射、飞边、缩水、变形、烧焦、熔接痕,几乎每个都跟系统匹配有关。短射先查浇注阻力和排气,飞边看锁模力和分型面贴合,缩水盯保压和浇口冻结时间,变形则多半是冷却不均和收缩率差异叠加的结果。拿变形来说,冷却水路离型腔面距离通常控制在15-25mm,间距为孔径的3-5倍,偏离这个范围,模温梯度一大,产品翘曲就压不住。烧焦和熔接痕则要回到排气槽深度和浇口位置去调,排气槽一般开0.02-0.03mm深,太深跑料,太浅困气。
说到底,模具这行没有一招鲜。报价时算的是钢料、加工工时和试模次数,但真正决定利润的是后期成型稳定性。把七大系统的逻辑理顺,五大要素的变量控住,六大缺陷的根因摸清,报价才有底气,交期才敢承诺。新人别急着调参数,先把模具结构吃透;老师傅也别迷信经验,数据记录和系统排查才是长久之道。