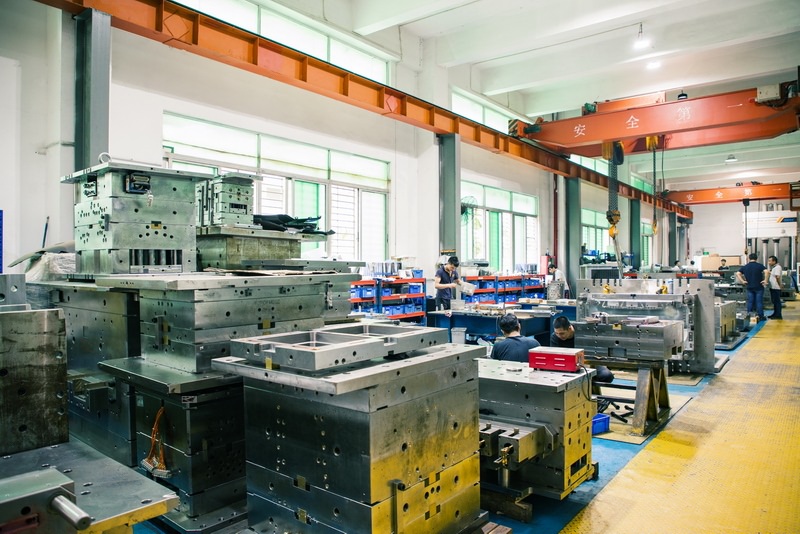
干注塑这行年头长了,发现新人最容易犯的毛病就是拿到一副模具不知道从哪儿看起。其实再复杂的模具,拆开来看就是七大系统:浇注系统负责把熔料引到型腔,成型零件决定产品几何形状,导向机构保证合模精度,顶出系统完成脱模,冷却系统控制节拍和变形,排气系统避免困气烧焦,再加上侧向抽芯和标准件底座。把这七块理清楚了,看模具就像看一张地图,心里有底。比如浇注系统里主流道衬套的球面半径要比注塑机喷嘴大1~2mm,分流道截面常用梯形或U形,浇口位置选错了,后面调机怎么折腾都白搭。
五大要素是调机师傅天天挂在嘴边的:温度、压力、速度、时间、位置。料筒温度按材料走,PP一般在200~230℃,ABS在220~250℃,模温对结晶性材料尤其关键,POM模温控制在80~100℃能明显改善缩水。注射压力要看产品壁厚和流程比,薄壁件经常要拉到100MPa以上。保压切换位置不准,产品重量波动就大。这五个参数不是孤立的,调一个动全身,得靠试模时打短射逐步找窗口。
六大缺陷——缩水、飞边、烧焦、银纹、变形、短射,基本占了现场不良的大头。缩水多数是保压不足或浇口过早冻结,飞边先查锁模力和分型面贴合,烧焦往往是排气槽堵了或者注射速度太快把气体闷在型腔里。银纹要排查料有没有烘干,比如PC料没烘到120℃、4小时以上,水分直接变成银丝。变形问题一半出在冷却不均,动定模温差超过10℃就要留意。短射别急着加压力,先看浇口尺寸和排气是否顺畅。
说到底,模具和成型是一体两面的事。设计阶段把七大系统做扎实,试模时按五大要素系统性地找工艺窗口,批量生产遇到六大缺陷才有章可循。现场最怕的就是头痛医头,看到飞边就死命降压力,结果短射又冒出来。养成按系统排查的习惯,比背一百条调机口诀都管用。