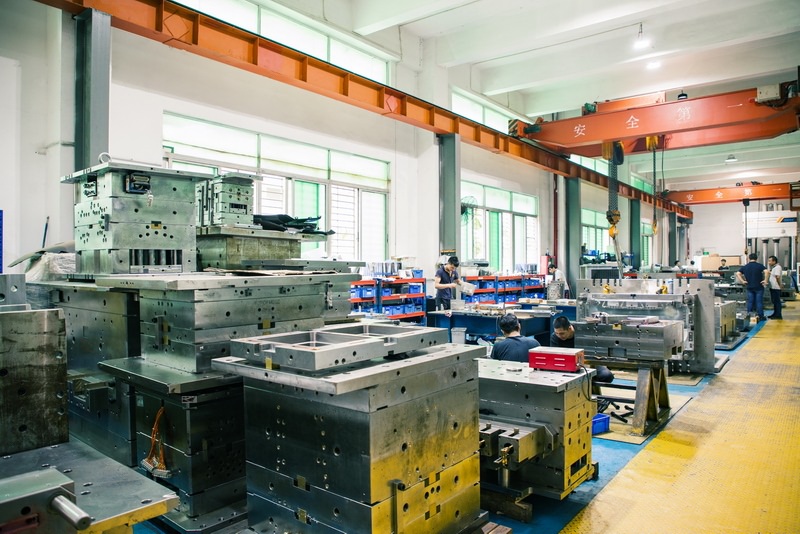
模具这行干久了,越发觉得基础功不扎实寸步难行。按成型工艺分,常见的有注塑模、吹塑模、挤出模、压铸模、锻压模和冲压模几大类,每一类对应的钢材选型和结构设计逻辑都不一样。比如注塑模通常选用P20或718预硬钢,压铸模则因为要承受高温熔液冲刷,多采用H13热作模具钢。搞报价的时候,客户只给一个产品图,你得先判断用哪种模架、几板结构、型腔数量怎么排,这些基础分类知识直接决定了成本估算的准确度。
再说结构细节,模架标准件(如龙记、明利等品牌)的选用能省不少加工时间。型腔排位要考虑浇口位置和冷却水路走向,注塑模的冷却时间通常占整个成型周期的60%以上,水路设计不合理,生产效率直接打折扣。顶出系统也得匹配产品结构,顶针、司筒、推板各有用武之地。这些细节在报价阶段就要心里有数,否则签了合同再改结构,利润全搭进去。
材料成本是报价的大头。以一套中型注塑模为例,模架加钢材费用往往占到总成本的30%-40%,加工费(CNC、EDM、线割、抛光)占40%左右,剩下是试模和管理的开销。所以给客户报价时,先确认产品材质和精度要求,再倒推模具钢等级和加工工序,比拍脑袋估个数字靠谱得多。另外,滑块、斜顶这些侧向抽芯机构每增加一组,加工成本和装配难度都会明显上升,报价时千万别漏算。
说到底,模具报价不是简单的材料加人工,而是对成型工艺、结构方案和加工链路的综合判断。把模具分类、结构选型和成本构成这几块基础吃透,报价才有底气,跟客户沟通也更有说服力。日常多翻翻模具设计手册,多下车间看看实际加工,比看十篇理论文章都管用。