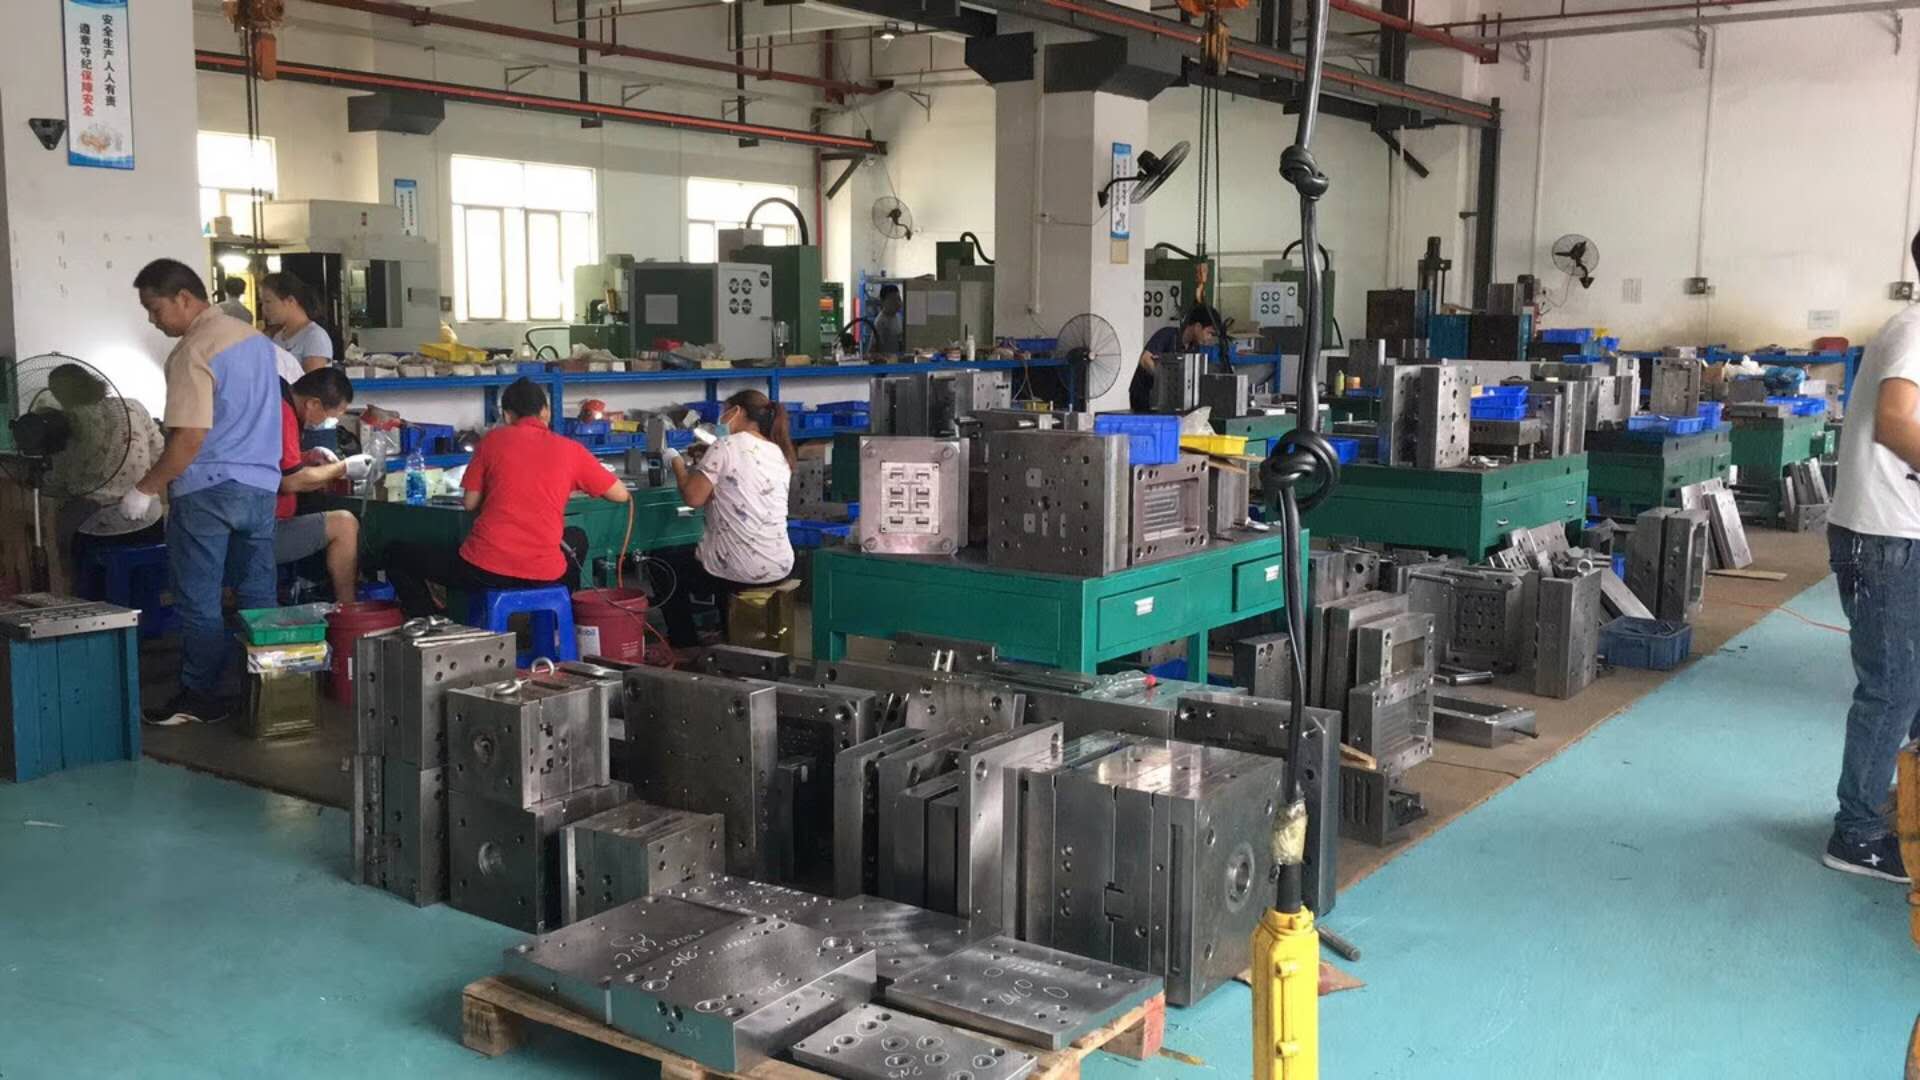
冲压加工的核心在于利用压力机和模具对板材、带材、管材和型材等施加外力,使其产生塑性变形或分离,从而获得所需形状和尺寸的零件。在实际车间里,这套工艺通常分为分离工序和成形工序两大类:分离包括冲裁、切边、冲孔等,成形则涵盖弯曲、拉深、翻边、胀形等。以常见的1.5mm冷轧板冲裁为例,模具间隙一般控制在板厚的8%~12%,间隙过大容易产生毛刺,过小则加速模具磨损。冲裁力可按F=L·t·τ估算,其中L为冲裁周长,t为板厚,τ为材料抗剪强度,Q235的τ值约为350MPa,这套公式在报价和机床选型时非常实用。
模具结构直接决定冲压件的质量与生产效率。一副典型的级进模包含冲孔、切边、弯曲、拉深等多道工位,送料步距精度通常要求控制在±0.02mm以内。拉深工序中,拉深系数m=d/D(d为拉深后直径,D为毛坯直径)是核心参数,低碳钢首次拉深系数一般取0.48~0.55,后续拉深取0.75~0.80。若系数过小,工件容易起皱或拉裂,这时需要增加拉深次数或调整压边力。压边力通常按经验公式F=AP计算,A为压边圈有效面积,P为单位压边力,取2~3MPa。模具材料方面,冲裁模常用Cr12MoV,硬度HRC58~62;拉深模则多用球墨铸铁或合金铸铁,表面镀铬以降低摩擦。
冲压生产中的常见缺陷包括毛刺超标、尺寸超差、起皱、拉裂和回弹。回弹是弯曲和拉深后最头疼的问题,尤其在不锈钢和铝合金件上更明显。控制回弹的实操手段有:增大弯曲半径处的压料力、采用负回弹补偿的模具型面、或通过后续整形工序修正。另外,模具的日常维护不可忽视,冲头与凹模的刃口磨损后应及时刃磨,刃磨量一般控制在0.2~0.5mm,累计刃磨量不超过原始刃口高度的1/3。润滑方面,拉深工序推荐使用含极压添加剂的拉深油,普通冲裁可用乳化液,既能降温又能减少毛刺。
从报价角度看,冲压件的成本主要由材料费、模具摊销、加工费和表面处理费构成。一套中等复杂程度的级进模,开发周期通常在30~45天,模具寿命按50万~100万次估算,单件摊销成本需结合订单批量精确核算。实际生产中,建议工程师在模具设计阶段就与工艺、报价人员对齐节拍和良率目标,避免后期反复改模。冲压工艺看似简单,但每一个参数背后都是材料、模具和设备的综合博弈,把细节控住,效率和品质自然就上来了。