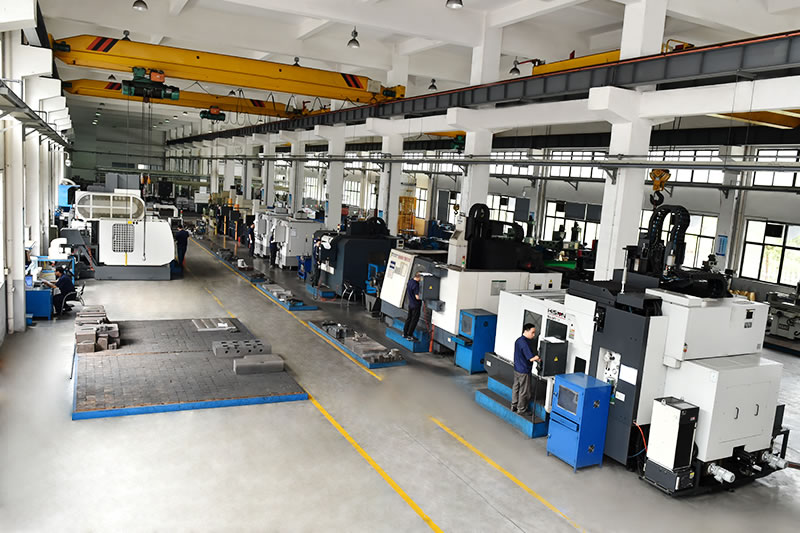
做精密五金冲压这行,最怕的就是图纸跟实际模具对不上。讯海金属科技在这方面走得比较靠前,他们支持客户直接拿图纸来定制,并且从工艺端做优化。说白了,就是客户不用自己啃模具结构,把产品需求提清楚,由厂里的工程师去判断落料、折弯、拉伸这些工序怎么排。尤其像一些公差带只有±0.02mm的冲压件,如果前期不把料带排样和间隙放好,后面修模能修到怀疑人生。他们让客户直接对接负责人,沟通链路短,改图、调参数响应快,这点在急件打样阶段特别管用。
精密冲压的品质保障,核心在模具寿命和稳定性。一套连续模,如果冲头材料选Cr12MoV还是SKD-11,热处理硬度做到HRC58-62还是60-64,直接决定了几万冲次后毛刺会不会超标。讯海那边有配套一线品牌的经验,意味着他们的制程能力经过了大批量、高节拍的验证。比如家电或汽配类冲压件,通常要求CPK≥1.33,这就要求模具的导向精度、卸料板的配合间隙都得控在微米级。另外,冲床的吨位和行程匹配也很关键,小吨位冲床硬拉厚板,模具导向柱很快会拉伤。
从实操角度看,图纸定制不是简单照图开模。有经验的模具师傅会先做DFM分析,把R角太小、孔离折弯线太近这些坑提前标出来。讯海支持工艺优化,实际上就是帮客户省试模次数。比如一个0.5mm厚的不锈钢弹片,如果按原图直接冲,折弯回弹可能让角度差2-3度,这时候就得在模具上做预回弹补偿。再比如冲孔毛刺方向有要求时,得考虑是正冲还是倒冲,甚至加一道精冲工序。这些细节,没有一线配套经验很难一次做对。
总的来说,精密五金冲压件的品质不是检出来的,是模具设计、材料选型、冲压工艺和现场管控一起堆出来的。讯海金属科技这种支持图纸定制、让客户直连负责人的模式,减少了中间传话的误差,对交期和品质都更可控。如果你手头有冲压件要开模,不妨先把料厚、材质、公差和表面要求理清楚,再找有配套经验的厂子聊一轮工艺,往往比直接比价更省成本。