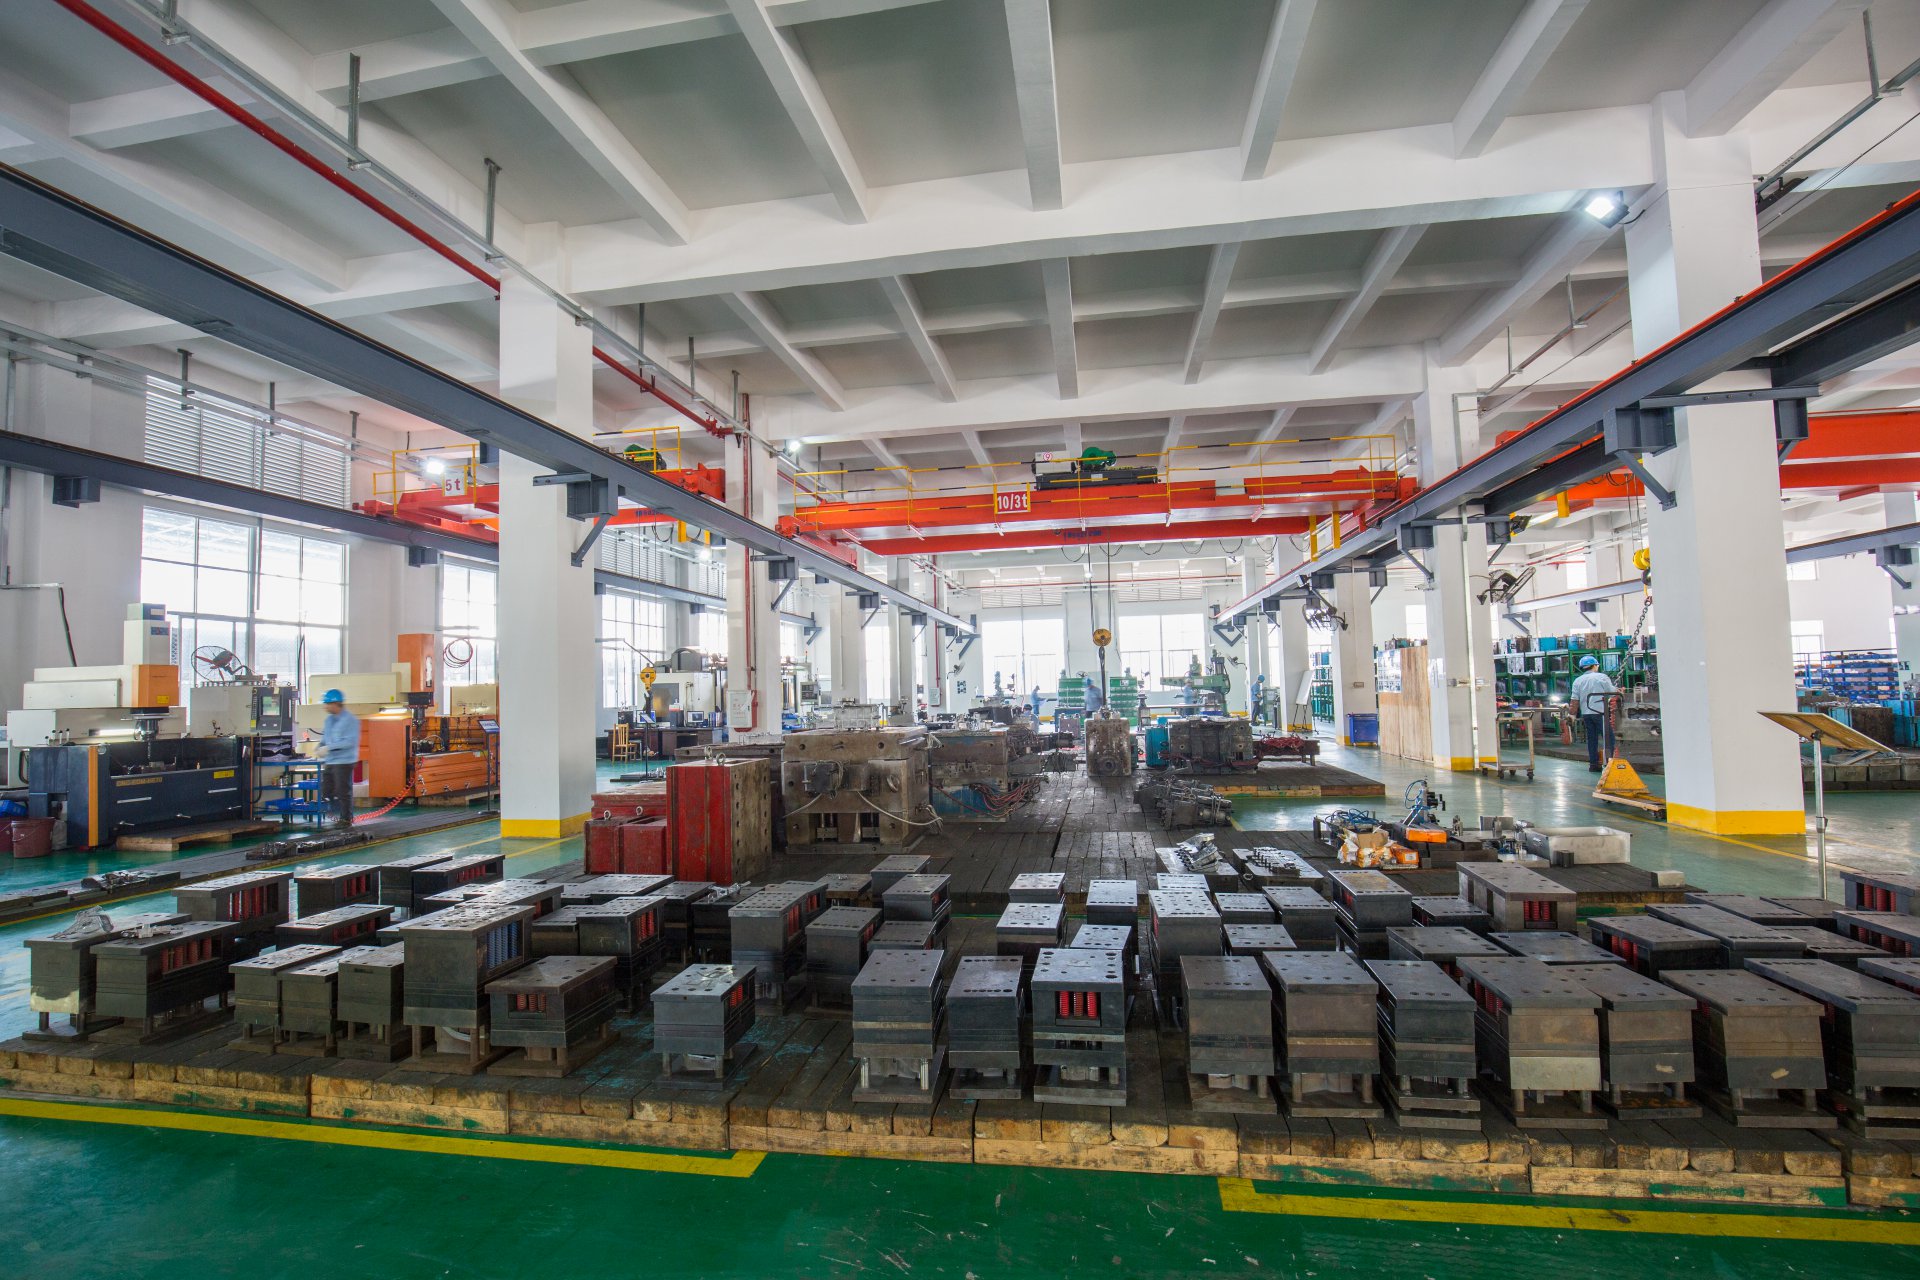
制造环节最吃经验的是加工顺序和公差控制。型腔、型芯通常先粗加工留0.3-0.5mm余量,再热处理到HRC48-52,最后精加工和电火花清角。电火花加工时,电极缩放量单边取0.05-0.1mm,粗加工用大电流,精加工换小电流,保证表面粗糙度Ra1.6以内。如果型芯和型腔配合间隙超过0.02mm,注塑时就会跑飞边,所以钳工配模时要用红丹粉检查接触面,确保贴合率80%以上。
装配阶段,顶出系统和复位机构必须顺畅。顶针与孔的配合间隙通常取0.01-0.02mm,太紧会卡死,太松会溢料。弹簧复位要计算预压量,一般取自由长度的10%-15%。滑块和斜顶的滑动面需要开油槽,装配后手动推拉应无卡滞。试模时先低压低速走一段,观察填充是否平衡,再逐步加压到正常工艺窗口。一套中等复杂度的模具,从设计到试模通常需要45-60天,其中钳工装配和调试占三分之一时间。
说到底,模具结构和工艺知识是干出来的,不是背出来的。每个数据背后都有现场教训,比如冷却水路的布局、排气槽的深度(通常0.02-0.03mm)、甚至螺丝的拧紧顺序都会影响模具寿命。建议新手多跟几套模,从拆装到试模全程参与,把每个环节的实测数据记下来,慢慢就形成自己的经验库了。