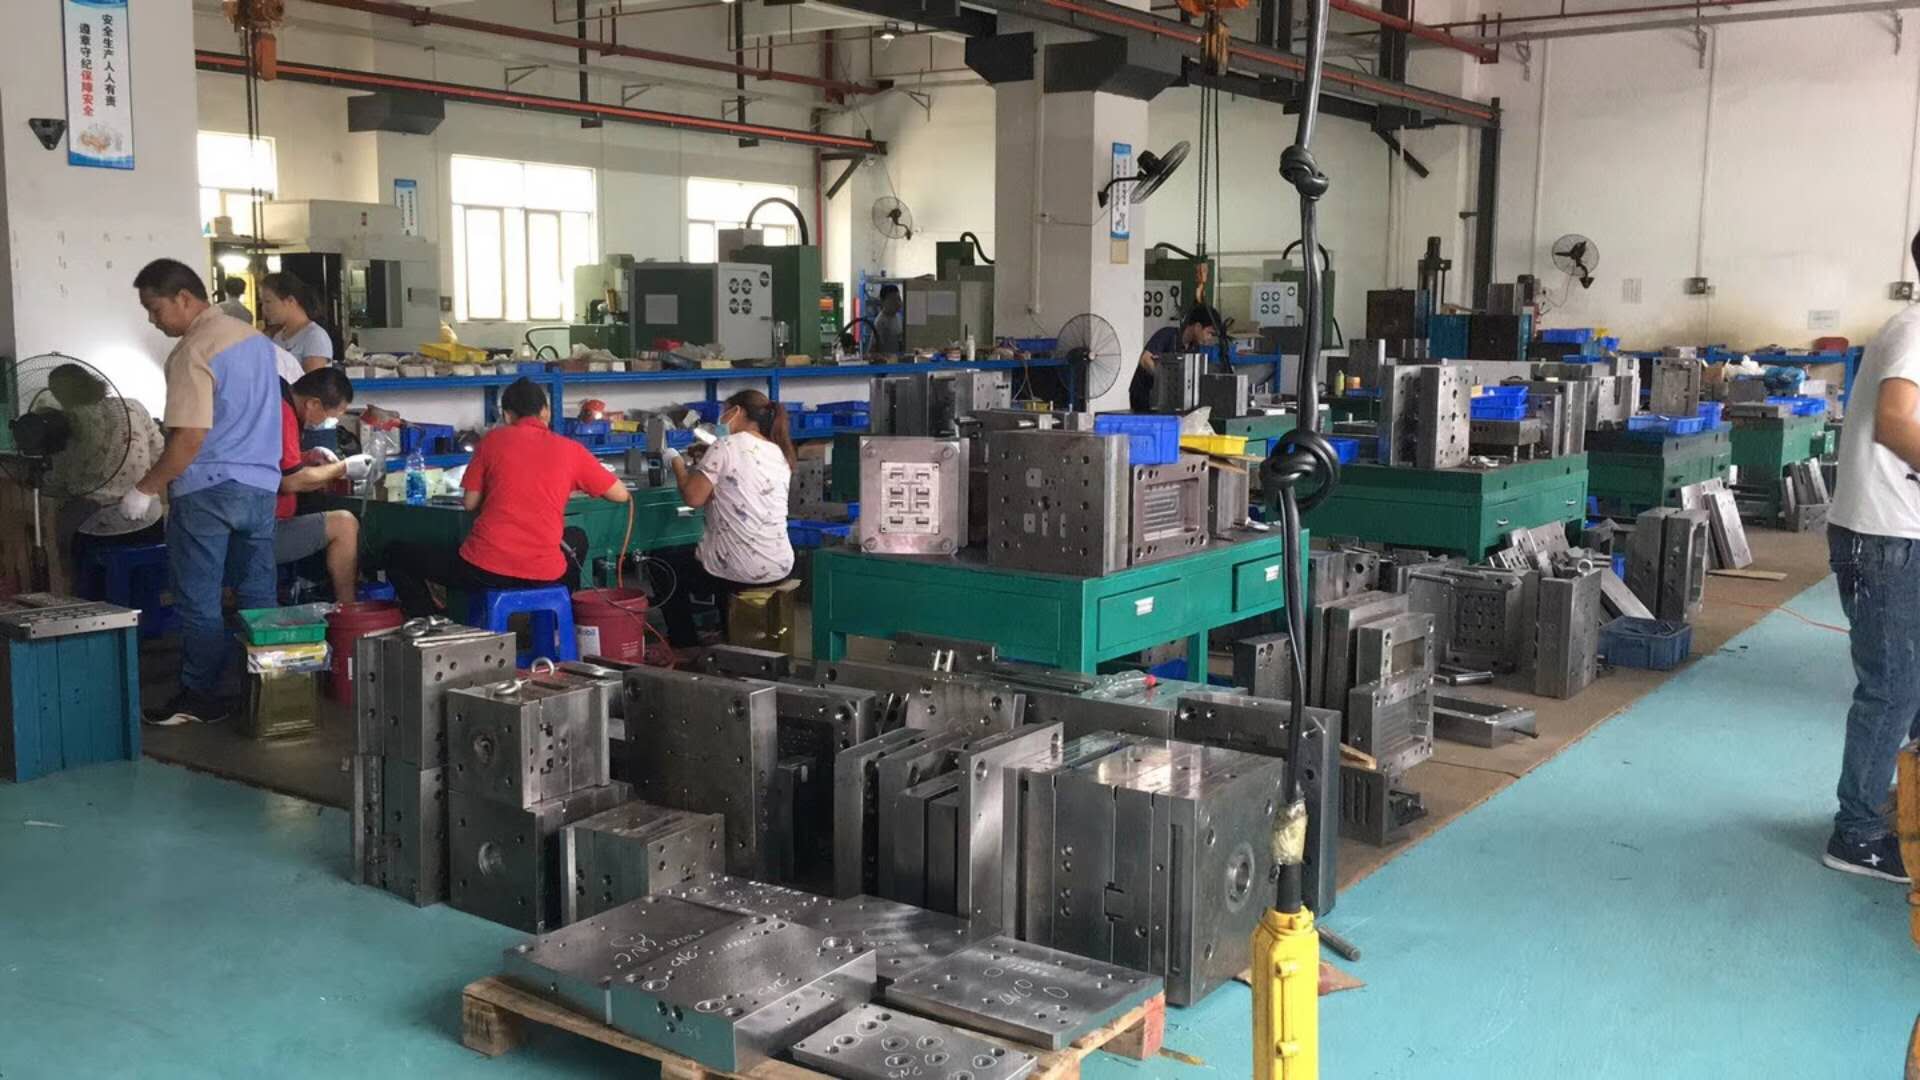
干注塑这行,最怕新人上来就抱着注塑机面板猛调参数。缺胶、飞边、顶白、开裂轮番出现,折腾一天也搞不定。问题往往不在机器,而在对模具结构缺乏基本认知。注塑模具按浇口系统大致分四类:大水口模、细水口模、热流道模和特种模。大水口模结构简单、成本低,适合大件和外观要求不高的产品;细水口模浇口小、自动断料,适合精密小件;热流道模没有冷料把,省料省人工,但温控系统复杂,维护成本高;特种模则包括双色模、叠层模等,用于特定工艺需求。搞清楚手头模具属于哪一类,才能判断浇口位置、流道平衡和冷却布局是否合理,这是调机前必须做的功课。
模具结构确认后,参数调试要按十步走:锁模力、射胶速度、射胶压力、保压压力、保压时间、熔胶速度、背压、料筒温度、模具温度、冷却时间。每一步都有逻辑,不能乱序。比如锁模力不够,飞边必然出现;射胶速度太快,浇口附近容易烧焦;保压切换太早,缩水接踵而至。实际调机时,先设定料筒温度和模具温度,再调射胶速度和压力,最后优化保压曲线。背压一般控制在5-15bar,太高会导致熔胶过热分解。冷却时间通常占整个成型周期的60%以上,缩短冷却时间比压缩射胶时间更有价值。
模具设计阶段就要为调机留余地。浇口尺寸偏小,射胶速度提不上去,剪切热过大容易导致材料降解;冷却水道离型腔太远,冷却时间被迫拉长,周期下不来。排气槽深度一般控制在0.02-0.03mm,太浅排气不畅,太深跑料飞边。顶针布局要避开产品受力薄弱区,否则顶白、顶穿是迟早的事。有经验的模具工程师会在T0试模前就评估这些细节,而不是等调机时才发现问题。试模报告要记录每步参数对应的缺陷变化,形成可追溯的数据链,下次类似产品直接调用,效率翻倍。
注塑是模具、材料、机器、工艺四者匹配的结果。模具结构决定了工艺窗口的宽窄,参数调试只是在窗口内找最优解。新人与其死记参数,不如先花时间看懂模具图,理解浇口、流道、冷却、顶出四大系统的设计意图。报价阶段也要把模具结构复杂度折算进去,热流道模和大水口模的调试工时能差出三倍。把结构吃透,参数自然有章可循,调机不再是碰运气。