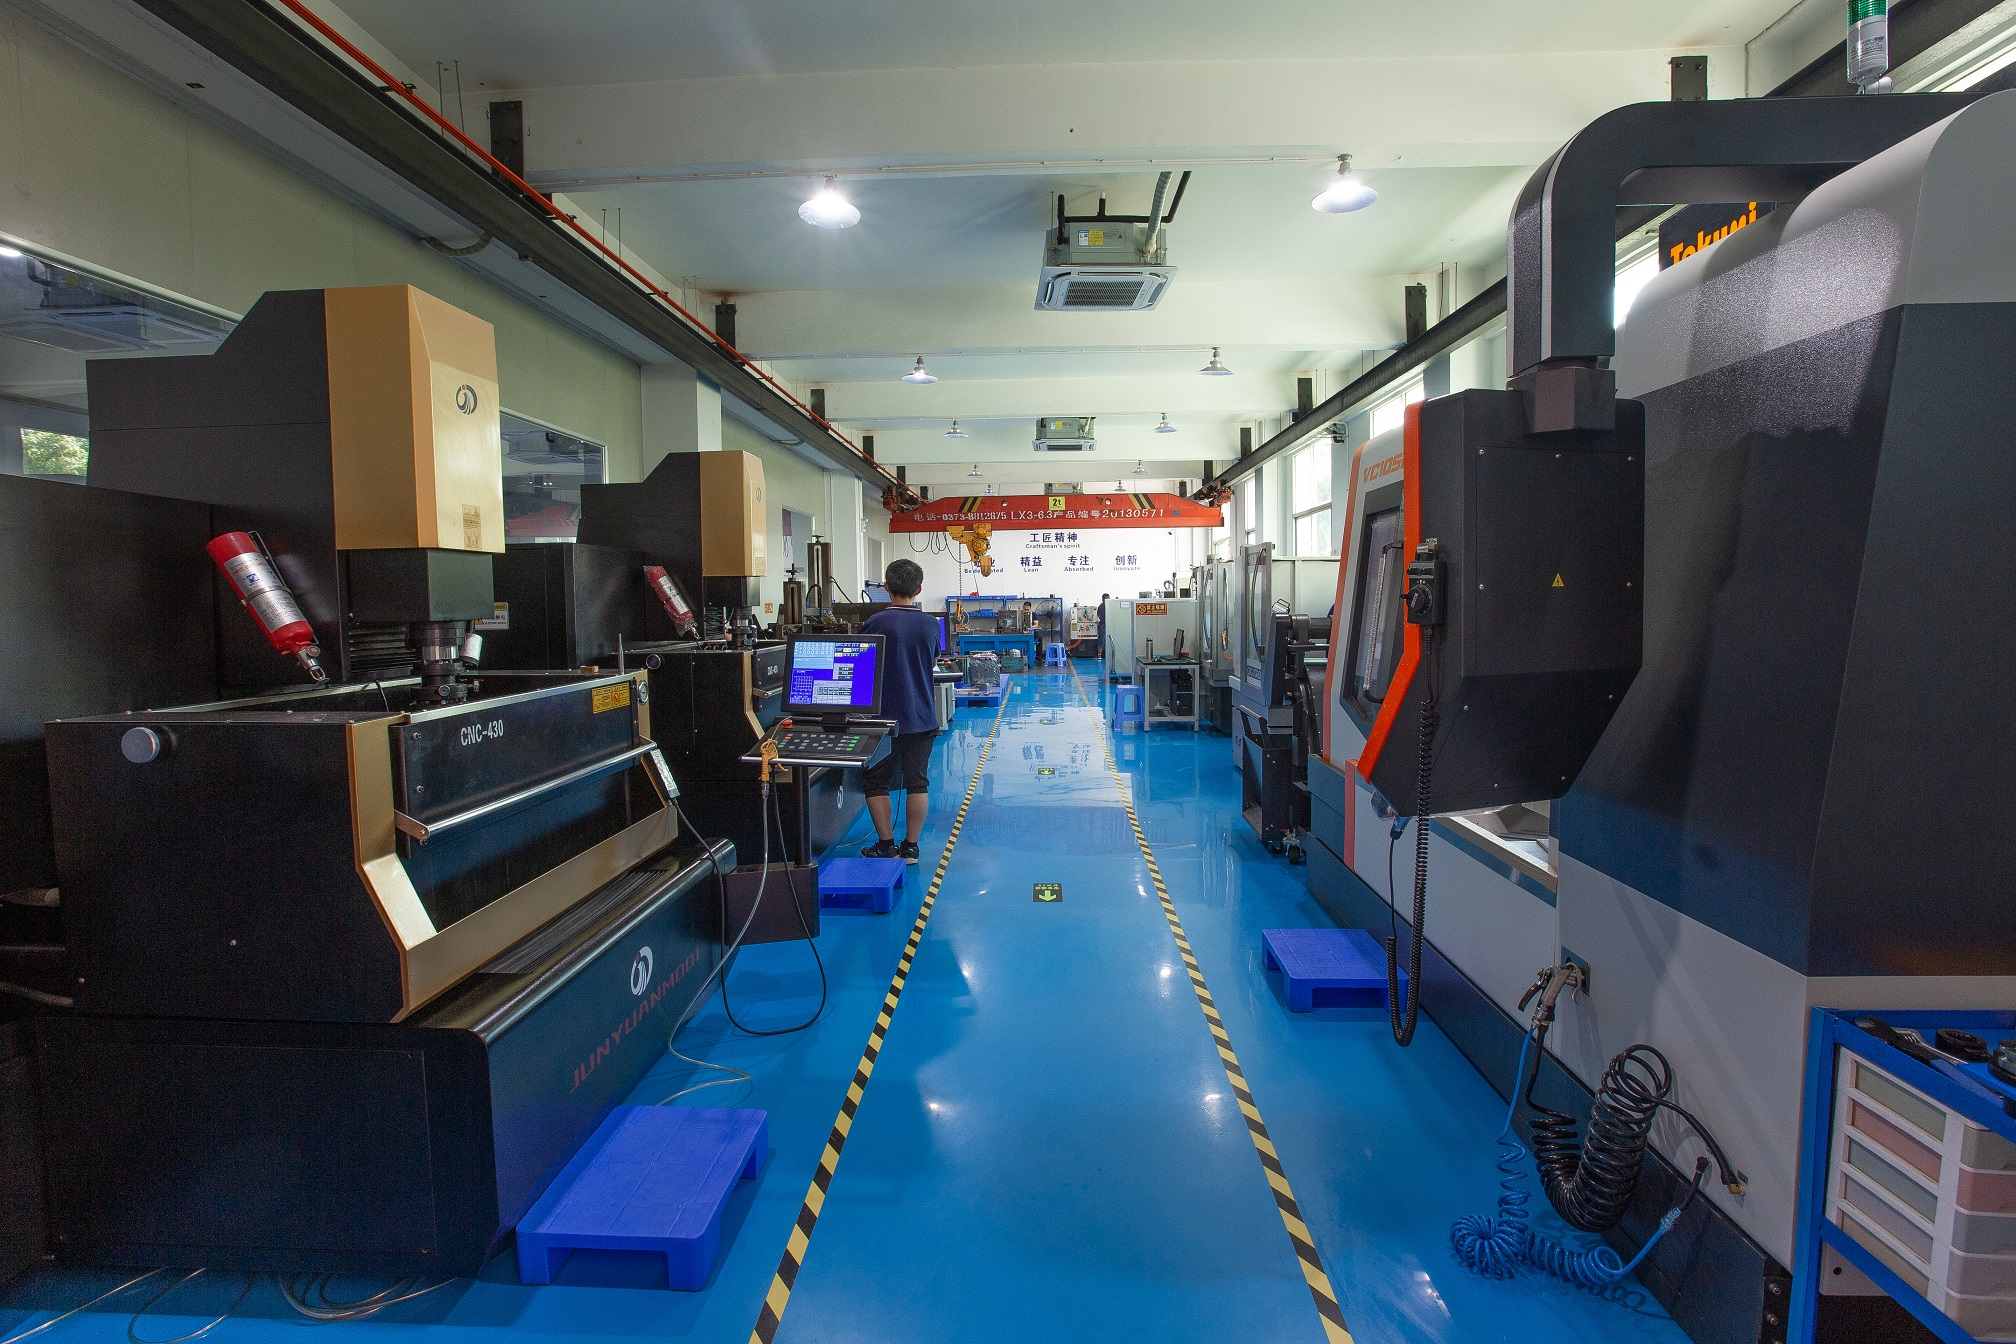
模具这行,说白了就是“做模子”。注塑、吹塑、挤出、压铸、锻压、冲压、冶炼,凡是需要批量复制形状的工艺,背后都有一套模具在撑着。按成型方法分,常见的有塑料模、冲压模、压铸模、锻造模几大类。塑料模里又分注塑模、吹塑模、挤出模;冲压模则包括冲裁模、弯曲模、拉深模。不同类别的模具,钢材选型、热处理硬度、配合间隙都不一样,比如注塑模常用P20、718、S136,冲压模则多用Cr12MoV、SKD11。
一套模具的结构,核心就几大件:成型零件、浇注系统、导向机构、顶出机构、冷却系统和模架。成型零件决定产品尺寸和外观,浇注系统负责把熔融材料引到型腔,导向机构保证合模精度,顶出机构把产品脱模,冷却系统控制成型周期。拿注塑模来说,冷却水道布局直接影响周期,水道离型腔太远,冷却慢,周期拉长;太近又容易导致局部过冷、产品缩水。一般水道边距取15-25mm,直径8-12mm比较常见。
实际做模,最怕的是试模反复。T0试模一次到位当然理想,但多数情况要改模。常见问题就那几个:飞边、缩水、变形、顶白、拉伤。飞边多半是合模面配合不好或锁模力不够;缩水往往是保压不足或浇口太小;顶白则是顶针位置或数量不合理。有经验的师傅会先看走胶是否平衡,再调保压曲线,最后才动模。一套中等复杂度的注塑模,从设计到T1量产,周期通常在30-45天,改模次数控制在2-3次算正常水平。
模具这行,经验比理论值钱。同样的产品,不同师傅开出来的模,寿命和稳定性可能差一倍。多下车间看试模,多记改模笔记,比只看书强得多。把分类、结构、常见缺陷这三块吃透,基本就能跟模跟得住了。