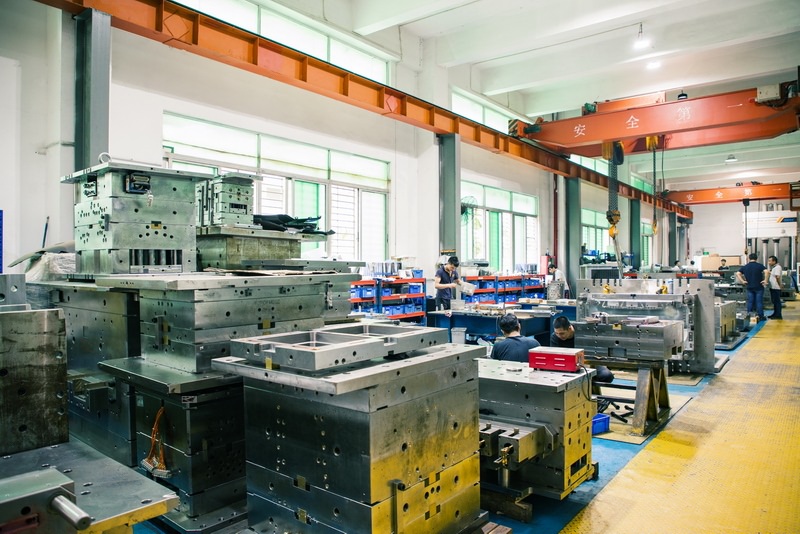
注塑是模具行业最主流的成型方式,原理是把熔融塑料高压射入闭合模腔,冷却后开模取件。一套注塑模通常由动模、定模、浇注系统、冷却系统和顶出机构组成。关键参数包括料筒温度(一般180-280℃)、注射压力(80-150MPa)和保压时间。模具钢材多选P20或718,热处理硬度做到30-35HRC,型腔表面粗糙度控制在Ra0.2以内,才能保证透明件或外观件的光洁度。排气槽深度通常取0.02-0.03mm,太深会飞边,太浅容易烧焦。
挤出和吹塑常配合使用。挤出成型靠螺杆连续推送熔料通过机头口模,做管材、型材、片材,口模间隙直接决定壁厚。吹塑分注塑吹塑和挤出吹塑两种,做中空件如油壶、化工桶。吹塑模不需要太高硬度,铝模或铍铜模就够用,但瓶口螺纹和夹料区要镶硬料。旋转成型适合大型中空件,模具成本低,但周期长,一般做水箱、皮划艇这类小批量产品。吸塑则多用于包装,模具是凹模,靠真空负压把加热软化的PVC或PET片材吸附成型,模具常用石膏或树脂浇铸,成本极低,但精度和寿命有限。
模压和压延偏向橡胶和PVC软制品。模压把粉料或坯料直接放进模腔加热加压,做电器绝缘件、密封圈。压延是连续辊压出片材,辊筒温度、速比和间隙是三大核心,做PVC地板、人造革。发泡成型分物理发泡和化学发泡,模具要留排气孔,否则气体憋在型腔里会导致缺料或鼓包。EPS包装模常用铸铝,壁厚做8-12mm,内部通冷却水,脱模前要保证充分冷却,否则产品会收缩变形。
实际选工艺,先看产品批量、尺寸精度和成本。大批量高精度优先注塑,大型中空件考虑吹塑或旋转,包装类走吸塑,片材走挤出或压延。模具设计时,收缩率、脱模斜度和冷却水路排布是三个最容易翻车的点。比如PP收缩率1.5%-2.5%,ABS只有0.4%-0.7%,放错收缩率,尺寸直接报废。冷却水路离型腔表面建议15-25mm,太近影响模具强度,太远冷却慢、周期长。搞懂这些,再回头看那23种工艺,基本就是模具结构变一变、参数调一调的事。