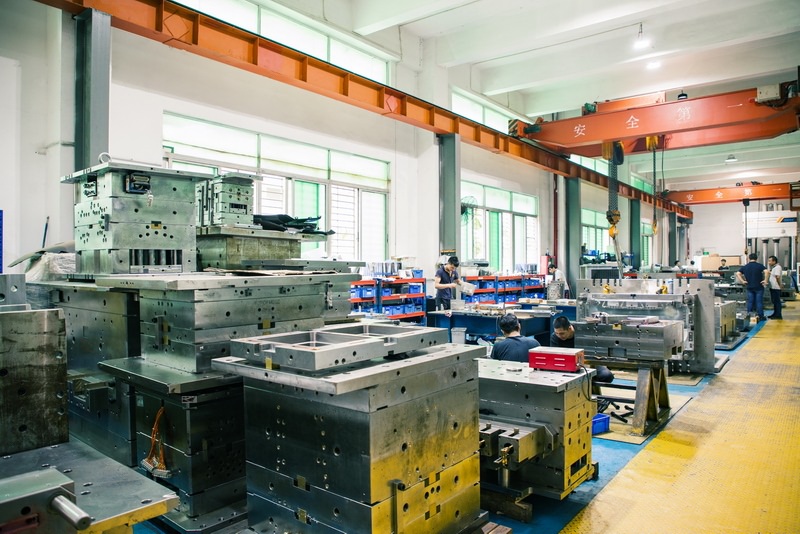
模具这行,说白了就是“工业之母”,没有模具,批量生产就是空谈。按成型方法分,常见的有注塑模、吹塑模、挤出模、压铸模、锻压模、冲压模,还有冶炼用的各类模子。注塑模用得最广,占模具总量的大头,主要做热塑性塑料件;压铸模则针对铝合金、锌合金等有色金属,温度高、冲刷大,对模具钢的红硬性和耐龟裂要求比注塑模高出一截;冲压模讲究间隙和刃口,直接影响制件毛刺和模具寿命。不同模具的钢材选型、热处理硬度、表面处理方式都不同,比如注塑模常用P20、718、S136,压铸模则多用H13、8407,这些细节直接决定模具能不能扛住量产。
结构上,模架、模仁、滑块、斜顶、浇口系统、冷却水路、顶出机构,一个都不能马虎。拿冷却水路来说,布局不合理,成型周期能差出30%以上,产品还容易翘曲变形。滑块和斜顶的配合间隙通常控制在0.02~0.05mm,太紧会卡死,太松会飞边。浇口位置和形式(大水口、细水口、热流道)直接影响填充和外观,热流道模具虽然贵,但省料、周期短,适合大批量。顶出机构要平衡,顶针、司筒、推板怎么排,得看产品形状和脱模斜度。这些结构细节,报价时都得折算成加工工时和材料成本。
说到报价,很多新手只盯着钢材价格,其实加工费才是大头。一套中等复杂度的注塑模,材料费可能只占20%~30%,CNC、EDM、线切割、热处理、抛光、装配调试,加起来能占到60%以上。比如一块模仁,粗加工后要热处理到HRC48~52,再精加工、慢走丝、镜面放电,每一步都是钱。另外,试模次数、产品精度要求、模具寿命(多少万模次)都会影响报价。一般报价单会拆成:模架、模仁、标准件、非标件、加工费、试模费、利润和税。记住,便宜模具往往在钢材和热处理上偷工减料,后期修模成本更高。
干模具这行,经验比理论更值钱。多下车间看加工,多跟试模,多总结不同产品的排位和进胶方式,慢慢就能摸出门道。报价别怕报高,怕的是报低了做不出来还赔钱。把每一套模的结构、材料、加工节点记清楚,下次遇到类似产品,心里就有底了。模具是实打实的功夫,沉下心,才能越做越顺。