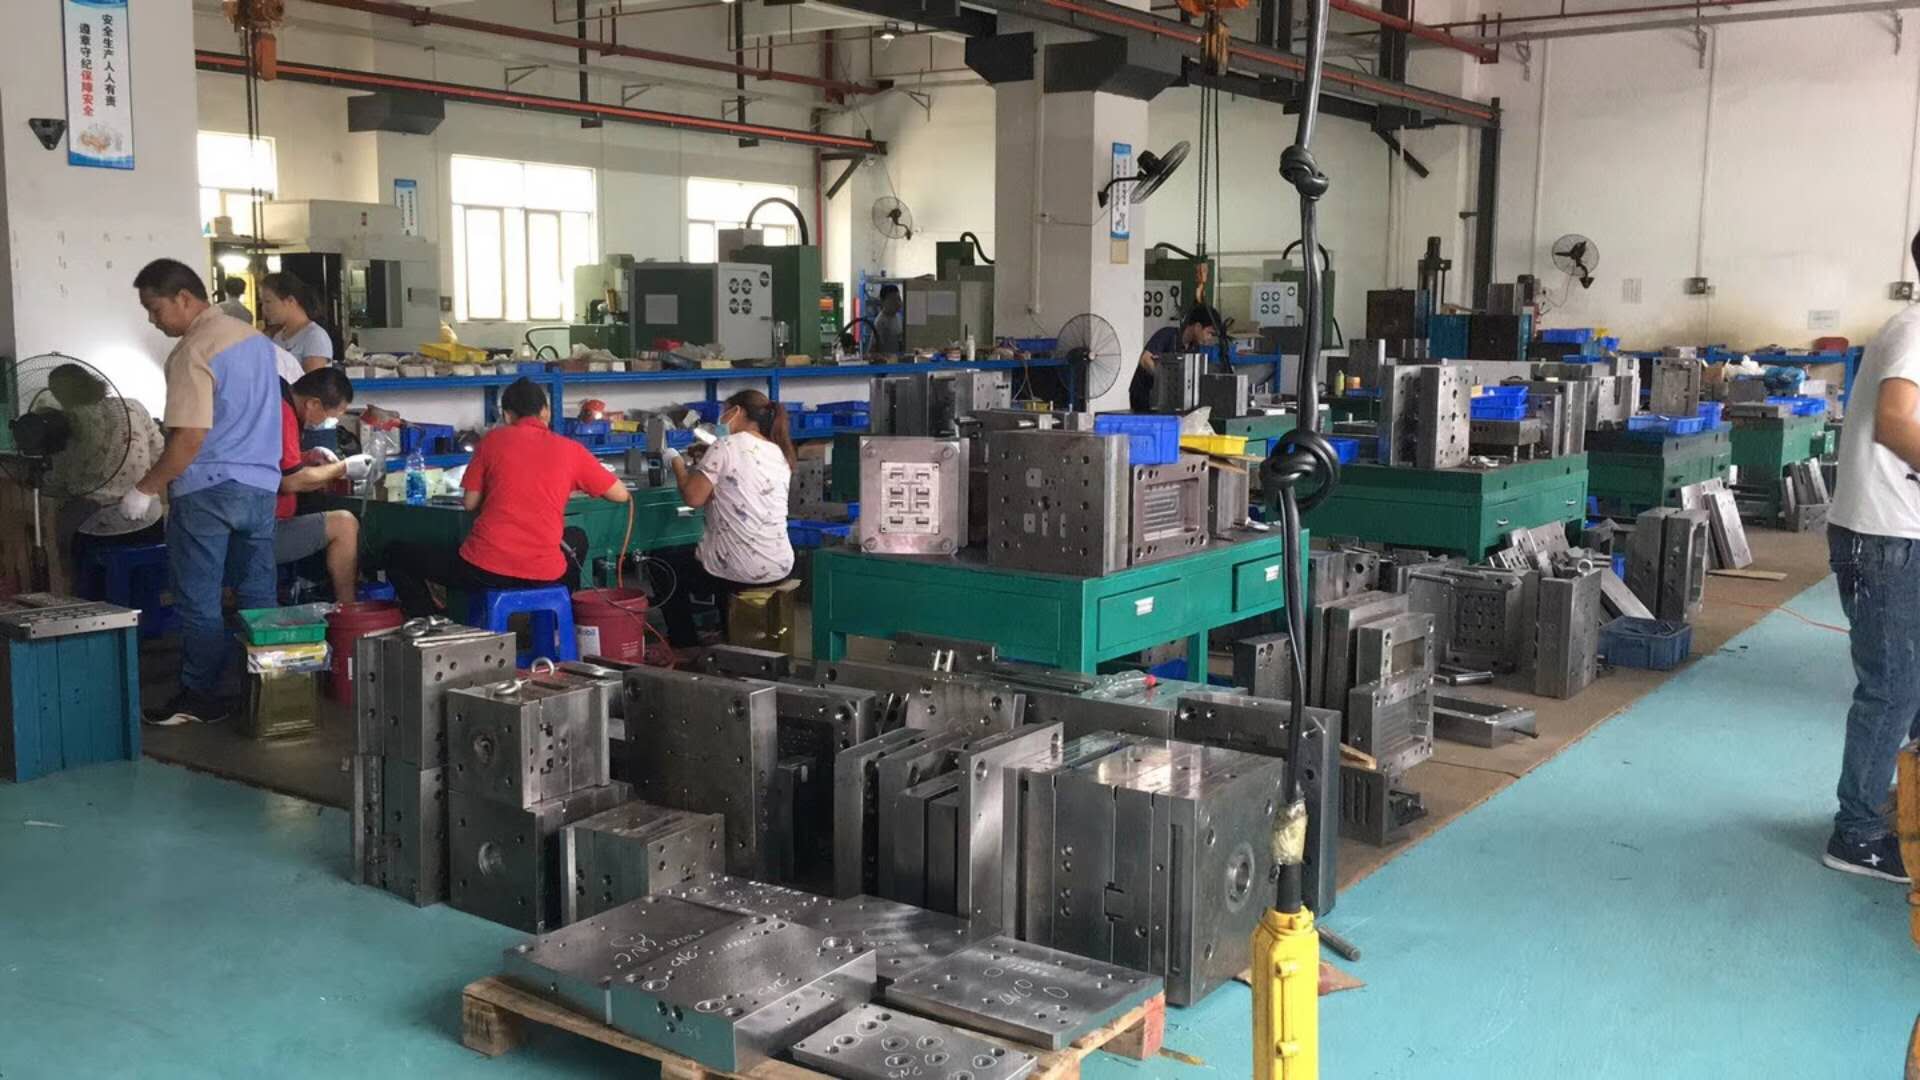
干注塑这行,最怕新人上来就抱着注塑机调参数,结果不是缺胶就是飞边,顶白开裂轮番上阵,一天下来废料堆成山。其实注塑的核心逻辑就两条:模具结构决定熔体怎么流,参数调试决定熔体流得顺不顺。先看模具,常见就4类:两板模结构最简单,适合大件浅腔产品,但浇口位置受限;三板模多了块剥料板,能实现点浇口自动断料,适合多腔小件;热流道模靠加热元件维持流道熔融,省料且周期短,但温控和漏料是老大难;叠层模相当于两套模具叠起来,产量翻倍,对注塑机锁模力和开模行程要求极高。选错结构,后面参数怎么调都是白费劲。
模具装好上机,10步参数调试得按顺序来。第一步确认料温,ABS一般230-260℃,PC得280-310℃,温度不对流动性全乱。第二步射胶速度,薄壁件用快速填充防冷凝,厚壁件慢速防喷射纹。第三步射胶压力,从低压往上涨,直到产品刚好打满95%左右。第四步保压压力,通常是射胶压力的60%-80%,补缩全靠它。第五步保压时间,以浇口冻结为准,拿称重法测产品重量不再增加即可。第六步背压,太低混料不匀,太高容易分解,一般5-15bar。第七步松退,防流涎但别吸空。第八步冷却时间,占整个周期60%以上,摸产品不烫手且不变形就行。第九步开合模速度,低压保护段必须设,保护模具。第十步顶出,顶针位置和速度要均匀,顶白往往是顶出太快或太早。
这里面有个容易被忽略的细节:模具排气。很多新人调半天参数,烧焦、困气问题不断,其实是排气槽深度不对。PP料排气槽开0.02-0.03mm,PC料得0.04-0.05mm,太浅排不出气,太深跑飞边。另外冷却水路离型腔表面一般15-20mm,太近局部过冷,太远冷却不均。还有顶针布局要避开产品受力薄弱区,否则顶白、顶穿跑不掉。这些模具上的硬伤,靠调机是救不回来的,必须在上模前就检查到位。
说到底,注塑是个系统工程,模具是骨架,参数是血肉,缺一不可。新人别急着背参数表,先学会看模流分析报告,理解熔体流动前沿和压力分布。每次试模做好记录:料温、模温、射胶曲线、保压切换点,对比产品缺陷找规律。干个三五年,你也能做到看一眼产品就知道该动哪个参数。这行没有捷径,但方向对了,每一步都算数。