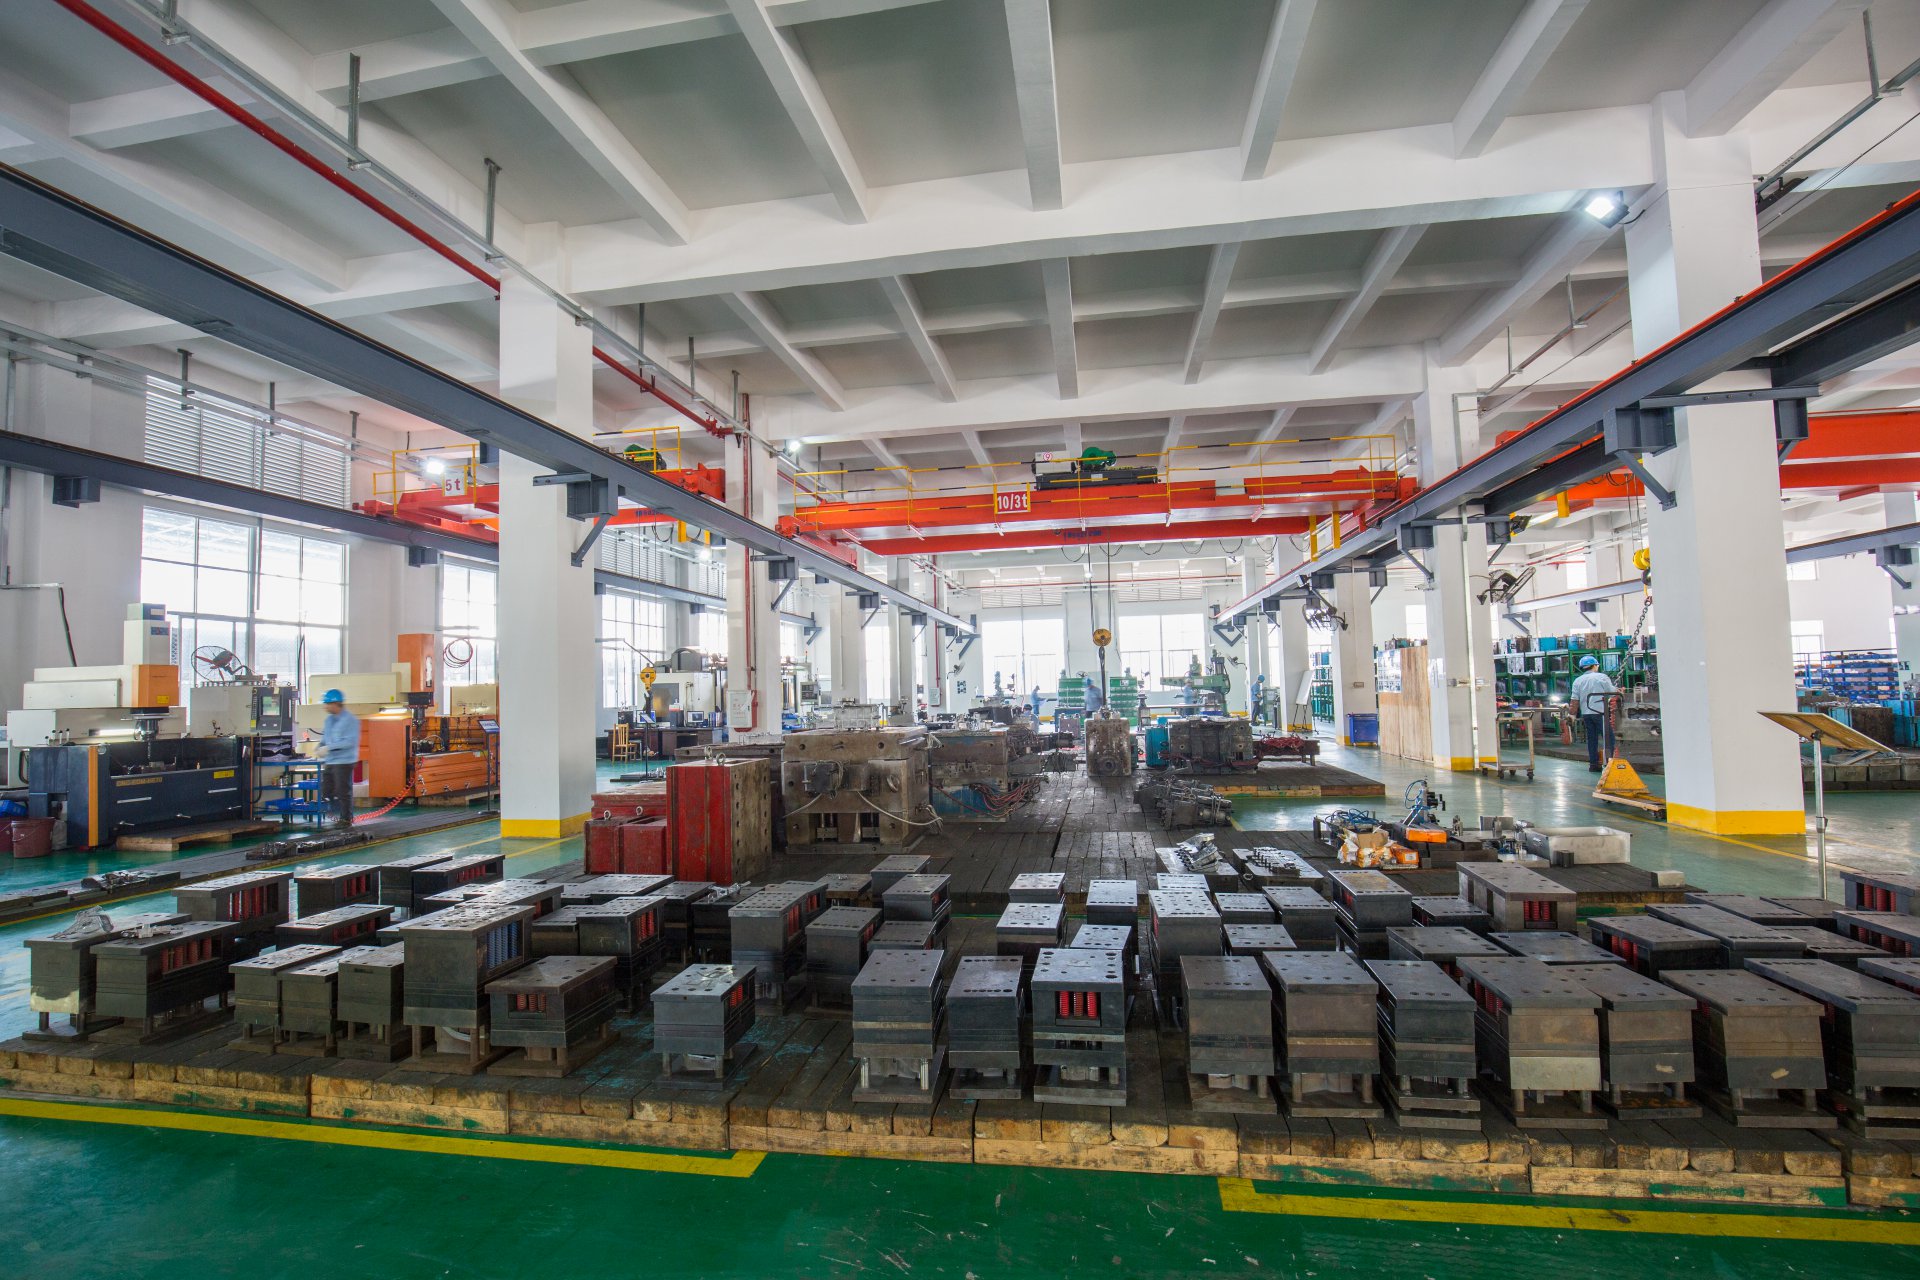
模具这行,说白了就是“复制”的艺术。不管是注塑、吹塑、挤出,还是压铸、锻压、冲压,本质上都是靠一副模子把材料变成想要的形状。按成型方法分,常见的有塑料模、冲压模、压铸模、锻模等。注塑模用得最广,一套完整的注塑模通常由动模、定模、浇注系统、冷却系统、顶出系统和导向机构组成。冲压模则讲究凸凹模间隙,间隙值一般取材料厚度的5%~10%,直接决定冲裁件毛刺大小和模具寿命。
模具设计不是画完图就完事,得考虑分型面、脱模斜度、收缩率。比如ABS塑料的成型收缩率通常在0.4%~0.7%,PP则高达1.0%~2.5%,设计时不放准,出来的件尺寸就飘。浇口位置选不好,熔接痕、气穴全来了。冷却水道离型腔表面一般控制在15~25mm,太近容易开裂,太远冷却效率上不去。顶针布置要避开产品外观面,否则顶白、顶凸跑不掉。
材料选择上,模具钢是重头。P20钢预硬态硬度约30~36HRC,适合中小批量注塑模;718钢纯净度更高,抛光性能好,做透明件首选。冷冲模常用Cr12MoV,淬火后硬度可达58~62HRC,耐磨性够硬。压铸模得用H13,耐热疲劳性能突出,但必须做氮化处理,表面硬度能到1000HV以上。热处理不到位,再好的钢也白搭——淬火温度差20℃,寿命可能差一倍。
实际干模具,经验比理论更值钱。试模时先看短射,再调保压,最后定工艺窗口。模具保养别偷懒,导柱导套每周加润滑脂,型腔每5000模次清一次积碳。一副保养到位的模具,寿命能比预期多出30%以上。这行没有捷径,把基础吃透,再难的件也能啃下来。