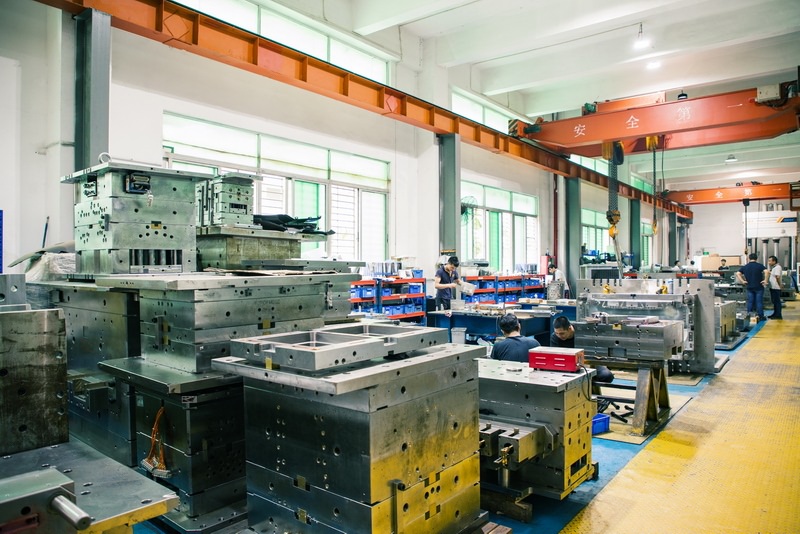
模具,读作mújù,是工业生产中用来注塑、吹塑、挤出、压铸、锻压成型、冶炼、冲压等方法得到所需产品的各种模子和工具。说白了,它就是批量生产零件的“母版”。按成型方式分,常见的有塑料模、冲压模、压铸模、锻模等。比如注塑模,要承受200℃以上的熔体温度和几十兆帕的注射压力,模仁材料常用P20、718或H13,热处理硬度在28-32HRC之间。冲压模则讲究间隙配合,一般取料厚的5%-10%,否则毛刺和塌角会让你头疼。
一套模具的结构离不开模架、模仁、浇注系统、冷却系统、顶出系统和导向件。以注塑模为例,冷却水道到型腔表面的距离通常控制在10-15mm,太近容易产生熔接痕,太远则冷却时间拉长,影响成型周期。顶针直径常用φ3、φ4、φ5,布置要避开产品外观面。分型面的选择直接决定产品能否顺利脱模,也影响后续加工成本。这些细节,在报价时都要折算成工时和材料费。
说到报价,模具行业没有统一标准,但核心逻辑是:材料费+加工费+热处理费+试模费+利润。一套中小型注塑模,模架按标准件采购,模仁按图纸尺寸算料重,CNC粗加工每小时约60-80元,慢走丝每小时约80-120元,电火花每小时约50-70元。试模一般按机台吨位收费,比如100吨注塑机试模一次300-500元。如果产品有滑块、斜顶或热流道,成本还要上浮20%-40%。报价时留出10%-15%的修模余量,是稳妥做法。
掌握这些基础,再去看客户图纸,心里就有底了。模具不是快消品,它的寿命、精度和稳定性,直接决定产品的一致性和利润空间。做模具这行,经验靠积累,数据靠记录。下次接到新项目,不妨先翻翻自己的报价台账,对比一下同类模具的实际工时和材料消耗,比拍脑袋准得多。