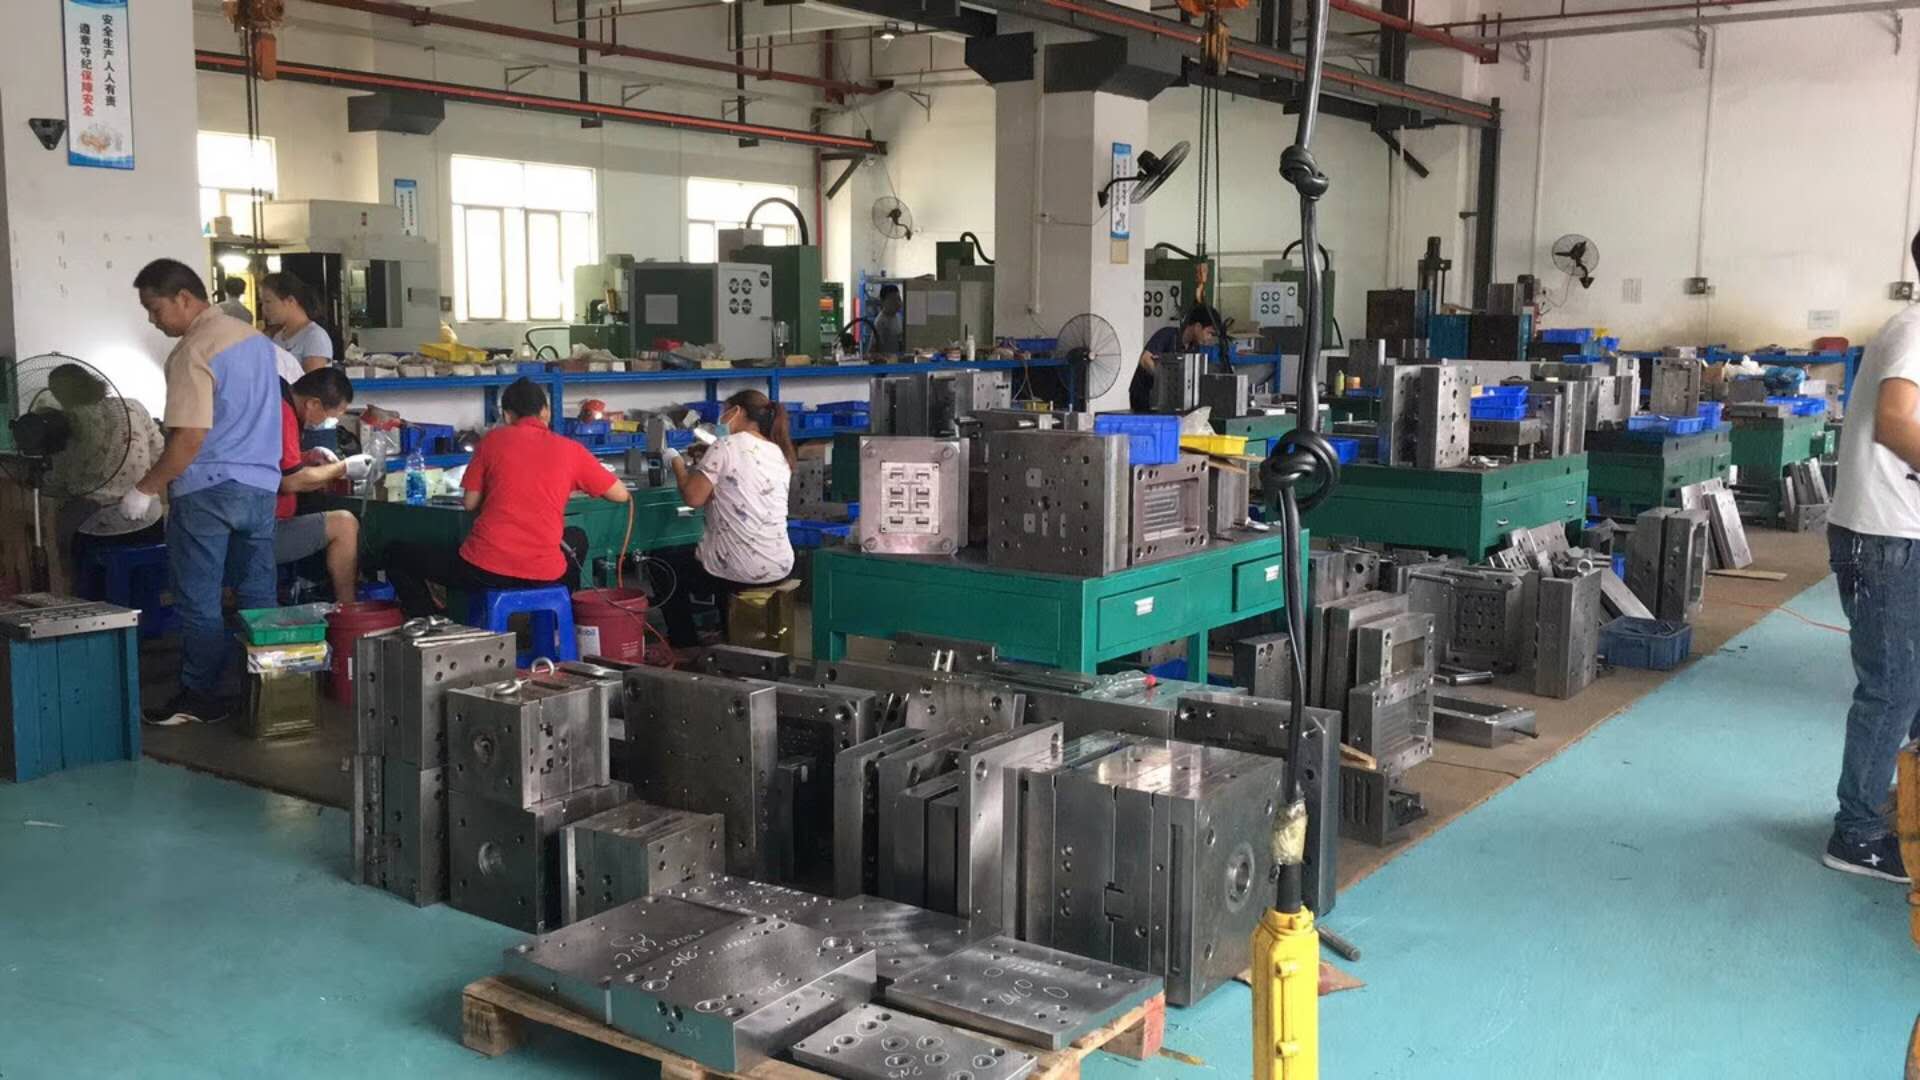
冲压工艺10张动图解析:从板料到成形的模具实战要点
报价技巧 📅 2026-09-30 ✍ 阿楠内饰

冲压工艺10张动图解析:从板料到成形的模具实战要点

摘要: 冲压靠压力机和模具对板材、带材、管材和型材等施加外力,使之产生塑性变形或分离,从而获得所需形状和尺寸的零件。这套工艺的核心就两个字:模具和压力。模具决定了零件能做成什么样,压力机决定了能压多快、多准。下面结合10张典型动图,把冲压的关键环节拆开讲。

冲压最基本的分类是分离和成形。分离包括冲孔、落料、切边,成形包括弯曲、拉深、翻边、胀形。以落料为例,模具间隙一般取板厚的5%~10%,间隙放小了毛刺高、模具磨损快,放大了断面塌角大、尺寸精度差。冲孔时,孔的光亮带占比通常要求达到板厚的1/3以上,否则说明间隙或刃口状态有问题。很多新手调模时只看能不能冲穿,忽略了断面质量,结果批量生产时毛刺超标,装配都装不进去。

弯曲和拉深是成形里最容易出问题的两道工序。弯曲的回弹量跟材料屈服强度直接相关,像Q235和304不锈钢,同样1mm板厚,回弹角能差出2~3度。实际调模时,通常靠补偿角度或者加整形工序来压回弹。拉深更麻烦,极限拉深系数一般在0.5~0.8之间,超过这个范围就得多次拉深。拉深模的压边力控制很关键,压边力小了起皱,大了拉裂,现场调模师傅往往靠听声音和看油压表来拿捏这个度。

冲压模具的设计和制造,最终要落到生产效率和成本上。一副级进模可以在一套模具里完成冲孔、切边、弯曲、拉深等多道工序,生产效率比单工序模高出几倍甚至十几倍。但级进模的制造精度要求也高,模板平行度通常要控制在0.02mm以内,导柱导套的配合间隙在0.01~0.02mm。模具材料方面,Cr12MoV和SKD11是常用选项,热处理硬度一般做到HRC58~62。冲压件报价时,模具费用摊销、材料利用率、冲次寿命这三个数算清楚了,报价才不会亏。

分享: 微博 QQ空间 微信 复制链接
💬 评论 (3)
😊 👍 🎉 ❤️ 🔥 💪 👏 🙏 😆 😎 🤔 💡
0/600
顺
顺德阿通 3 weeks ago

级进模模板平行度0.02以内我认,可报价时冲次寿命按五十万次算的,实际带拉深的模冲到三十万就得修刃口。这个寿命系数你们是按材料定还是按工序定?

龙
龙城凯周 1 month ago

304不锈钢回弹我吃过亏,1.5的板按Q235的经验放补偿角,结果整批折弯角度差两度多,装不上。后来老实加了一道整形,模具费多花三千,但返修没了。

周
周听风 1 month ago

落料间隙那5到10个点,我见过老师傅凭手感敲垫片调,冲出来毛刺照样压得住。现在年轻人离了火花机就不会干活了,其实断面亮带骗不了人。

🤝 广告合作位
推广位
🏭
金牌置顶·东莞精密 广告合作企业
🏭
台州市诚慧塑料模具厂 广告合作企业
让你的企业上广告位 →
🎯 需要模具报价?

免费 · 即时 · 准确

立即报价 →