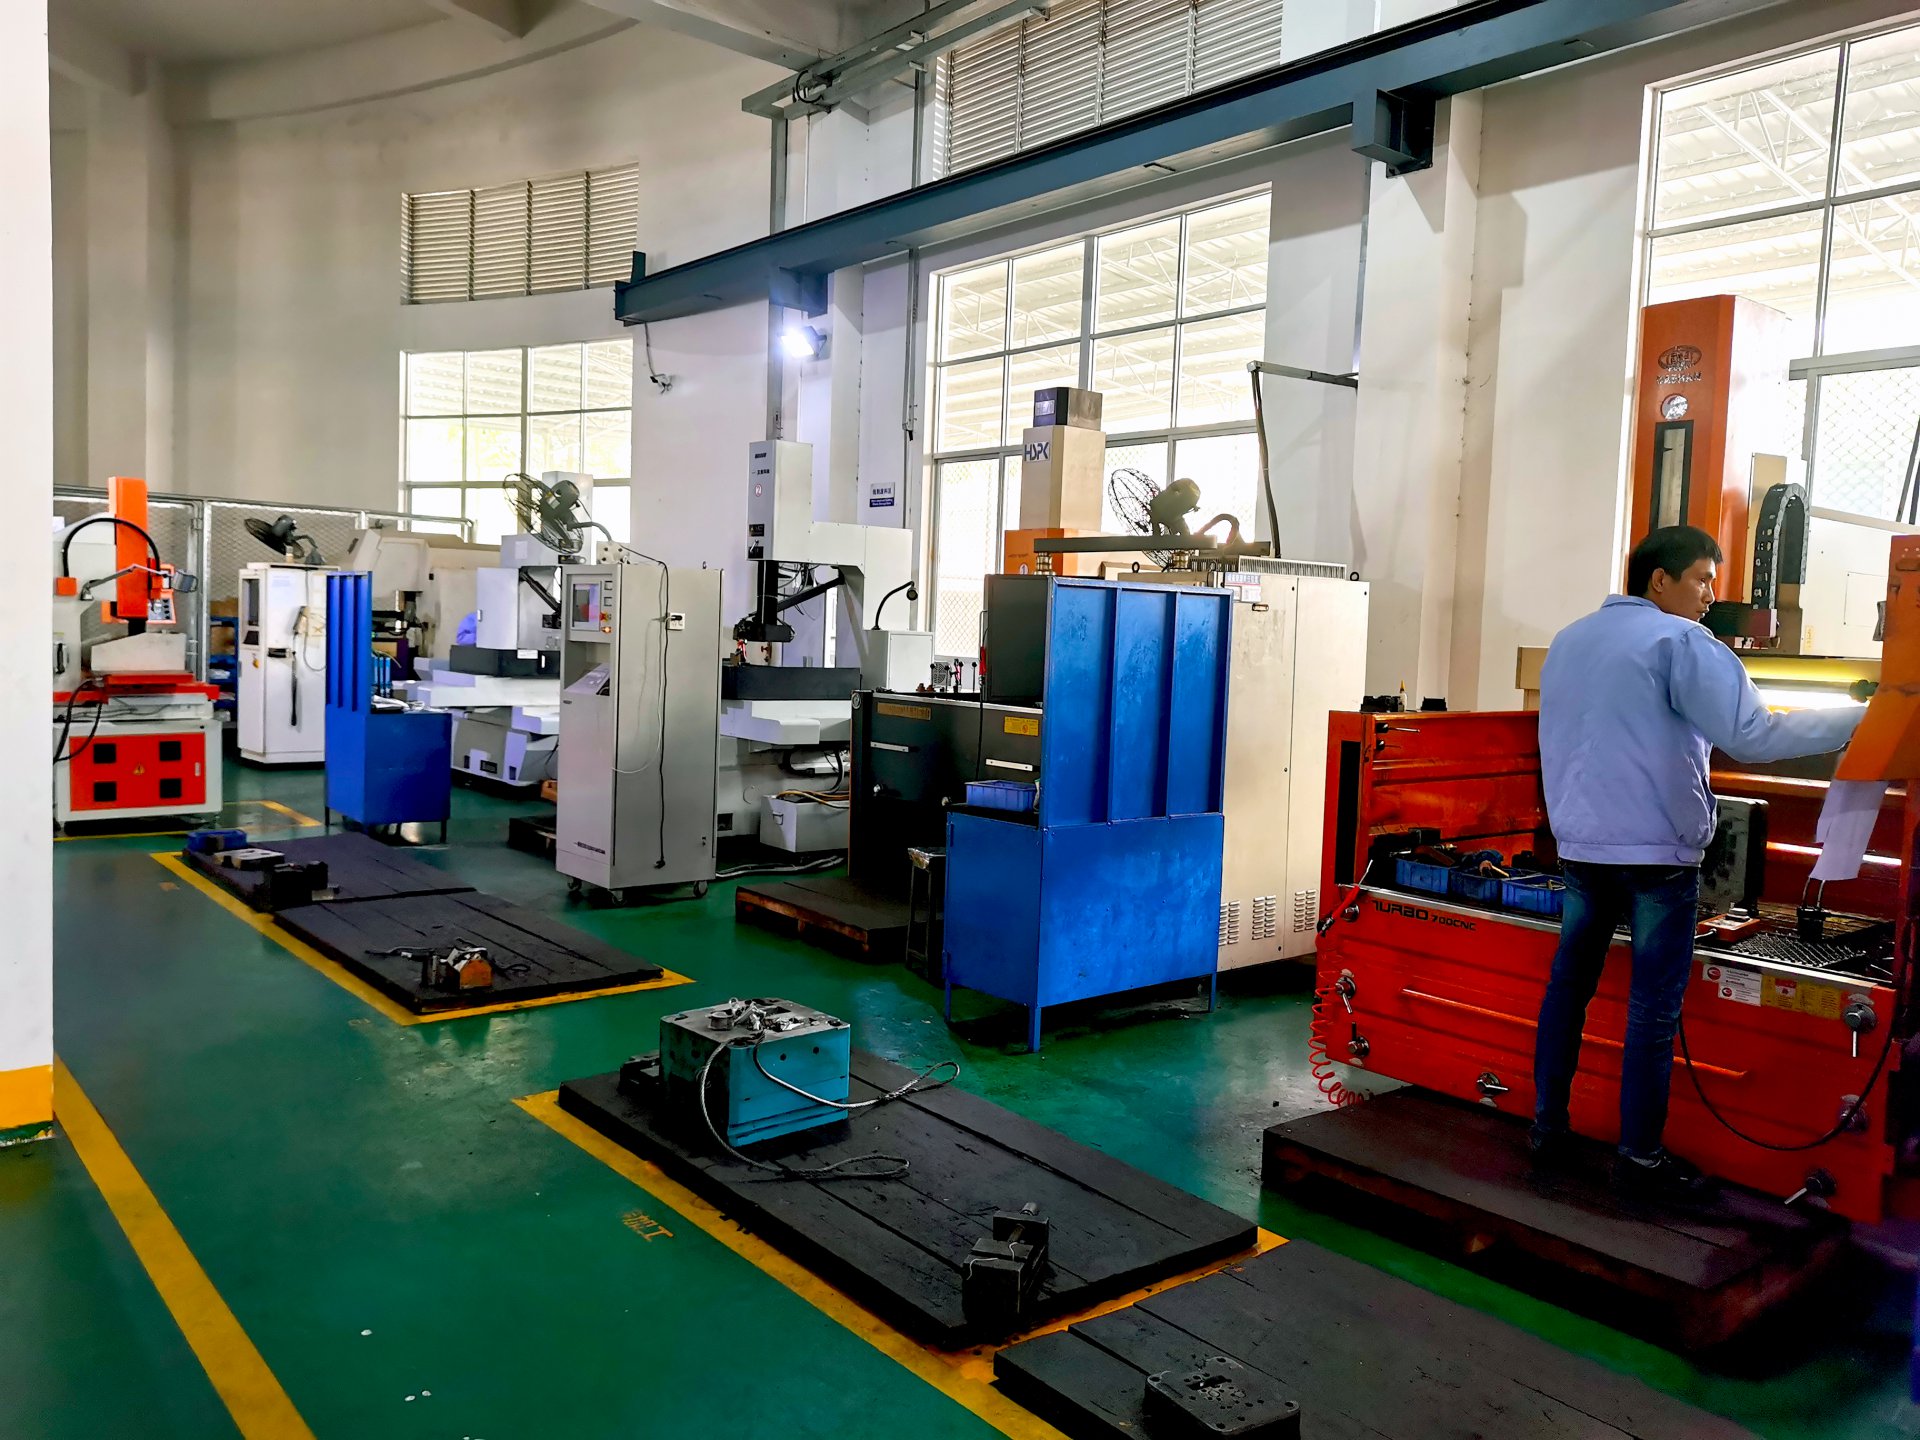
压铸这行当,说白了就是把熔化的金属液高速高压怼进模具型腔里,冷却后直接出成品。它的优势很直接:效率高、精度好,薄壁复杂件也能一次成型,在制造业里确实很难被替代。但咱们做模具的都知道,压铸模跟注塑模完全两码事——模具钢得扛得住高温,常用H13、SKD61这类热作模具钢,型腔表面还得做氮化处理,硬度提到HRC48-52左右,不然几万模次下来就塌了。一套中等复杂度的压铸模,开发周期通常要45到60天,成本从十几万到上百万不等,这还没算试模和修模的费用。
说到成本,报价的时候不能只看模具本身。压铸机吨位选多大,直接决定模具尺寸和进浇方案。比如500吨机配的模具,大概在400×400到500×500之间,再大就得换800吨甚至1250吨机。模具费之外,还有切边模、冲孔模、后加工治具,这些加起来往往占模具总报价的20%到30%。客户询价时,如果只问“一套模具多少钱”,那基本是外行。得问清楚:产品投影面积多大?平均壁厚多少?有没有气密性要求?这些参数直接决定模具结构是两板还是三板,要不要加滑块和抽芯。
内部气孔是压铸绕不开的痛点。金属液在高速充填时容易卷气,尤其是壁厚突变的位置。解决办法通常有三条:一是优化浇排系统,把内浇口速度控制在40-60m/s,排气槽深度给到0.05-0.08mm;二是用真空压铸,型腔真空度抽到5kPa以下,气孔率能降三成左右;三是改工艺,把高速切换点往后推,让充填更平稳。但说实话,完全消除气孔不现实,关键看产品要求——做结构件可以接受,做气密件就得靠浸渗或者局部挤压来补。
所以回到报价本身,压铸模具的利润空间其实很透明。材料费、加工费、热处理费、试模费,一项项拆开算,再加上15%到20%的毛利,基本就是行价。客户如果一味压价,最后要么模具寿命缩水,要么产品气孔超标,返修成本反而更高。咱们做技术的,把工艺边界和成本构成讲清楚,比单纯报个低价更有意义。毕竟压铸这行,模具是根基,根基不稳,后面批量生产全是坑。