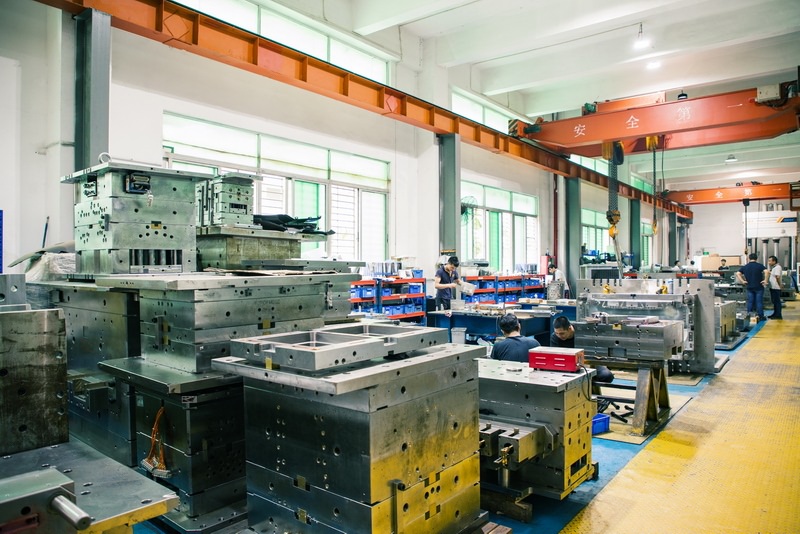
干模具这行,首先得把分类刻在脑子里。按成型方法分,注塑模、吹塑模、挤出模、压铸模、锻压模、冲压模,还有冶炼用的各种模子,每一种对应不同的产品需求。比如注塑模占了大头,从家电外壳到汽车内饰,都靠它一次成型。冲压模则多用于五金件,像机箱、弹片,讲究的是冲裁间隙和模具寿命。压铸模温度高、冲刷大,一般用H13这类热作模具钢。搞清分类,才能跟客户对得上话,报价时心里有底。
结构上,模架、模仁、滑块、顶针、浇口系统,这些是标配。模架选标准还是非标,直接决定加工成本和周期。模仁材料从P20到718、NAK80,再到S136,硬度、抛光性、耐腐蚀性各不相同。比如透明件必须用S136或NAK80,否则抛光不到位,产品上全是麻点。浇口位置和流道设计更关键,搞不好就走不齐、缩水、熔接痕。这些细节,报价时不算进去,后期改模能亏死。
再说到报价,别只盯着钢材重量。加工费、热处理、试模次数、表面处理(咬花、电镀)、包装运输,都得摊进去。一副中小型注塑模,模架加模仁材料可能只占三成,CNC、EDM、线割、省模这些工时才是大头。比如一个滑块,线割加研磨,没几个小时下不来。试模一次少则几百,多则上千,T1、T2改模更是无底洞。所以老手报价,先看产品公差和外观要求,再定模具寿命和穴数,最后才落笔写数字。
说到底,模具这行靠的是经验积累。多下车间看钳工装配,多跟试模师傅聊缺陷原因,比翻十本手册都管用。把分类、结构、材料、报价逻辑串起来,你才算真正入了门。下次接单,先问清楚产品用途和产量,再动手算成本,准没错。