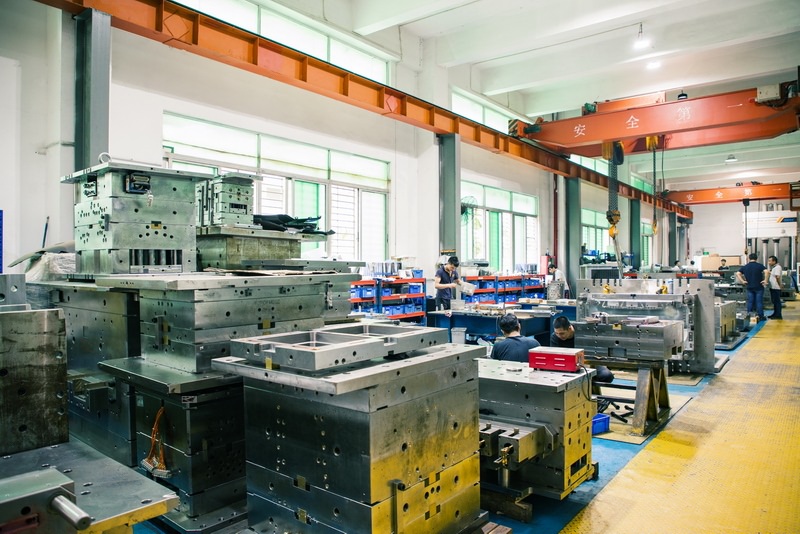
干模具这行二十年,最怕新人问“这套模具多少钱”。报价不是菜市场喊价,得把材料费、加工费、热处理、标准件、试模费一项项拆开算。比如一套中型注塑模,模架45#钢约8000元,型腔用718H约12000元,加上CNC粗精加工、慢走丝、电火花,光制造费就奔着3万去了。别忘了还有设计费(通常占10%-15%)、管理费和利润,最后报出去的价格起码要覆盖这些硬成本再加20%的浮动空间。
很多人报价漏了试模和修模成本。T1试模一次,材料损耗加机台占用至少2000元,如果尺寸超差要烧焊或换镶件,那费用更高。我见过一套连接器模具,因为没算准缩水率,T2改了三次,光修模就贴进去1.2万。所以报价时最好按“T1+两次小改”预留10%的修模预算,否则接单越多亏得越狠。
还有个坑是热处理和表面处理。Cr12MoV淬火后硬度HRC58-62,但线切割后要回火去应力,不然容易开裂。氮化处理按面积算,一平方分米大概15-20元。这些零碎费用加起来能占模具总价的8%-12%。另外,滑块、斜顶、顶针这些标准件别图便宜,劣质顶针断在模腔里,拆模修模的工时费够买一箱进口顶针了。
最后说句实在话,报价要留有余地但不能虚高。客户比价时,你把成本明细列清楚,反而显得专业。记住:模具是定制品,没有统一价,只有算得细、报得稳,才能既接到单又保住利润。下次报价前,先拿计算器把每一道工序过一遍,别凭感觉拍数字。