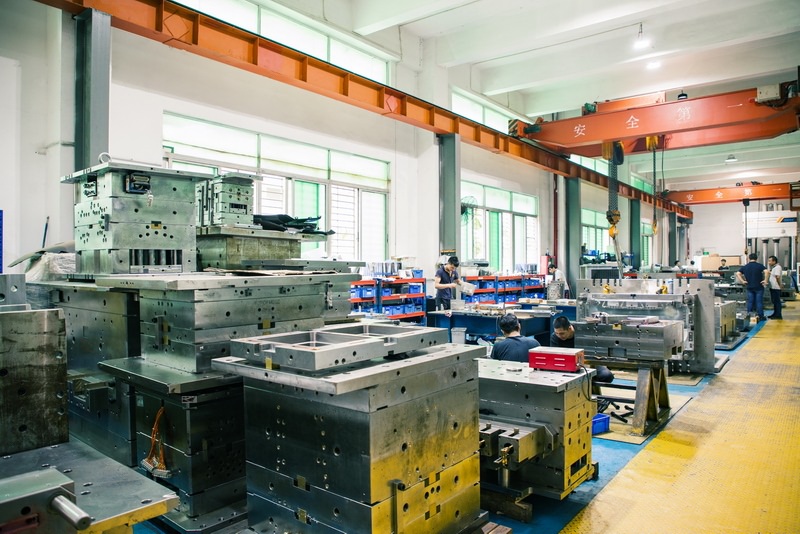
模具设计不是画图那么简单,核心在于分型面的确定和浇注系统的布局。以两板模为例,分型面选在塑件最大轮廓处,保证脱模顺畅。浇口位置直接影响填充效果,比如ABS材料流动性中等,浇口直径通常取0.8-1.2mm,太小会导致剪切过热,太大则浪费材料并延长冷却时间。冷却水道距型腔表面一般控制在15-25mm,太近易产生裂纹,太远则冷却效率骤降。这些数据不是拍脑袋定的,是反复试模后总结出来的。
制造环节的精度控制决定了模具寿命。型腔、型芯的配合间隙通常控制在0.02-0.05mm,滑块与导滑槽的间隙取0.03-0.08mm。材料选择上,P20钢适合中小批量,硬度约30-36HRC;大批量生产用718H或S136,硬度可达48-52HRC。加工时,CNC粗加工留0.3-0.5mm余量,精加工直接到位,电火花加工后的表面粗糙度Ra应控制在0.4-0.8μm。抛光不到位,塑件表面就会出现拉伤或流痕。
装配和试模是验证设计的关键步骤。顶针与顶针孔的配合间隙取0.05-0.1mm,太紧会卡死,太松会溢料。复位弹簧的预压量一般取弹簧自由长度的10%-15%。试模时先低压慢速填充,观察走胶是否平衡,再逐步升压。常见问题比如缩水,往往是因为保压压力不足或浇口过早冻结,保压压力通常设为注射压力的60%-80%。每套模具至少试3-5次,记录成型参数,才能交付生产。
掌握这些结构和工艺细节,报价时才能算准成本。比如一套中型家电模具,型腔数量、钢材等级、热处理要求、滑块数量都会影响最终价格。建议工程师在报价前先确认客户的产品批量、材料类型和表面要求,再反推模具结构和加工工时。模具这行,经验比理论值钱,但理论是经验的地基。