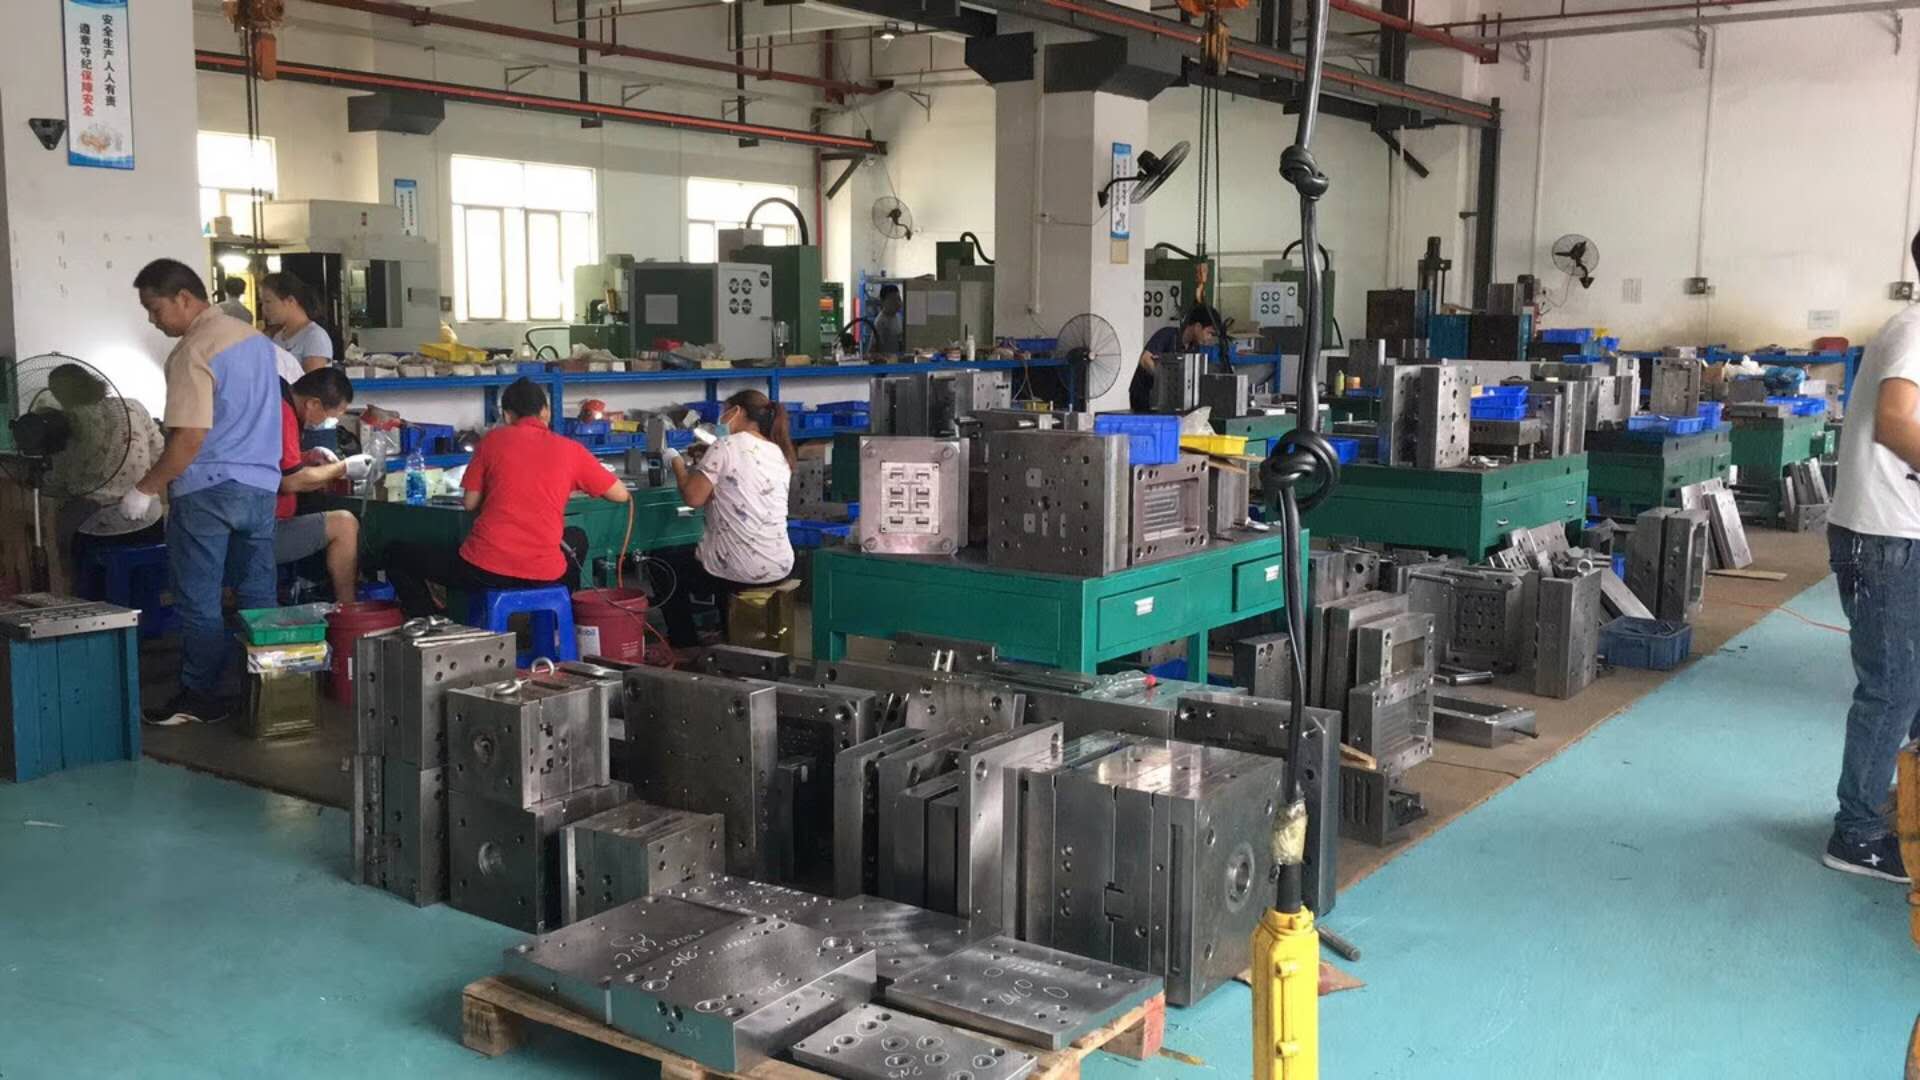
冲压这行,说白了就是靠压力机和模具给板材“上手段”,让它按图纸变形或者直接分离。别小看这个“简单”定义,落到车间里全是硬骨头。比如冲裁工序,模具间隙取板厚的5%~10%是常规操作,但碰到不锈钢1Cr18Ni9Ti这种硬料,间隙得放大到12%~15%,不然毛刺能扎手,断面质量也过不了关。再比如拉深,像08F这种低碳钢,首次拉深系数控制在0.48~0.52比较稳,但要是换成铝件,系数得往上提,不然容易拉裂。这些数不是拍脑袋来的,都是试模时一点点抠出来的。
材料这块,冲压常用的冷轧板、镀锌板、铜合金、铝合金,各有各的脾气。就拿SPCC冷轧板来说,厚度0.5~3.0mm最常见,屈服强度大概在200~300MPa之间,模具设计时卸料力得按冲裁力的2%~5%来算,顶件力取5%~8%。要是换成高强钢,比如抗拉强度600MPa以上的,冲裁力直接翻倍,压力机吨位选小了,模具没打几件就崩刃。还有回弹问题,像Q235这种软钢,90度折弯回弹大概1~2度,但高强钢能回弹5~8度,模具上不做补偿,折出来的角度根本装不上。
模具结构上,工序排布直接决定成本和良率。连续模适合大批量,比如一个带料宽度200mm、步距50mm的件,一天干几万件很正常,但模具精度得控制在±0.01mm以内,导柱导套间隙大了,冲头磨损快,产品毛刺也压不住。单工序模适合小批量或者大件,像汽车覆盖件那种,一套拉深模几十吨重,调试周期动不动就两三个月。另外,冲压现场最怕的就是“带料”和“跳屑”,前者靠增加压料力和优化间隙解决,后者得在凹模里加吹气或者真空吸附,这些细节不处理好,停机修模的时间比干活还长。
说到底,冲压工艺和模具设计是绑在一起的,材料性能、间隙取值、工序排布、设备吨位,哪个环节掉链子都出不了合格件。搞这行别光盯着图纸,多下车间看试模,听冲床的声音、摸断面的手感,比翻手册管用。把基础数据吃透,再根据实际料况微调,模具寿命和产品稳定性自然就上来了。