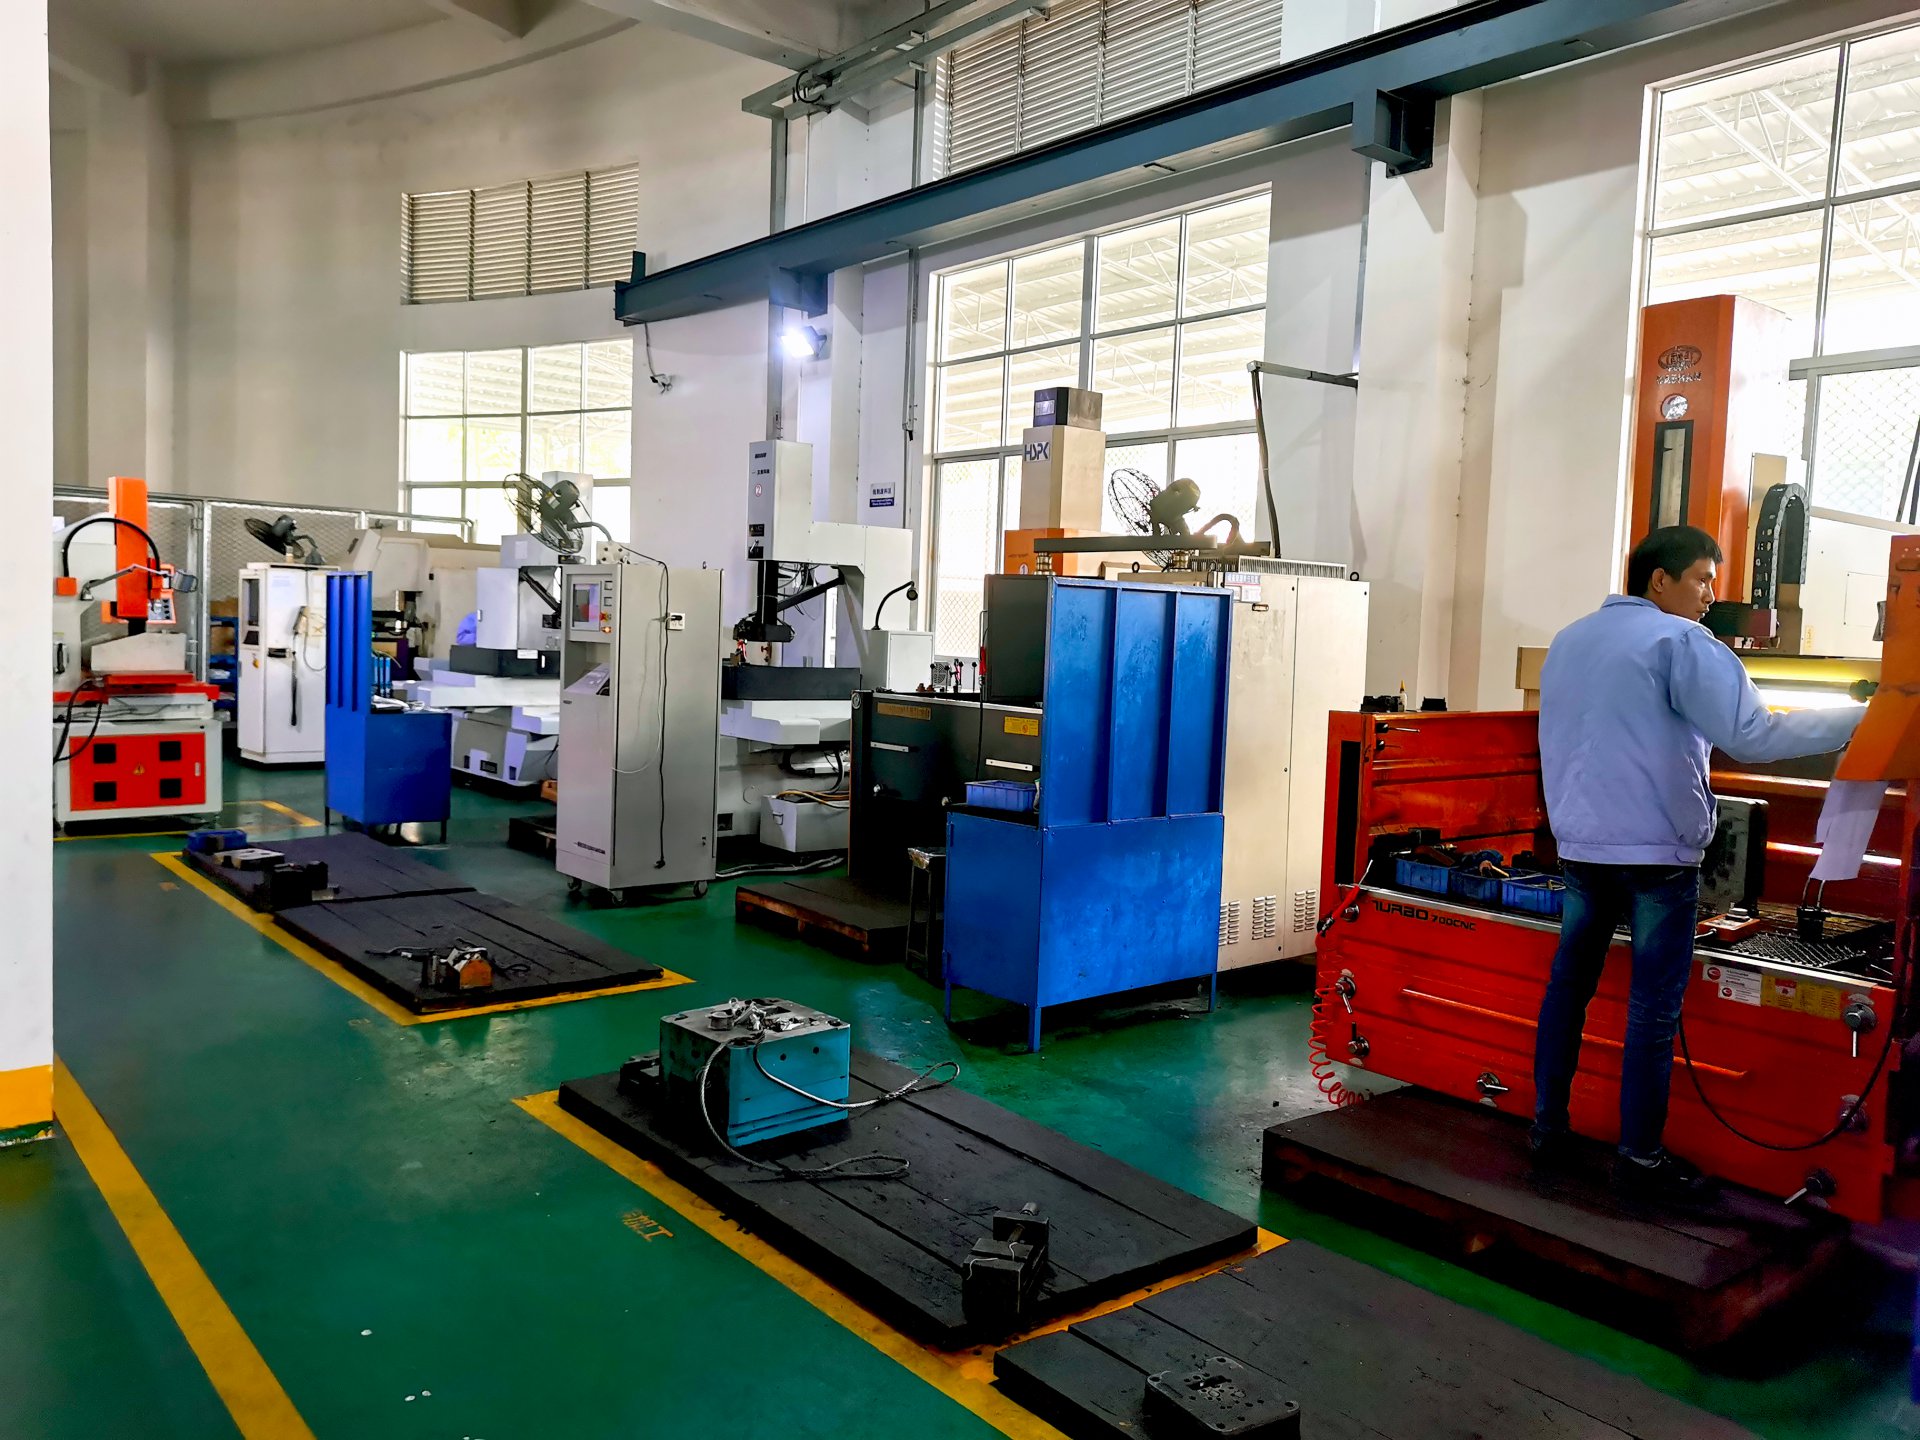
注塑是塑料成型里最基础也最复杂的一类。原料颗粒先经过预热,再由注射机料斗送入料筒,在加热和螺杆剪切作用下熔融塑化。如果要调色或改性,混料环节必须提前完成。熔体在高压下注入闭合模具型腔,经保压、冷却后开模取件。注塑模具的核心在于浇注系统、冷却水路和顶出机构的设计匹配。比如冷却水路离型腔壁太远,周期拉长;太近又容易产生缩痕。一般中小件注塑模常用P20或718预硬钢,大批量生产则上S136或H13淬火,硬度做到48-52HRC。
吹塑分挤出吹塑和注射吹塑两种。挤出吹塑是先把塑料挤出成管状型坯,趁热放入吹塑模中,通入压缩空气使型坯贴紧模壁冷却定型。这种工艺做中空件效率高,像5L机油桶、化工桶基本都是挤出吹塑。吹塑模对分型面配合要求极高,否则合模线处容易跑气,导致产品飞边或壁厚不均。吹塑模常用铝合金或铍铜做镶嵌件,因为导热快、冷却均匀,能缩短成型周期。注射吹塑则精度更高,适合医药瓶、化妆品瓶这类对外观和尺寸要求严的制品。
吸塑又叫真空成型,工艺逻辑完全不同。塑料片材先被加热软化,然后通过真空负压吸附在模具表面,冷却后脱模。吸塑模不需要承受高压,所以常用石膏、树脂或铝模。铝模适合中大批量,成本比钢模低不少。吸塑的壁厚均匀性是个老大难问题,尤其深腔件,转角处容易拉薄。解决办法是在模具上做辅助柱塞,先预拉伸片材再抽真空。吸塑报价时,片材厚度、模具材质和成型面积是三个核心变量,和注塑按吨位报价的逻辑完全不同。
实际选工艺,先看产品结构和批量。中空件优先吹塑,薄壁大覆盖件考虑吸塑,精密复杂件还是注塑。模具设计阶段就要把成型工艺定死,不然后面改模的成本远高于前期多花的那点评估时间。报价时也别只盯着模具钢料和加工费,冷却效率、废品率和成型周期才是真正拉开差距的地方。