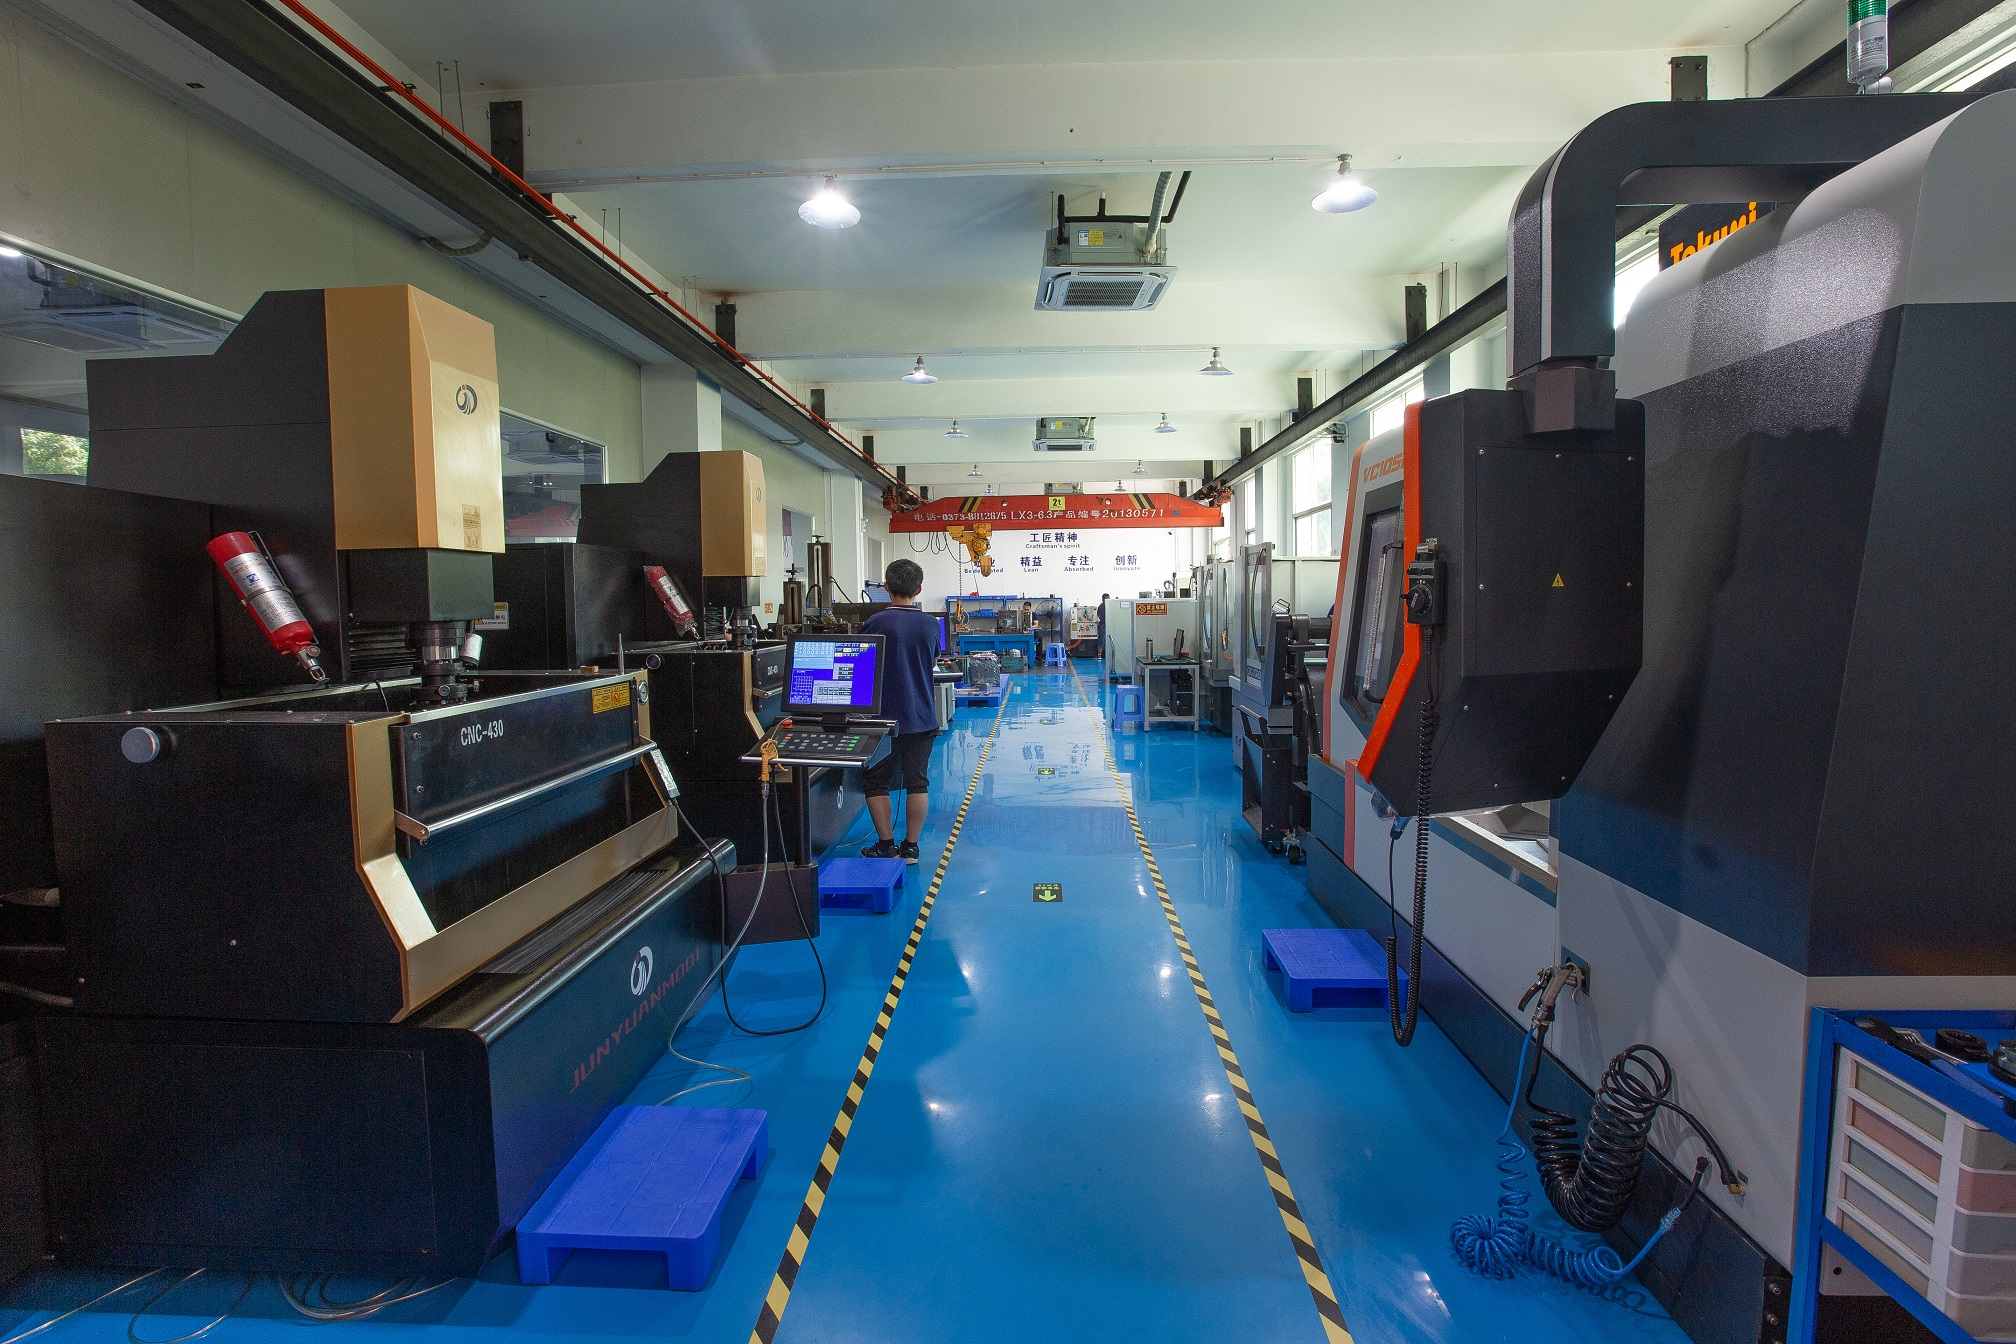
冲压本质上就是靠压力机和模具对板材、带材、管材或型材施加外力,让材料发生塑性变形甚至分离,最终得到想要的形状和尺寸。干我们这行都清楚,冲压三要素缺一不可:压力机提供动力,模具决定形状精度,板材本身的成形性能直接影响良品率。以常见的SPCC冷轧板为例,厚度0.5到3.0mm的板材在冲裁时,模具间隙一般取料厚的5%到10%,间隙选不对,毛刺和断面质量立马出问题。
冲压工序大致分两类:分离工序和成形工序。分离包括冲裁、落料、冲孔、切边,成形则涵盖弯曲、拉深、翻边、胀形等。拿拉深来说,一个直径100mm、高50mm的圆筒件,拉深系数通常控制在0.5到0.8之间,超过这个范围就得多次拉深,中间还要安排退火。弯曲工序里,回弹是最头疼的问题,材料越薄、屈服强度越高,回弹越明显,实际做模具时往往要把凸模角度多修1到3度来补偿。
模具设计阶段有几个硬指标必须盯死:凸凹模间隙、圆角半径和压边力。冲裁模的凹模刃口高度一般取8到15mm,太短刃口强度不够,太长又浪费材料。拉深模的凹模圆角半径通常取料厚的6到10倍,凸模圆角取4到8倍,这些参数直接决定拉深件会不会起皱或拉裂。另外,压边力一般按每平方毫米0.5到2.5MPa来估算,具体还得看材料牌号和润滑条件。
实际生产中,冲压件出问题八成逃不过这几类:毛刺过大、拉深起皱、弯曲回弹、冲孔偏位。排查思路很直接——先看间隙,再查压边力,最后确认材料批次是否换了。模具维护也别偷懒,刃口每冲5到10万次就得复磨,拉深凹模的抛光面一旦拉毛,工件表面马上跟着遭殃。把这些基础打牢,冲压良率稳定在98%以上并不难。