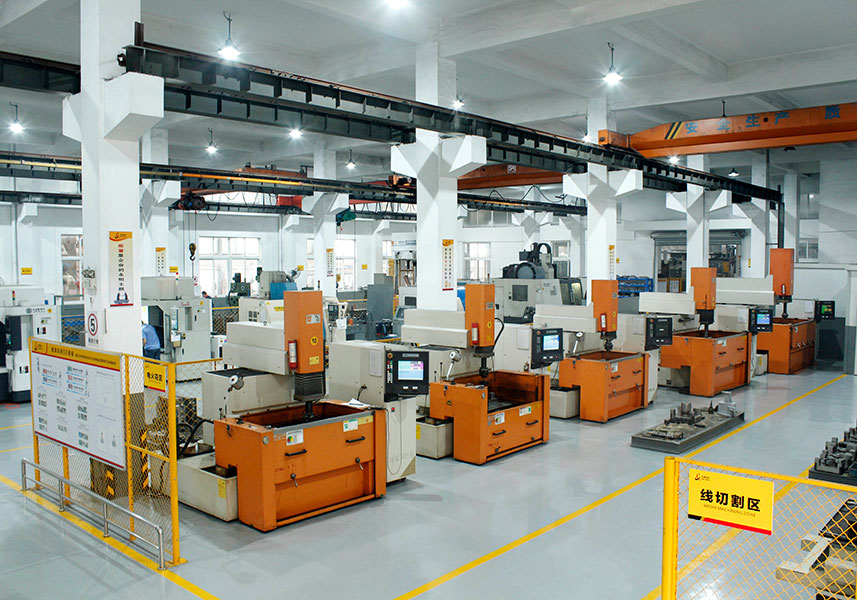
模具车间的检测流程,其实和古代科举有着相似的递进逻辑。就拿一套注塑模来说,从模胚开粗到型腔精加工,每一道工序都像童试阶段的县试、府试、院试,必须逐级通过。粗加工后首先要过“县试”——用卡尺测量模胚外形尺寸,公差控制在0.1mm以内;到了“府试”环节,则要用千分尺检测导柱孔位,同轴度要求0.02mm;而“院试”就是型腔精加工后的三次元检测,平面度必须达到0.005mm。只有这三关全过,这套模具才算拿到了“生员”资格,可以进入下一阶段。
接下来就是“乡试”级别的考验了。在模具行业,这相当于试模前的全尺寸检测。全体“生员”——也就是所有关键尺寸都必须参加,一个都不能漏。检测通常分两场:第一场正试,用三次元测量仪对型腔、型芯、滑块等核心部件进行全尺寸扫描,重点管控配合间隙,一般要求在0.01-0.03mm之间;第二场覆试,则是针对正试中偏差超过0.02mm的部位进行复测。这里采用的“六等黜陟法”很实用:一等尺寸直接合格,二等需微调,三等要上磨床修整,四等得补焊,五等报废重做,六等则要追究前工序责任。这套分级处理机制,能确保问题不流入装配环节。
“会试”对应的是模具装配后的T0试模。这时候所有零件已经“进京赶考”,要接受注塑机的实战检验。首件产品必须用三次元全尺寸检测,关键尺寸如装配柱位、卡扣位,公差通常要求在±0.05mm以内。如果出现缩水、飞边、变形等缺陷,就要像考官批卷一样,逐项分析是模具问题还是工艺问题。比如某手机壳模具,T0试模时发现卡扣处尺寸偏大0.08mm,通过调整保压压力和模温,最终把偏差控制在0.03mm以内。这个过程往往要反复两三次,直到产品完全符合图纸要求。
从童试到会试,模具检测的每一关都在筛选“合格生员”。现实中,一套高精密模具的检测数据往往超过200个点位,任何一个尺寸超差都可能导致整套模具返工。所以,建立分级检测标准、严格执行六等黜陟法,才是保证模具精度和寿命的根本。毕竟,模具行业没有“状元”,只有每一道工序都达标,才能交出合格的“殿试”答卷——让客户满意的量产产品。