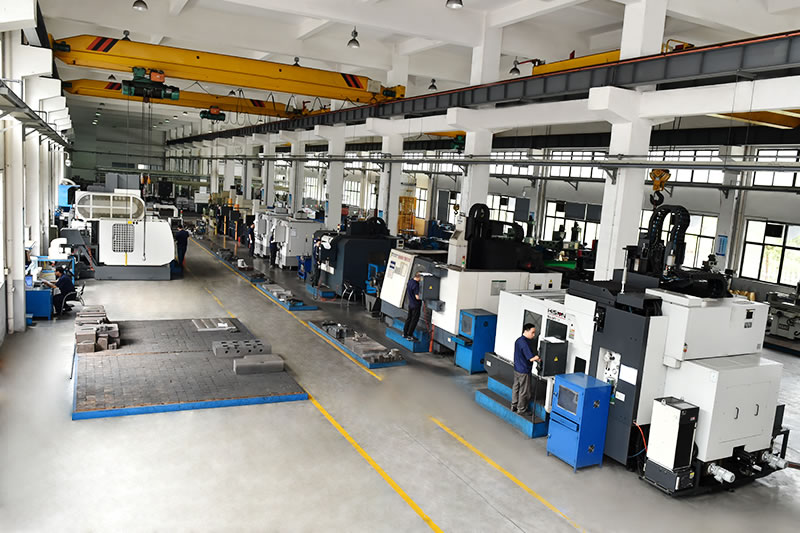
冲压说白了就是靠压力机和模具给板材施压,让它按图纸形状塑性变形或者直接分离。按加工性质分,分离工序和成形工序两大类。冲裁、切边属于分离,拉深、弯曲、翻边属于成形。现场最怕的就是回弹控制不住,尤其是高强钢板,屈服强度一上来,模具间隙和圆角半径就得跟着调。比如1.2mm厚的冷轧板,间隙通常取料厚的8%到12%,但换成DP590高强钢,间隙得放到12%到15%,不然侧壁容易拉毛。
材料这块,冲压常用冷轧板、镀锌板、不锈钢和铝板。冷轧板SPCC塑性好,适合拉深件;镀锌板耐蚀但表面摩擦系数低,拉深时容易起皱,得靠压边圈加大压力。铝板回弹大,模具型面得做补偿。实际排样时,搭边值很关键:料厚1mm以下,工件间搭边取1.2到1.5mm,侧搭边取1.5到2.0mm,太窄容易撕裂,太宽浪费材料。模具材料方面,冲裁模用Cr12MoV淬火到HRC58-62,拉深模用球墨铸铁或合金铸铁,表面镀铬降低摩擦。
模具结构上,连续模和级进模效率高,但调试周期长。一套典型的级进模,工位数可能到8到12个,包含冲孔、切边、弯曲、拉深、整形。导柱导套间隙控制在0.02到0.04mm,不然冲头容易啃模。压力机选型看公称力,一般取冲裁力的1.3倍安全系数。比如冲一个直径50mm的圆孔,料厚2mm,抗剪强度350MPa,冲裁力约110kN,选160kN压力机就够。润滑也不能省,拉深油粘度要匹配,不然工件拉毛、模具磨损快。
说到底,冲压工艺就是材料、模具、设备三者的匹配。现场调模时,先看回弹和毛刺,再调间隙和压边力。记录每套模具的易损件寿命,比如冲头刃磨周期、导套更换时间,慢慢就摸出规律了。别迷信理论值,试模打出来的件才是真标准。