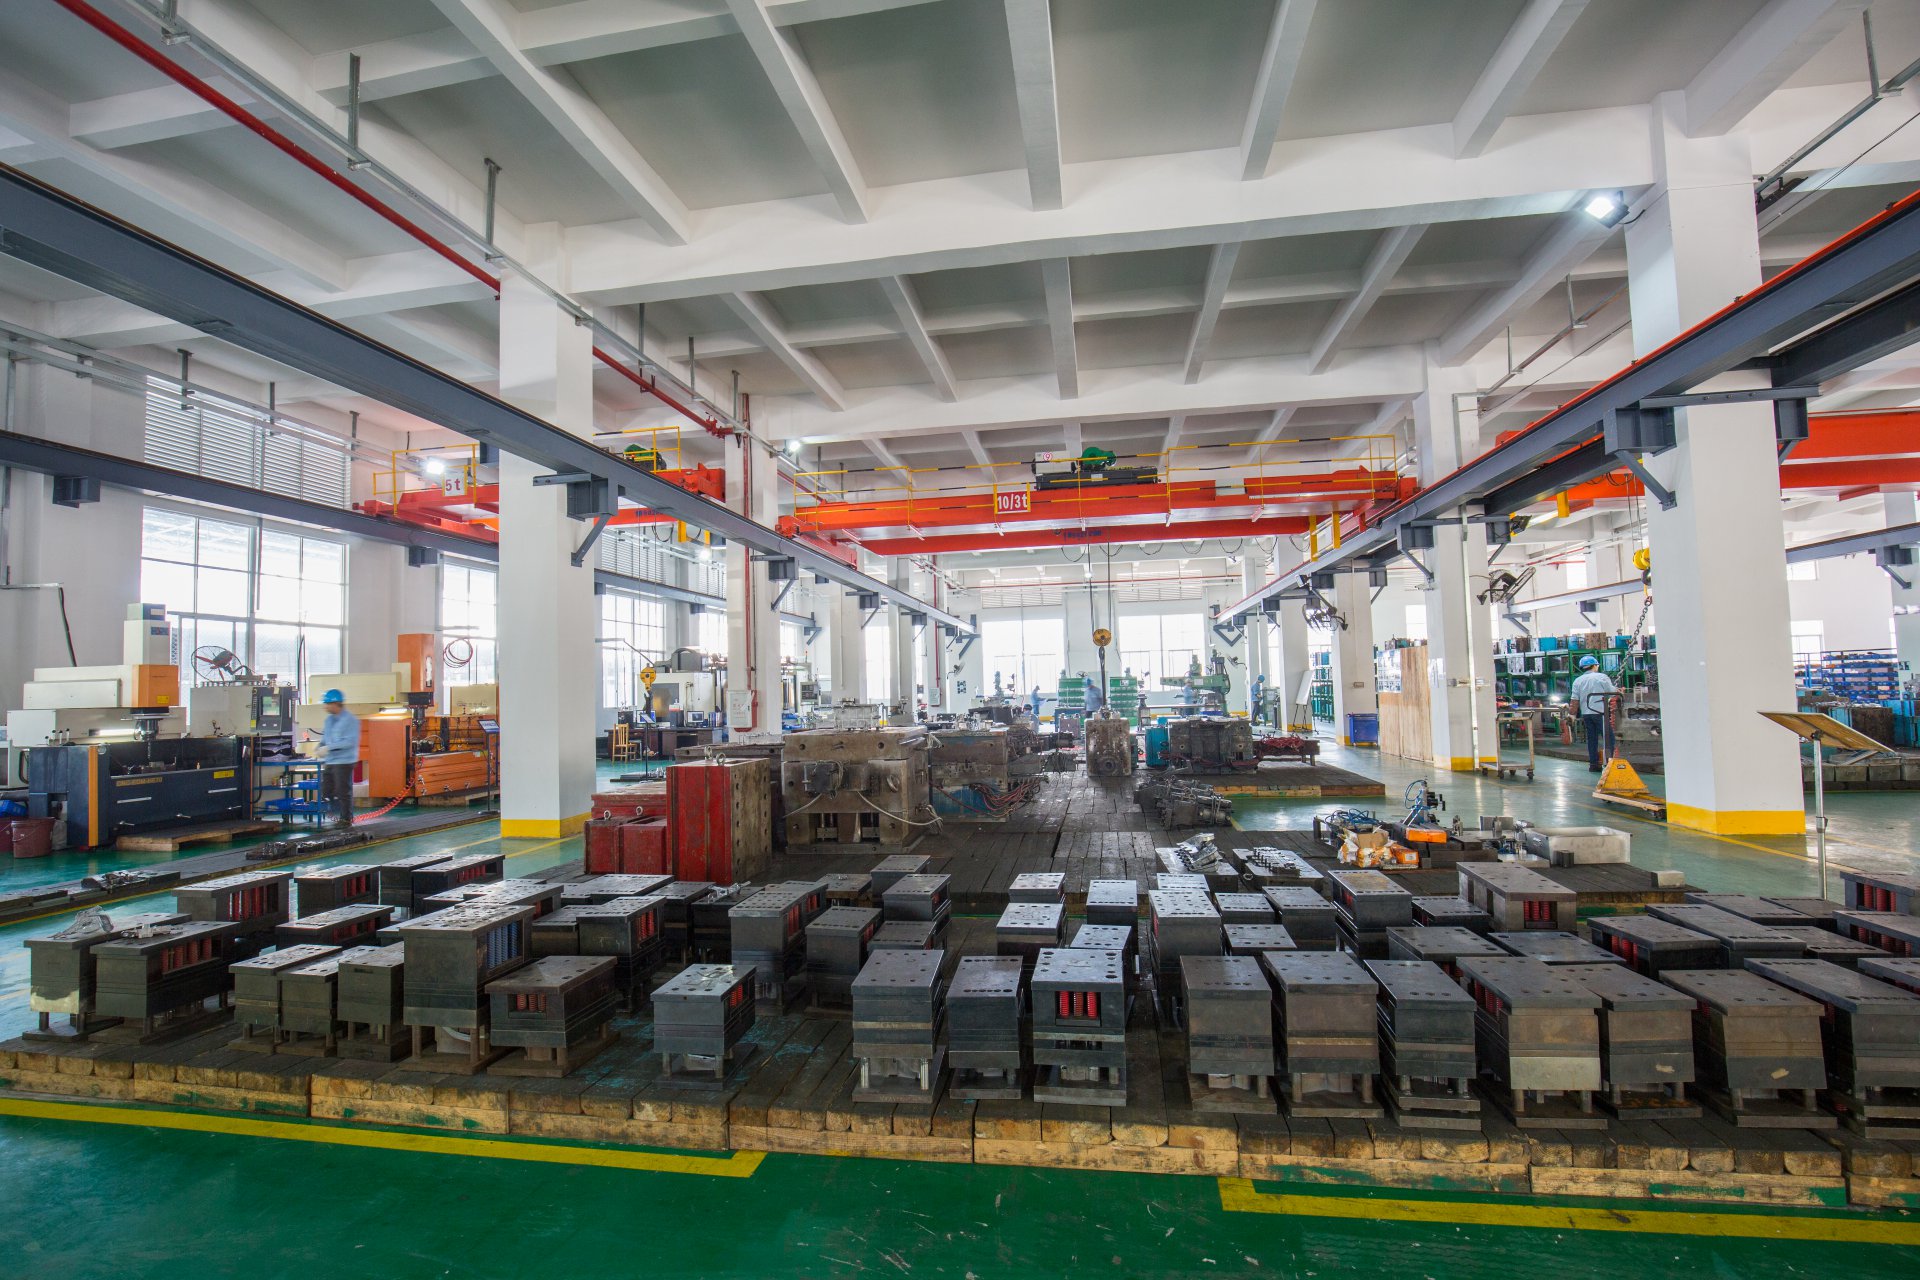
模具设计不是画图那么简单,核心在于分型面选择与浇口位置确定。分型面要优先考虑脱模顺畅和加工便利,尽量选在塑件截面最大轮廓处,避免侧向抽芯。浇口位置直接影响充填平衡和熔接痕强度,通常遵循“大端进胶、对称排布”原则。以ABS为例,收缩率取0.4%~0.6%,若产品有装配配合要求,型腔尺寸需按公差中值放大,留出修模余量。设计阶段还要同步考虑冷却水道布局,水道距型腔表面一般控制在15~25mm,间距为水道直径的3~5倍,太近易产生局部过冷,太远则冷却效率骤降。
制造环节,模架选型要匹配注塑机吨位。以海天160T机台为例,最大容模厚度约450mm,模架长宽需控制在400×400mm以内,否则装夹困难。型腔粗加工常用CNC开粗留0.3~0.5mm余量,再经热处理(如SKD61淬火至48~52HRC)后精铣或电火花清角。电火花加工时,铜公(电极)缩放量按0.1~0.15mm单边预留,粗公与精公分开,精公火花位控制在0.03~0.05mm。深腔部位优先用石墨电极,损耗小、效率高,但表面粗糙度不如铜公,需后续抛光弥补。
装配阶段最怕“配模配到怀疑人生”。顶针与顶针孔配合间隙通常取0.02~0.03mm,太紧易卡死,太松会溢料。滑块与导轨间隙控制在0.03~0.05mm,并加耐磨片(如青铜+石墨),减少拉伤。冷却水路装配后必须做0.6~0.8MPa保压测试,5分钟无渗漏才算合格。试模前先手动合模,确认顶针板复位到位、滑块行程无干涉,再上机低压试模。首件重点检查飞边、缺胶和顶白,顶白多因顶针偏细或脱模斜度不足,斜度一般取0.5°~1°,深腔件加到1.5°以上。
模具这行,设计是骨架,加工是血肉,装配是神经。三者脱节,再好的图纸也出不了良品。日常多跑车间、多摸实物,比坐在电脑前改十版图都管用。把每套模的试模问题记下来,半年后就是自己的工艺手册。