模具加工的第一关好比童试,看似门槛不高,实则淘汰率惊人。以常见注塑模为例,一块P20钢料开粗后,必须经过基准面研磨、直角校正,才能进入CNC精铣。这里有个硬指标:模板厚度公差需控制在±0.02mm以内,导柱孔位置度误差不超过0.01mm。很多新手以为开粗留0.5mm余量就万事大吉,结果热处理变形一上来,后续精加工直接“落榜”。所以真正有经验的师傅会在粗加工后安排一次去应力退火,把材料内应力释放掉,这步不做,后面磨到镜面也会开裂。
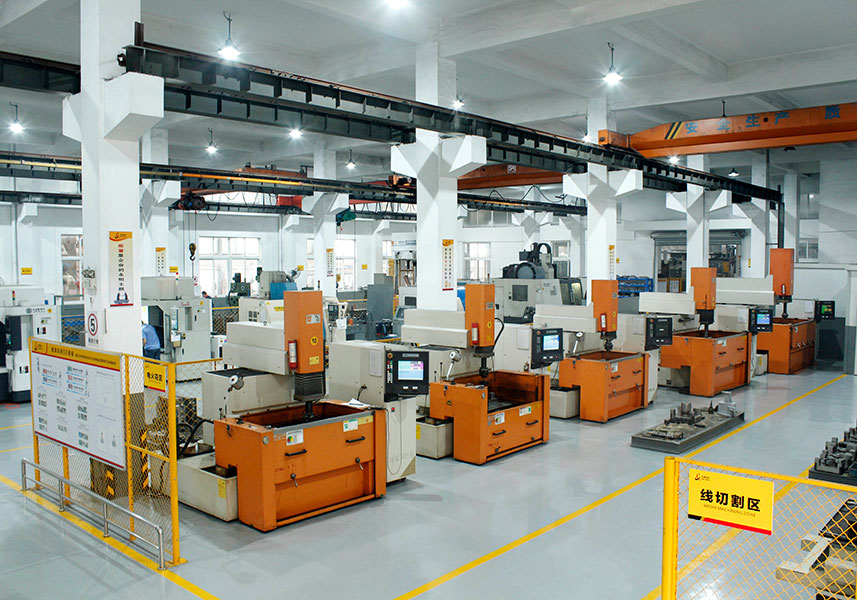
到了乡试级别的半精加工与热处理,才是真正拉开差距的地方。淬火硬度通常要求HRC48-52,回火两次以上,每次保温不少于2小时。磨削阶段,平面磨床要把模板平行度做到0.005mm/300mm以内,否则装配时型腔错位,飞边压不住。线切割加工镶件时,割一修三已是标配,粗糙度Ra控制在0.4μm以下。这就像乡试考八股,格式不对直接淘汰。很多模具寿命短、产品毛边大,根源就在这一层没做到位,而不是什么高深的设计问题。
会试与殿试对应的是镜面放电和精密抛光。镜面火花机加工时,电流要降到0.5A以下,脉宽控制在2-4μs,才能打出Ra0.1μm以下的纹面。抛光环节更吃功夫,从#400油石开始,逐级换到#800、#1200、#2000,最后用钻石研磨膏收尾。透光率要求高的导光板模具,最终Ra值需达到0.02μm,相当于古代殿试的“状元卷”,一字出错全盘皆输。此时任何手印、灰尘、甚至呼吸中的湿气都可能造成麻点,所以抛光间必须恒温恒湿,温度控制在23±1℃,湿度低于55%。
把这一整套流程走下来,一套高寿命精密模具的制造周期通常在25-40天,其中精加工与抛光占去近一半时间。很多工厂急着交样,压缩抛光工时,结果试模时产品表面出现料纹、雾斑,回头修模反而多花一倍时间。模具这行没有捷径,每一道“科举”都得老老实实考过去,数据达标了,模具自然给你好脸色。