冲压工艺按变形性质分为分离工序和成形工序两大类。分离工序包括冲孔、落料、切断等,成形工序则涵盖弯曲、拉深、翻边、胀形等。以拉深为例,一个直径100mm、高50mm的圆筒件,若材料为08AL,拉深系数需控制在0.5-0.55之间,否则一次拉深就会起皱或拉裂。实际生产中,常采用两次拉深配合退火工艺,中间退火温度约680℃,保温2小时,消除加工硬化后再进行二次拉深。模具方面,拉深凹模圆角半径一般取料厚的6-10倍,凸模圆角取4-6倍,这些细节直接决定零件是否合格。
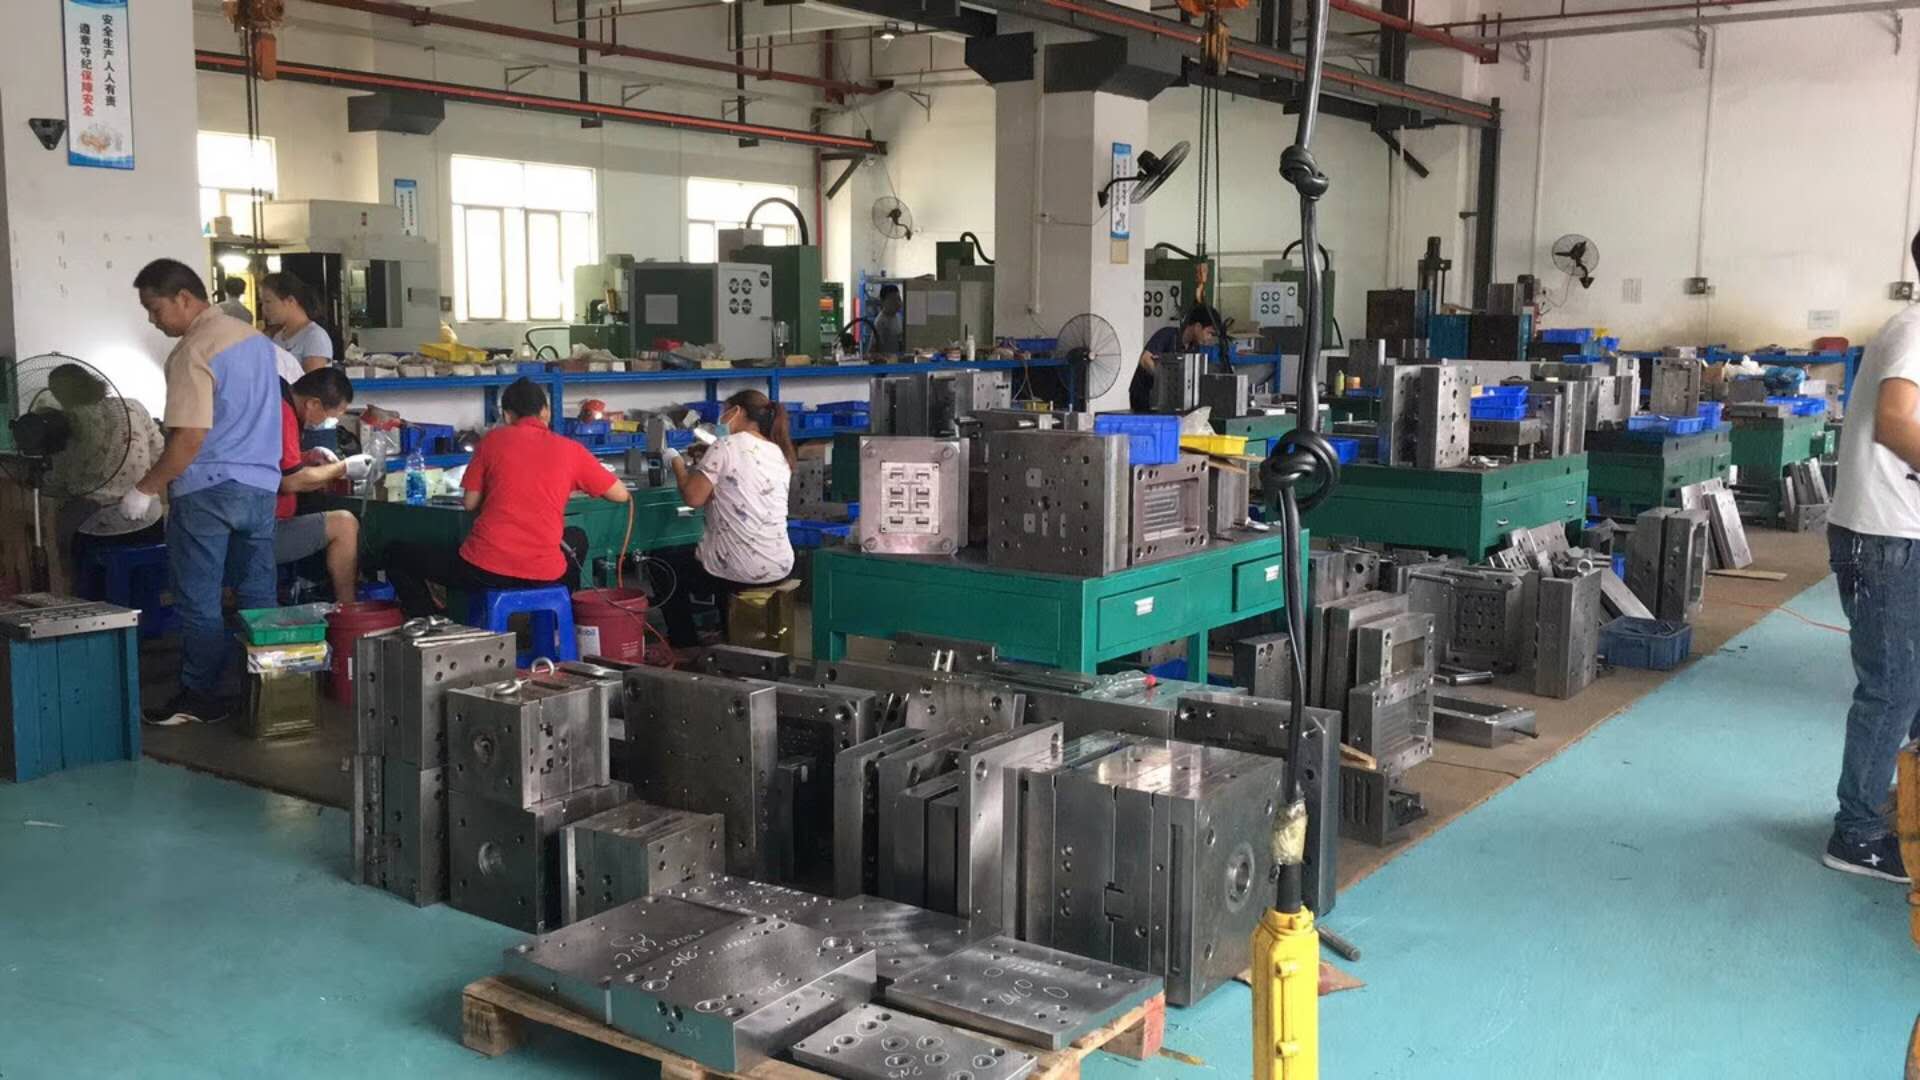
冲压模具的结构设计同样关键。连续模、级进模和复合模各有适用场景。级进模适合大批量小型件,步距精度需控制在±0.01mm以内,导柱导套配合间隙不超过0.02mm。复合模能在一次行程内完成落料和冲孔,但模具强度受限于壁厚,一般要求最小壁厚不小于料厚的1.5倍。实际调试中,常遇到送料不畅、废料回跳等问题,这时要检查卸料板行程是否足够、顶料力是否匹配。以1.2mm冷轧板冲孔为例,冲裁力计算公式为F=L×t×τ,其中L为周长,t为料厚,τ为抗剪强度,取350MPa,这样算出的冲裁力再乘以1.3的安全系数,才能选定合适的压力机吨位。
冲压件的质量检验不能只看尺寸,毛刺高度、平面度、回弹量都是硬指标。弯曲件回弹角通常控制在1°-3°,材料屈服强度越高,回弹越明显,必要时需在模具上做补偿。日常维护中,刃口每冲压5万次应重新研磨,研磨量控制在0.1-0.2mm,累积研磨超过0.5mm就需更换镶块。掌握这些实操数据,比单纯看动图更能解决车间里的实际问题。