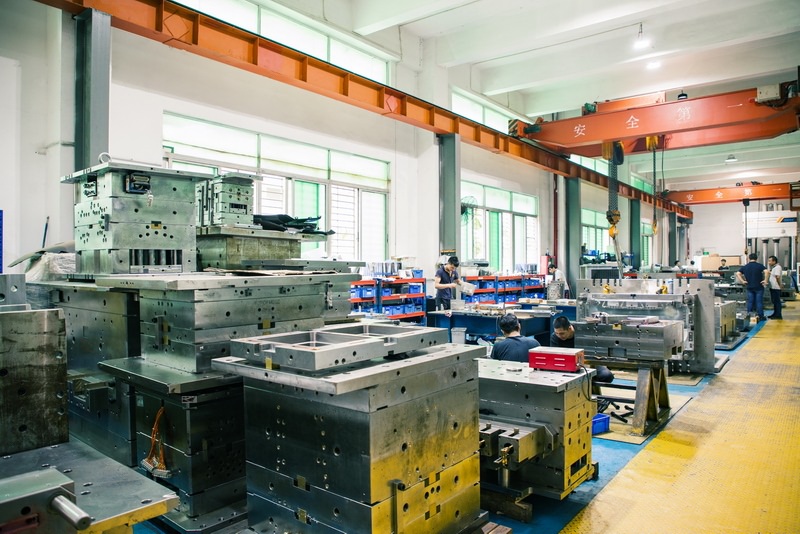
注塑模具看似就是一块块钢板拼起来的铁疙瘩,但真正拆开来看,每一个零件的配合都直接影响产品能不能打出来。一套典型的注塑模具,基本结构离不开动模、定模两大块,中间靠导柱导套定位。分型面的选择是第一道坎——选在产品的最大轮廓处,既要保证产品能顺利脱模,又得考虑飞边控制在0.02mm以内。很多新手上来就画型腔,结果分型面没定好,后续滑块、斜顶全得推倒重来。
浇注系统是模具的“血管”。主流道、分流道、浇口,每一段都有讲究。比如ABS材料,主流道锥度一般取1°~2°,分流道截面常用圆形或梯形,直径根据产品重量来定——500g以内的件,分流道直径6~8mm比较稳妥。浇口位置更关键,既要避开熔接痕影响外观,又得保证充填平衡。我们厂里之前做一款电器外壳,浇口从中心改到侧边后,翘曲量直接从0.8mm降到0.3mm,效果立竿见影。
冷却和顶出,是决定生产效率和产品良率的两大系统。冷却水路排布要遵循“均匀、就近”原则,水路离型腔表面通常控制在15~25mm,太近容易产生冷斑,太远冷却时间拉长。顶出系统里,顶针、司筒、推板各有适用场景。像深腔薄壁件,用推板顶出比顶针更稳,不容易顶白或顶穿。顶针直径一般不小于2mm,布置在脱模阻力大的位置,比如骨位、柱位旁边。
说到底,注塑模具没有一招鲜吃遍天的说法。材料收缩率、产品壁厚、批量大小,甚至注塑机的锁模力,都会反过来影响模具结构设计。比如PC材料收缩率约0.5%~0.7%,而POM能到1.8%~2.2%,型腔尺寸就得跟着调。做模具这行,经验往往比软件参数更值钱,多下车间、多看试模,比闷头改图进步快得多。