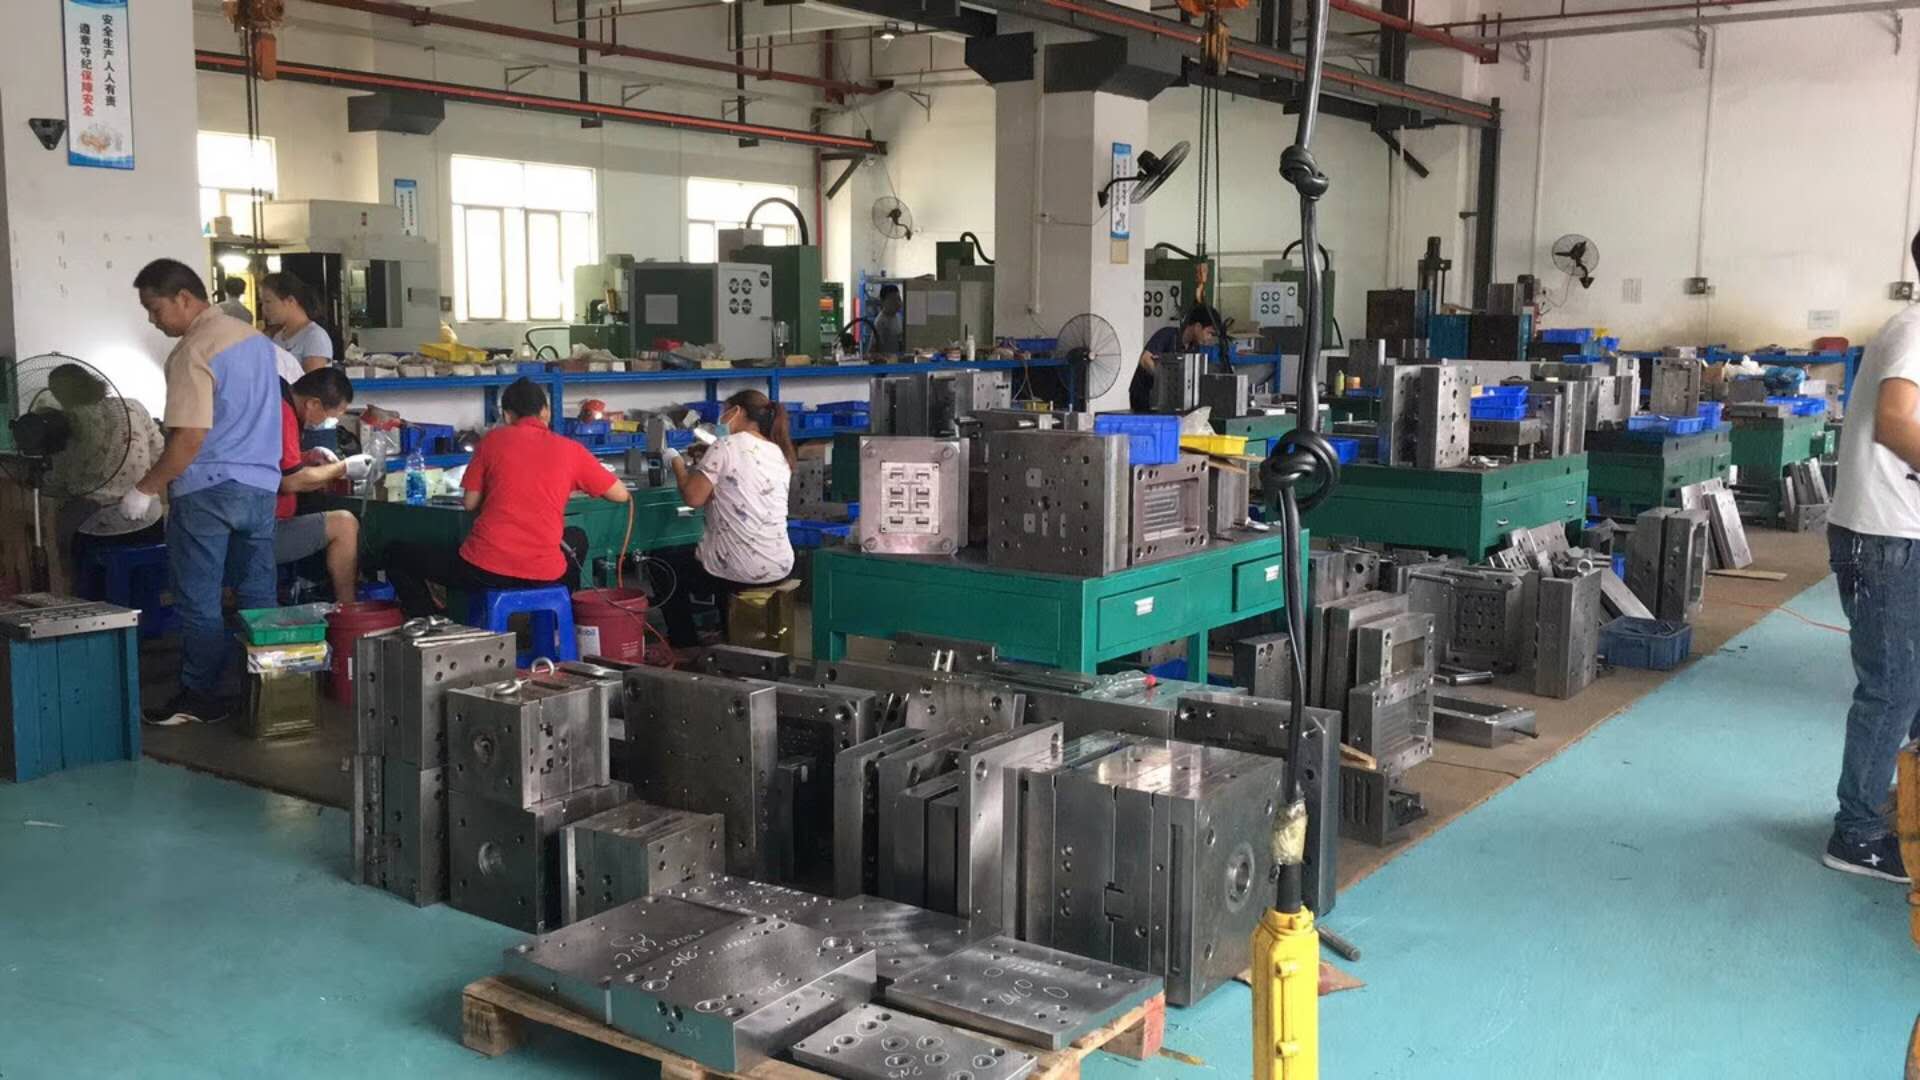
冲压加工按变形性质分为分离工序和成形工序两大类。分离工序是使板料沿封闭轮廓相互分离,典型代表是冲裁,包括落料和冲孔,其核心指标是断面质量与尺寸精度。成形工序则是在不破坏板料完整性的前提下使其发生塑性变形,如弯曲、拉深、翻边、胀形等。实际生产中,一副模具往往同时包含分离与成形工步,比如落料拉深复合模,先冲裁出外形再完成拉深,工序排布直接决定模具结构复杂度。
分离工序的关键在于冲裁间隙的选取。间隙过小,断面易出现二次剪切和毛刺,模具磨损加剧;间隙过大,则塌角增大、断面粗糙。软料如铝、黄铜取小间隙,硬料如不锈钢、高碳钢取大间隙,经验值一般取板厚的5%至12%。成形工序中,弯曲需重点控制回弹,材料屈服强度越高回弹越明显,常通过增加校正力或设置负回弹角来补偿。拉深则要核算拉深系数,首次拉深系数通常不低于0.5,否则易起皱或拉裂,必要时增加拉深筋或调整压边力。
模具设计时,分离与成形工序的先后顺序有讲究。若先成形后冲孔,孔位会因材料流动而偏移;若先冲孔后成形,孔形可能被拉变形。因此,对孔位精度要求高的零件,常在成形后再冲孔,或预留修边余量。此外,冲压件报价不能只看材料费,还需计入模具摊销、冲次寿命和废料率。例如一套落料模寿命约50万至100万次,分摊到单件成本可能只有几分钱,但若产量不足,模具费占比就会飙升。
掌握分离与成形的变形规律,是冲压工艺入门的第一步。实际调试中,间隙、回弹、压边力这些参数往往需要反复试模才能稳定,建议在模具设计阶段就留出调整余量,避免后期反复改模。只有把工序分类吃透,才能在报价和排样时做出合理判断。