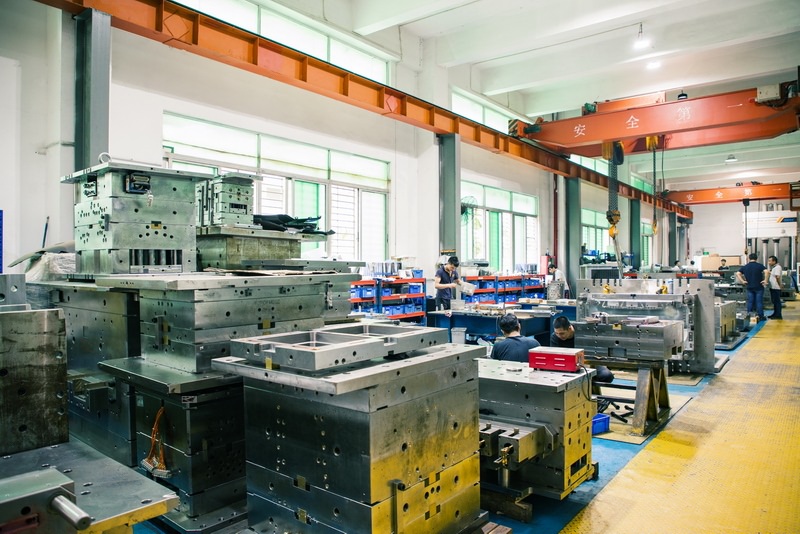
注塑是塑料成型中应用最广的工艺之一。原料颗粒先经预热,再由注射机料斗送入料筒,通过加热圈和螺杆剪切作用熔融塑化。若需调色或改性,混料环节须提前完成,避免色差或性能波动。典型注塑参数包括料筒温度(如PP料180-230℃)、注射压力(80-150MPa)和保压时间(2-5秒)。模具方面,浇口位置直接影响填充平衡,冷却水道布局则决定成型周期,一般冷却时间占整个周期的60%以上。实际操作中,遇到短射或飞边,优先检查锁模力和注射速度的匹配性。
吹塑分为挤出吹塑和注射吹塑两类。挤出吹塑中,型坯从机头挤出后立即进入模具合模,压缩空气(0.2-0.7MPa)吹胀贴合模腔。关键控制点是型坯壁厚均匀性,通常通过调节口模间隙或采用轴向壁厚控制(PWDS)实现。注射吹塑则先注出有底型坯,再转移至吹塑模具成型,制品口部精度更高,适合药瓶、化妆品瓶。模具设计上,吹塑模的冷却效率比注塑模低,常采用铝铍铜合金镶件提升散热,成型周期约15-30秒。
吸塑又称真空成型,工艺相对简单:塑料片材夹持加热至软化(如PVC片材120-150℃),然后通过真空负压(0.02-0.08MPa)吸附在模具表面冷却定型。常见于包装托盘、冰箱内胆。模具多为铝合金或树脂模,无需复杂流道,但需布置排气孔(孔径0.5-1mm)避免气泡。对于深腔制品,可加辅助柱塞预拉伸,防止壁厚过度减薄。吸塑的边角料可回收,但热历史会影响二次成型性能,建议回料比例控制在20%以内。
除上述三种,旋转成型、滚塑、压缩成型等也各有适用场景。选工艺时,先看制品尺寸精度和产量:注塑适合大批量高精度件,吹塑适合中空制品,吸塑适合大平面薄壁件。模具工程师应结合材料收缩率(如ABS 0.4%-0.7%、PE 1.5%-3.0%)和脱模斜度(通常1°-3°)综合评估。实际试模中,记录每模的填充末端压力和模温曲线,比单纯套用经验公式更可靠。工艺没有绝对优劣,匹配产品需求才是关键。