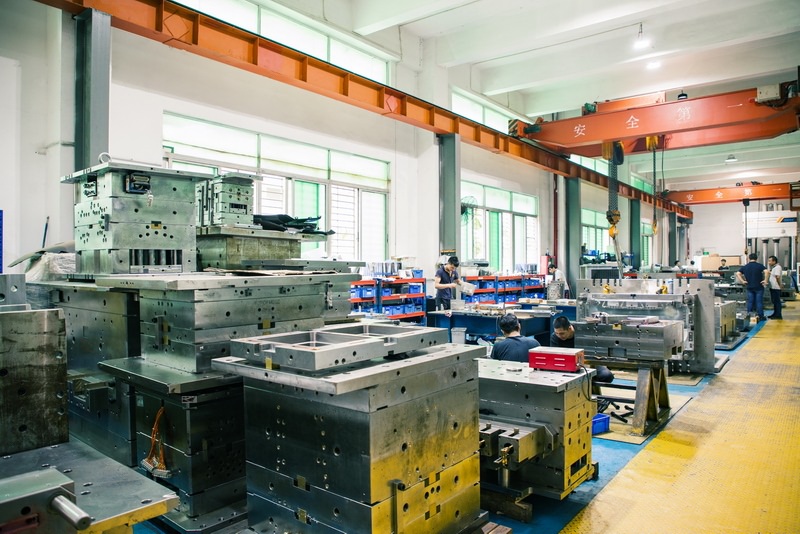
模具设计是整套流程的源头,核心在于分型面的合理选择与浇注系统的平衡布局。分型面一旦确定,直接影响后续加工基准和飞边位置。浇口位置需结合CAE模流分析反复验证,避免出现滞流或喷射纹。顶出系统同样不能忽视,顶针排布要兼顾顶出力均衡与产品外观要求,通常顶针直径取Φ3~Φ6mm,间距控制在80~120mm之间。冷却水路的设计更考验经验,水路距型腔表面一般取15~25mm,间距取水管直径的3~5倍,这样才能保证冷却均匀、缩短成型周期。
制造环节涉及CNC粗加工、热处理、精加工与电火花等多道工序。模架材料常用S50C或P20,型腔镶件则多选718H、NAK80或S136,硬度要求达到HRC30~52不等。CNC粗加工留余量0.3~0.5mm,热处理后精加工到位。电火花加工时,电极缩放量通常取0.05~0.15mm,粗公和精公要分开制作。线切割用于镶件配合部位,配合间隙控制在0.005~0.01mm,保证装配后不松动、不卡死。
装配阶段是检验前序工作质量的关口。导柱导套配合间隙取0.01~0.02mm,保证开合模顺畅无卡滞。滑块与导轨的配合面需研配到位,间隙过大易产生飞边,过小则动作不灵。试模前要检查水路是否通畅、顶出是否复位、热流道温控是否正常。试模时先低压低速,逐步调整注射压力和保压时间,记录短射、飞边、缩水等缺陷位置,针对性修模。一套中等复杂度的注塑模,从设计到试模合格,通常需要4~8周。
说到底,模具这行靠的是细节积累。设计时多想一步、加工时多测一刀、装配时多配一遍,最终反映在试模次数和产品良率上。掌握这些结构和工艺要点,不仅能少走弯路,也能在报价和交期评估时心里有底。