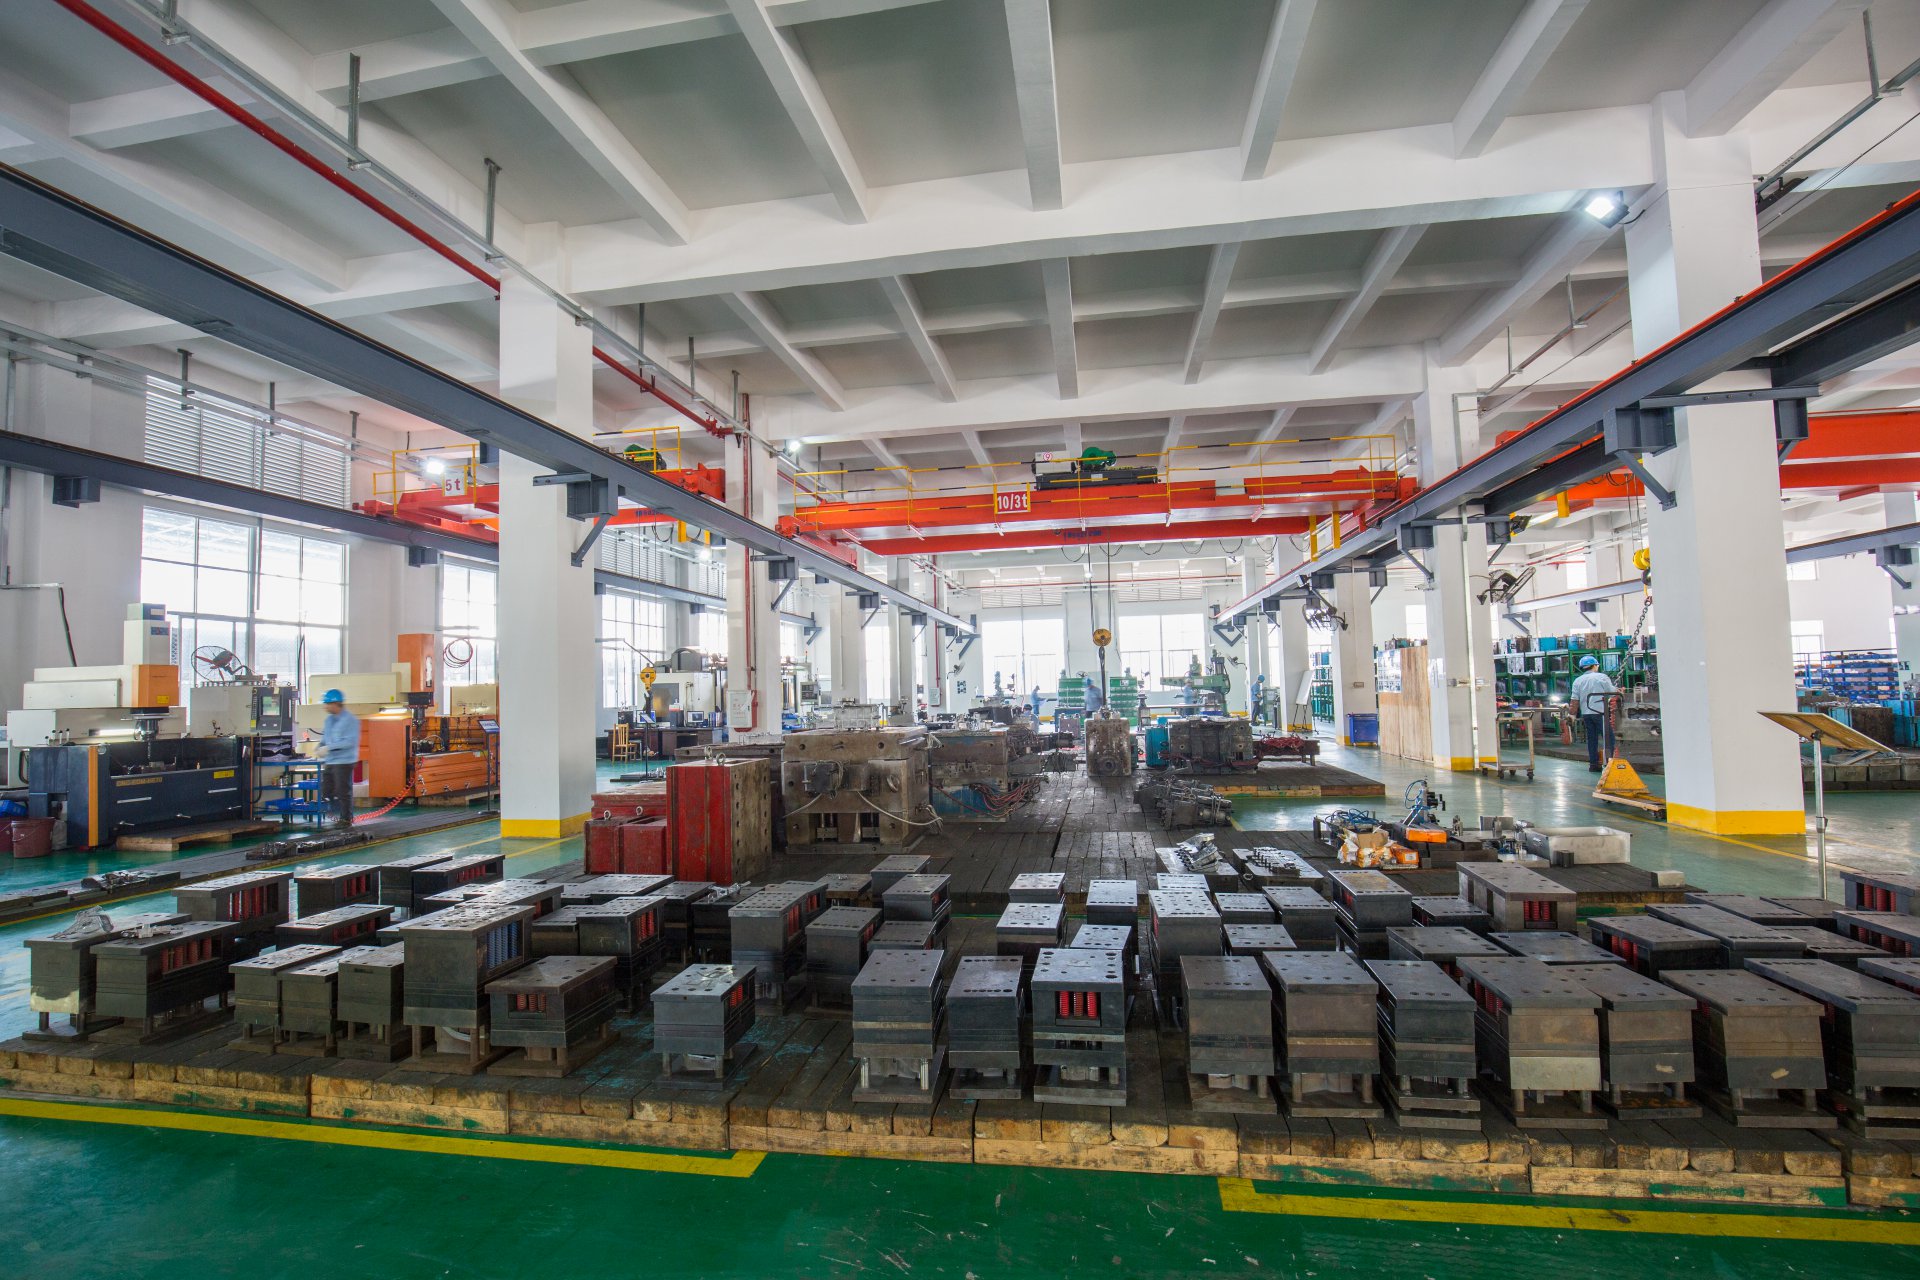
模具,简单说就是工业生产中用来注塑、吹塑、挤出、压铸、锻压、冶炼或冲压等成型工艺,得到所需产品的各种模子和工具。按成型方法不同,常见的有塑料模、冲压模、压铸模、锻模等。比如注塑模要承受200℃左右的熔体温度和80-150MPa的型腔压力,冲压模则要应对每分钟几十到几百次的冲击载荷。搞模具的人,首先得清楚自己做的模子用在哪种机台上,是卧式注塑机还是立式冲床,这直接决定了模架结构和进料方式。
一套典型的模具,通常由成型零件、浇注系统、导向机构、顶出机构、冷却系统和模架组成。以注塑模为例,型腔和型芯的尺寸精度一般要控制在0.01-0.02mm以内,配合间隙根据塑料流动性不同,常取0.02-0.05mm。冷却水道直径多为8-12mm,距离型腔表面15-25mm,太近容易开裂,太远冷却效率跟不上。顶针直径常用2-6mm,布置要避开产品外观面和薄壁区,否则顶白、顶穿是家常便饭。
选材方面,模架多用S50C或45号钢,型腔型芯则根据产量和塑料种类来定。普通ABS、PP产品,用P20或718H预硬钢就行,硬度30-35HRC;要是加玻纤的PA66或PC,就得上S136、H13这类淬火钢,硬度48-52HRC,还得做氮化处理。压铸模更狠,型芯常用H13或SKD61,硬度45-50HRC,表面渗氮层深度0.05-0.15mm,不然铝液一冲就蚀。模具寿命从几万模到上百万模不等,关键看材料匹配和热处理是否到位。
实际干模具这行,光懂理论不够,得会看3D图、算缩水率、排位、分型,还得跟钳工、火花机、线切割师傅沟通。一套模具从设计到试模,改模三五次很正常。记住一个原则:冷却决定效率,排气决定质量,导向决定寿命。把这些基础吃透,再复杂的模具也能拆解成标准件和加工工序。模具人,基本功扎实了,走到哪都有饭吃。