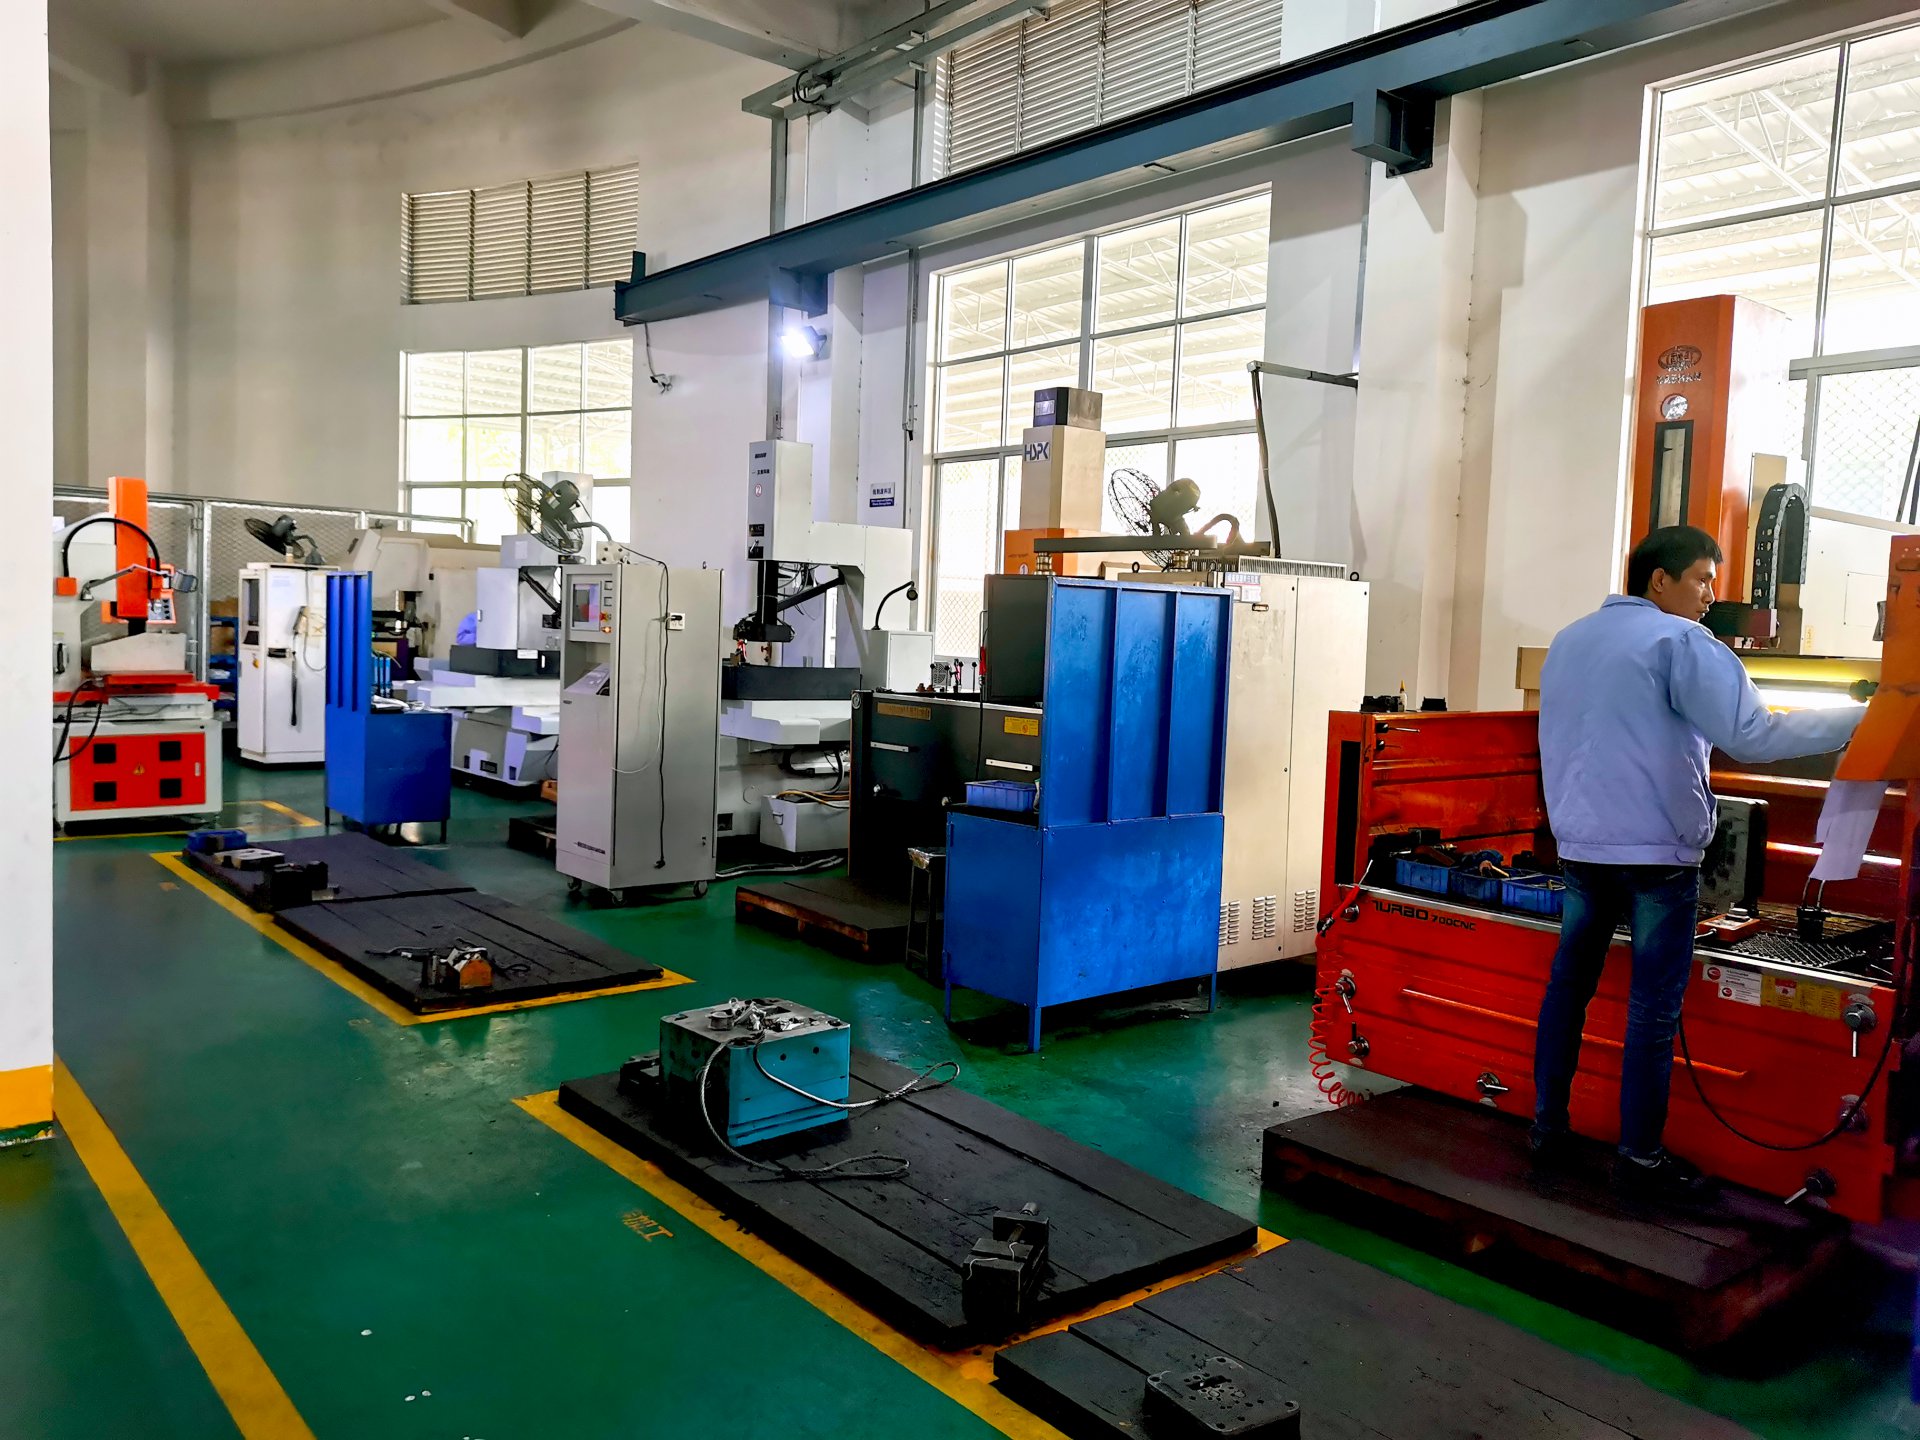
注塑是模具行业最熟悉的工艺,模具结构直接决定产品成败。熔融塑料在高压下注入闭合模腔,冷却后开模取件。关键控制点包括料筒温度(通常180-280℃)、注射压力(50-150MPa)和保压时间。模具方面,浇口位置影响填充平衡,冷却水道布局决定成型周期。比如PC材料需模温80-100℃,而PP常用20-40℃。排气槽深度控制在0.02-0.05mm,否则易出现烧焦。这套工艺适合大批量、高精度件,但模具成本高,改模周期长。
挤出和吹塑常被搞混。挤出是连续生产型材、管材、片材,模具是机头口模,关键在定型套和牵引速度匹配。吹塑分中空吹塑和薄膜吹塑,中空吹塑模具分两半,型腔决定瓶体形状,模口切刀要锋利,否则留飞边。吸塑则靠真空负压把加热软化的片材吸附在模具上,模具多为石膏或铝模,适合包装托盘、泡壳,厚度0.2-1.5mm。吸塑模具不用承受高压,但排气孔必须均匀,否则局部吸不到位。
旋转成型和模压成型适合异形件。旋转成型用双轴旋转加热模具,PE料在模内壁熔融附着,冷却后脱模,适合水箱、皮划艇,模具成本低但周期长(20-40分钟/件)。模压成型把塑料或预浸料放入加热模腔加压固化,SMC/BMC模压温度130-150℃,压力5-15MPa。压延成型则用多辊筒压延PVC片材,辊温160-180℃,辊速比影响厚度。发泡成型分物理和化学发泡,模具要留排气孔和膨胀空间,否则密度不均。每种工艺的模具材料、收缩率、脱模斜度都得单独算。
实际选工艺时,先看产量和精度。大批量高精度优先注塑,中空件选吹塑,薄壁包装用吸塑,超大异形件考虑旋转成型。模具设计前务必确认塑料收缩率,比如ABS取0.4%-0.7%,PE取1.5%-3.5%。冷却水道离型腔表面建议12-15mm,太近易开裂,太远拖周期。试模时先短射看填充,再调保压和模温。这些工艺没有绝对优劣,只有匹配与否。把模具细节做扎实,废品率自然降下来。