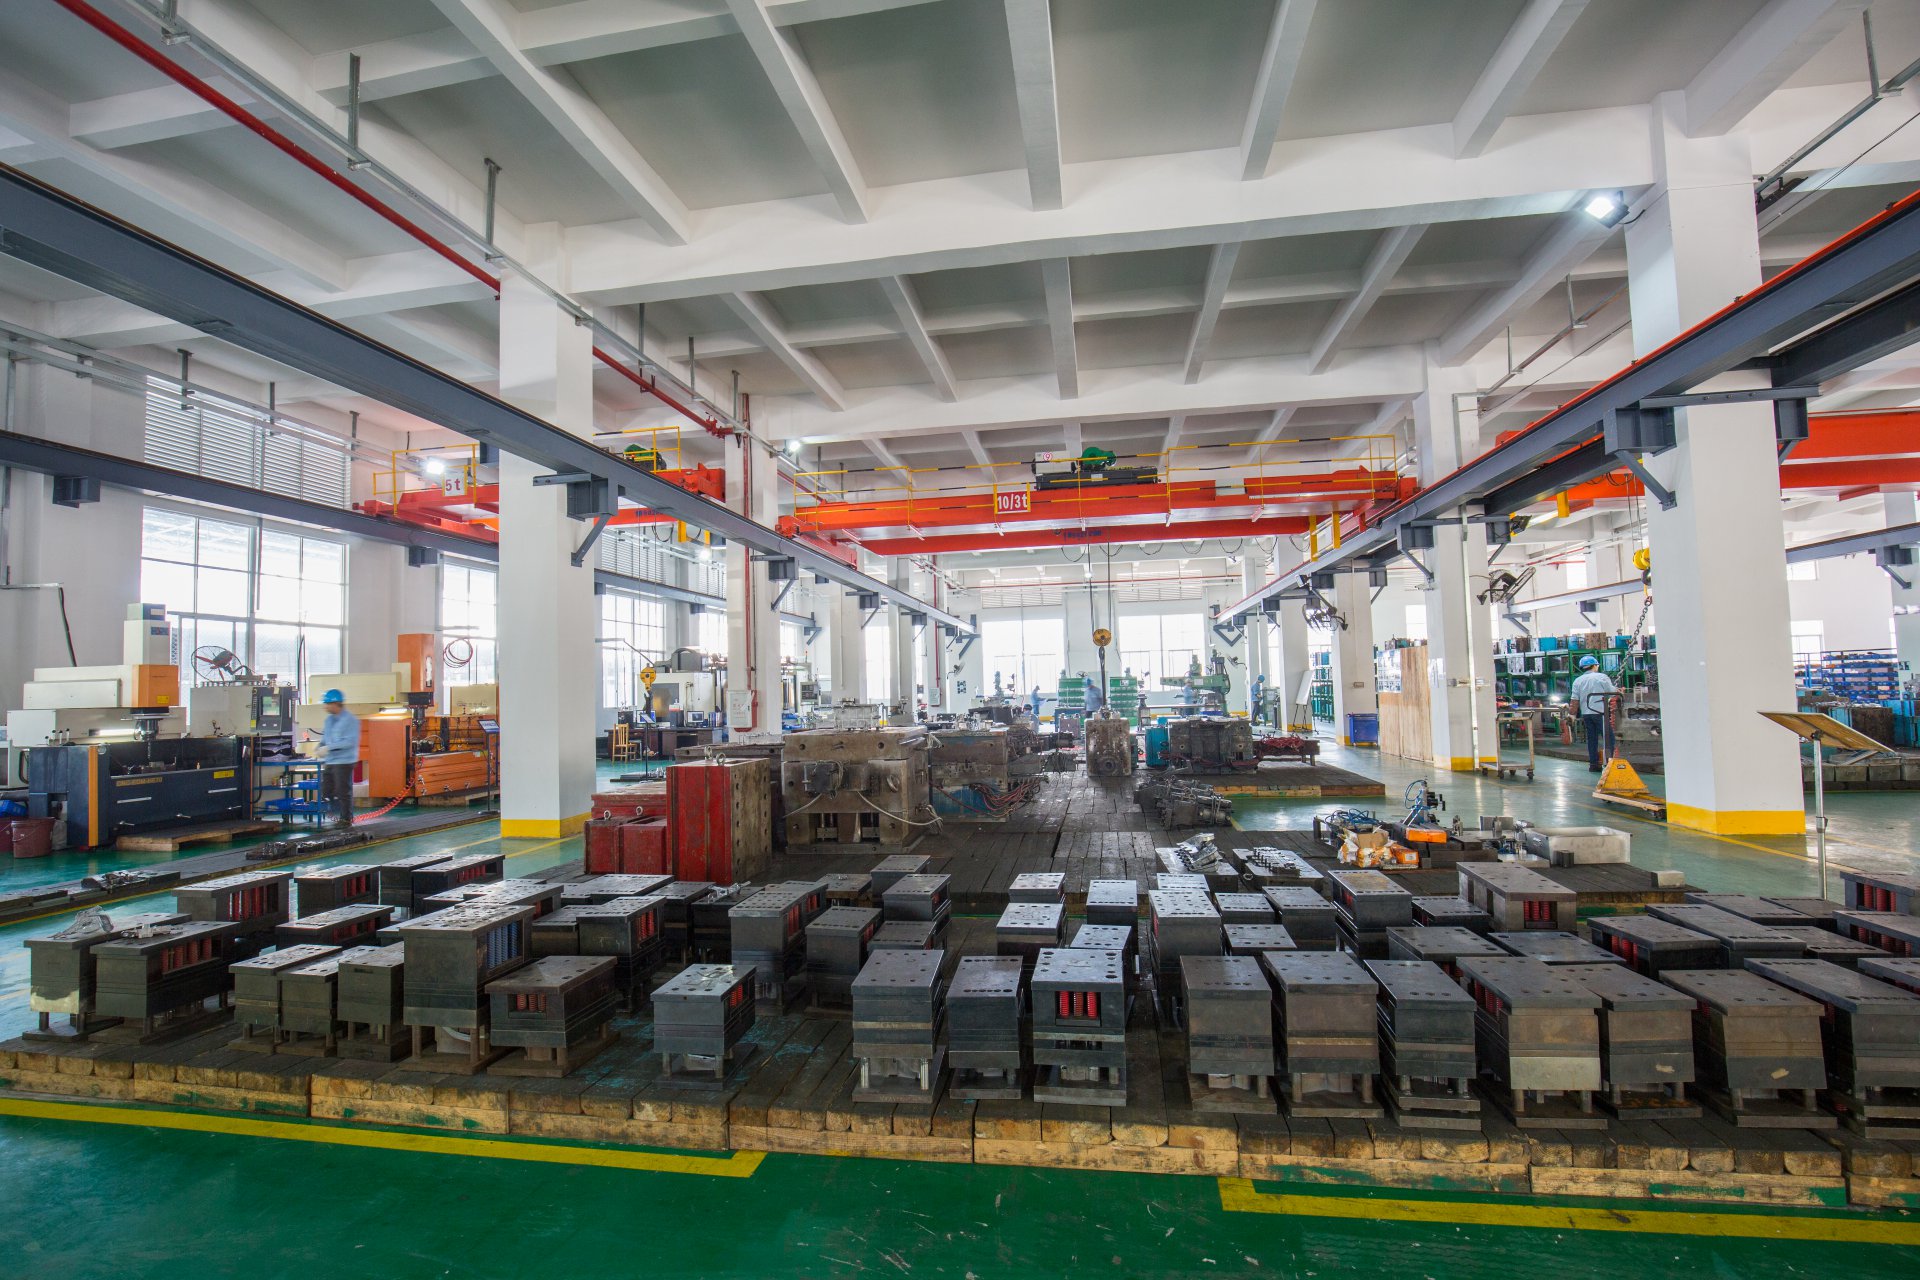
模具这行干了十几年,经常有新人问我:模具到底分几类?其实按成型工艺来分就清楚了——注塑模、吹塑模、挤出模、压铸模、锻压模、冲压模,这几大类基本覆盖了常见生产场景。注塑模在消费电子和家电行业用得最多,一套中等复杂度的注塑模,型腔数量从1腔到64腔都有,取决于订单量和产品尺寸。压铸模则多用于铝合金、锌合金件,比如汽车变速箱壳体,模具温度通常要控制在180到250摄氏度之间。冲压模在五金件领域是主力,级进模的工位数可以做到20个以上,生产效率极高。
再说模具结构,不管哪类模具,核心都离不开这几大系统:成型零件、浇注系统、导向机构、顶出机构、冷却系统和排气系统。注塑模的浇注系统设计尤其关键,主流道、分流道、浇口的尺寸直接影响到充填平衡和产品外观。冷却水道离型腔表面的距离一般控制在15到25毫米,太近容易导致局部过冷,太远则冷却效率下降。顶出机构里,顶针、顶管、推板的布局要避开产品受力薄弱区,否则顶白、顶裂是家常便饭。
材料选择上,模具钢是绕不开的话题。常用的有P20、718、H13、S136等。P20预硬钢硬度在HRC30左右,适合中小批量注塑模;H13热作模具钢耐高温、抗热疲劳,压铸模和热锻模首选;S136是耐腐蚀镜面钢,做透明件或PVC制品时必用。热处理环节不能省,淬火加回火后硬度一般要达到HRC48到52,否则模具寿命会大打折扣。另外,模架标准件尽量选用符合GB/T或DME标准的,互换性强,维修也方便。
最后说说试模。T0试模不是简单打几件看看,要记录注射压力、保压时间、冷却时间、模温等参数,对照CAE分析结果逐项排查。常见缺陷像缩水、飞边、熔接痕,多半跟浇口位置、排气槽深度、锁模力有关。一套模具从设计到量产,反复修模三五次很正常。把每次试模的数据留档,下次做类似产品就能少走弯路。模具这行,经验都是试出来的,但理论底子打牢了,试错成本能降不少。