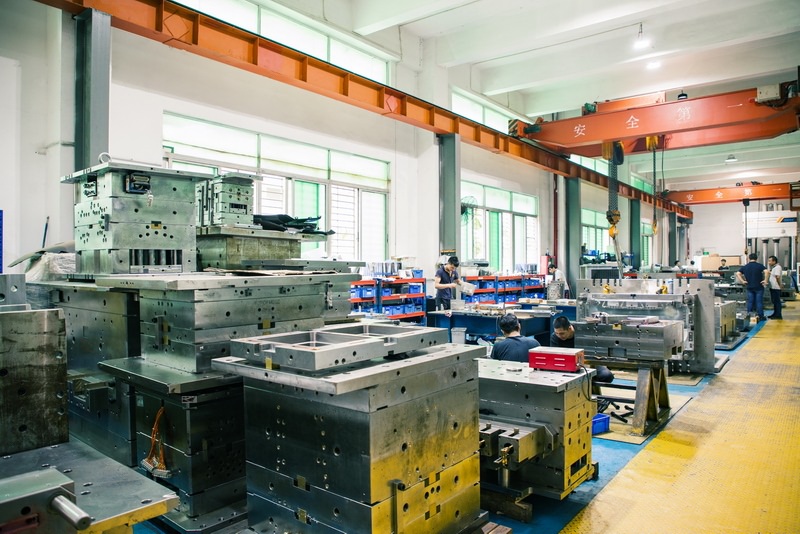
模具这行,说白了就是“复制”的艺术。按成型方法分,常见的有注塑模、吹塑模、挤出模、压铸模、锻压模、冲压模,还有冶炼用的各类模子。注塑模在消费电子和家电里用得最多,一套模架、型腔、型芯、浇注系统、冷却系统、顶出系统,缺一不可。冲压模则讲究凸凹模间隙,间隙放不好,毛刺、拉伤全来了。压铸模要耐高温,通常选H13这类热作模具钢,热处理硬度控制在HRC48-52,太硬容易裂,太软又扛不住铝液冲刷。
结构上,模架是骨架,标准件能外购就别自己磨。型腔数量直接决定产能和报价,一模一腔和一模八腔,分摊到单件上的模具成本差好几倍。冷却水路的设计更考验经验,走得顺,成型周期能压下来15%-20%,走不顺,产品变形、缩水全找上门。顶针排布要避开外观面,否则顶白、顶凸修都修不回来。滑块和斜顶负责处理倒扣,角度一般取15°-25°,太小容易卡死,太大占空间。
报价这块,模具人得会算三笔账:材料费、加工费、试模费。材料费按模架尺寸和钢材单价估,比如一块500×500的P20预硬钢,单价大概30-40元/公斤。加工费看CNC、线切割、电火花、磨床各占多少工时,慢走丝一小时80-120元是常价。试模费别漏了,注塑机吨位、原料损耗、调机人工都得算进去。最后加20%-30%的利润和风险金,模具这行返工修模太常见,不留余地容易白干。
说到底,模具是实践出真知的活。图纸看得再多,不如跟一套模从开粗到试模走一遍。了解材料收缩率、脱模斜度、排气槽位置这些细节,报价时心里才有底,跟客户沟通也硬气。基础打牢了,后面学模流分析、热流道系统才不费劲。