冲压工艺按温度分冷冲和热冲,按工序性质又分分离工序和成形工序两大类。分离工序包括冲裁、切边、冲孔,靠模具刃口把板材剪断;成形工序则涵盖弯曲、拉深、翻边、胀形等,让板料在模具型腔里流动成需要的形状。以拉深为例,一个圆筒件往往要经过多次拉深,每次的拉深系数控制在0.5到0.8之间,否则一次拉太深,筒壁直接拉裂。冲裁时,软铝、黄铜这类材料间隙取料厚的5%到8%,冷轧钢板取8%到12%,不锈钢因为加工硬化严重,间隙还得再放大一点。这些数据不是拍脑袋定的,是试模时用废料堆出来的经验。
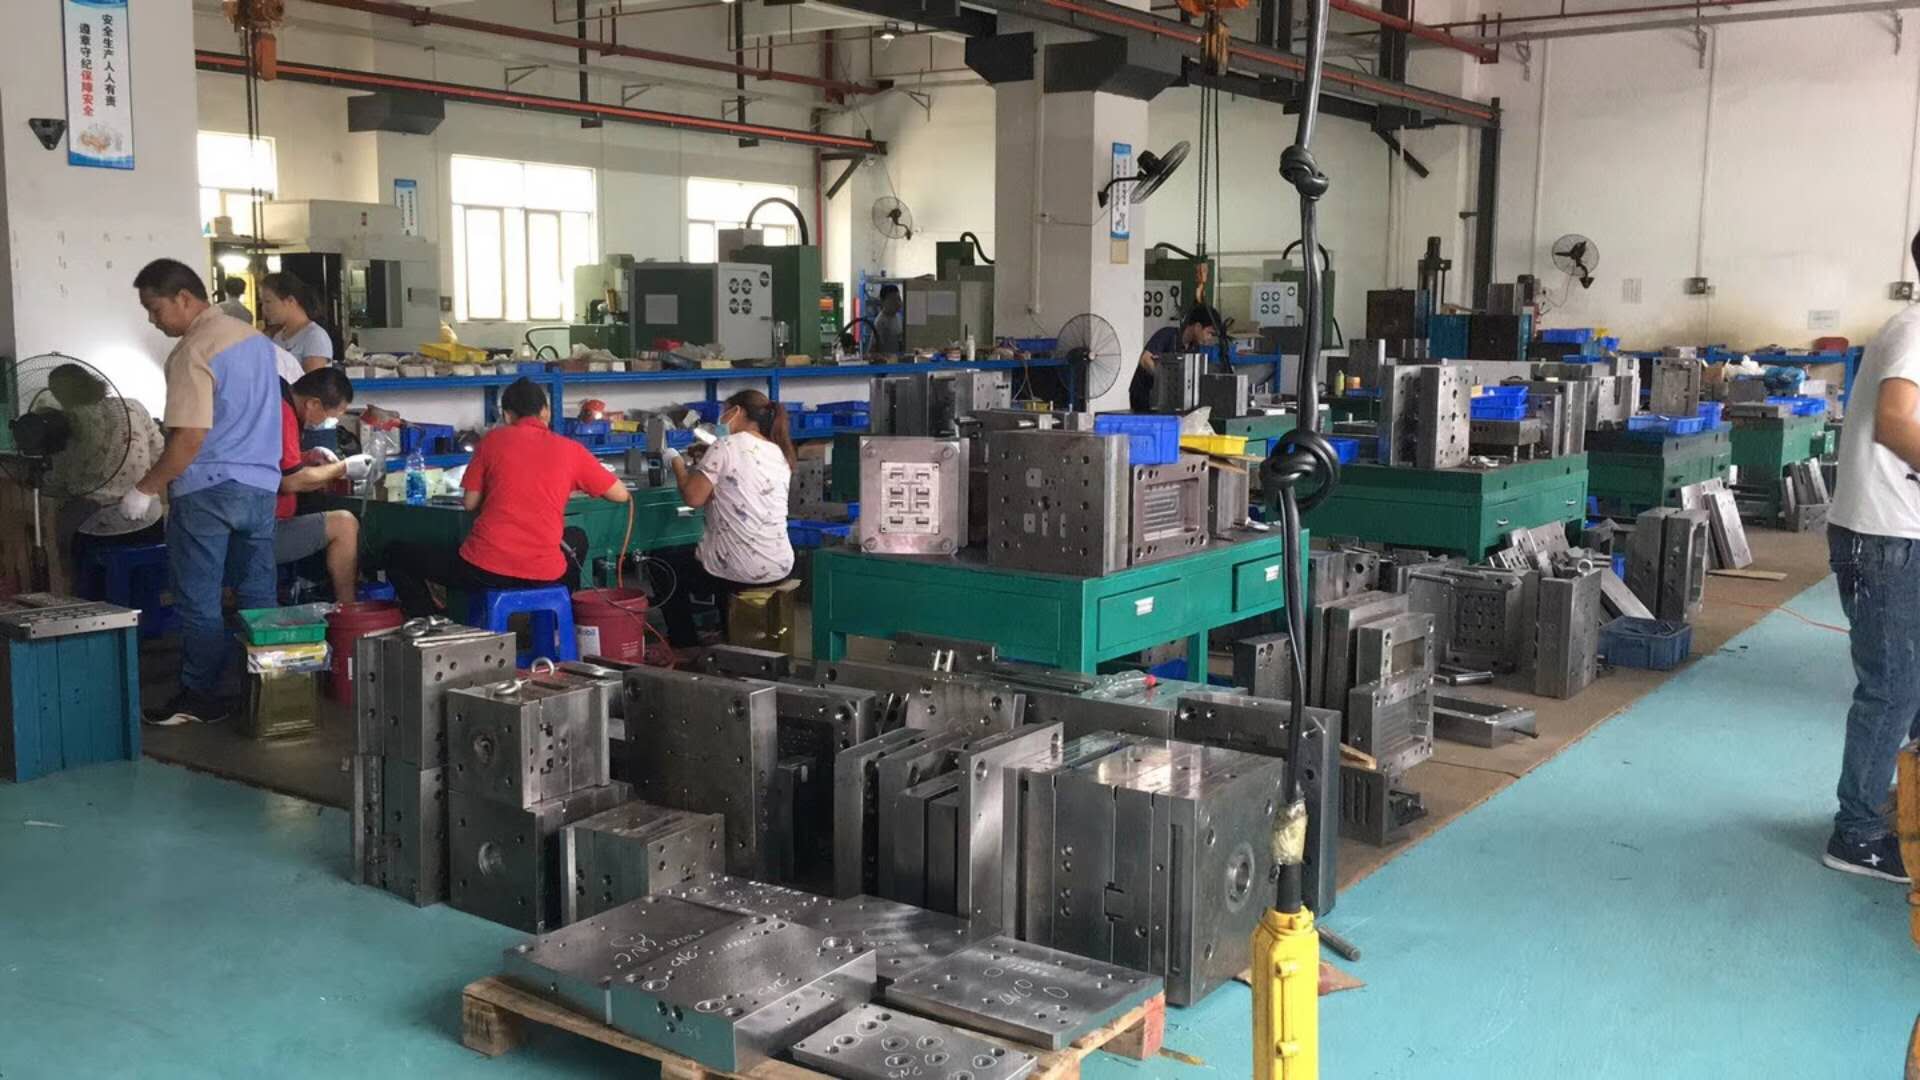
模具材料的选择直接决定冲压寿命和成本。冲裁模刃口常用Cr12MoV、SKD11这类高碳高铬钢,淬火硬度做到HRC58到62,耐磨性够用;拉深模因为要抗摩擦和粘料,表面常做TD处理或镀钛,有时候直接用硬质合金镶块。一套级进模在高速冲床上跑,每分钟冲次能到200到400次,模具导向精度必须控制在0.005毫米以内,否则导柱导套很快拉伤。另外,冲压油的选择也别马虎,粘度太高清洗麻烦,太低又容易拉毛,一般用40℃运动粘度在20到50厘斯之间的冲压油比较稳。
实际生产中,冲压件出问题往往不是单一因素。比如毛刺过大,可能是间隙不对、刃口磨损,也可能是压料力不够导致材料翘曲。这时候得按顺序排查:先看模具闭合高度和间隙,再查压边圈和顶料机构,最后才动冲床参数。做模具这行,经验比公式更值钱,但经验也得建立在理解材料流动和模具受力基础上。把每次试模的数据记下来,慢慢就能摸清不同材料、不同厚度下的脾气,报价和排工艺时心里才有底。