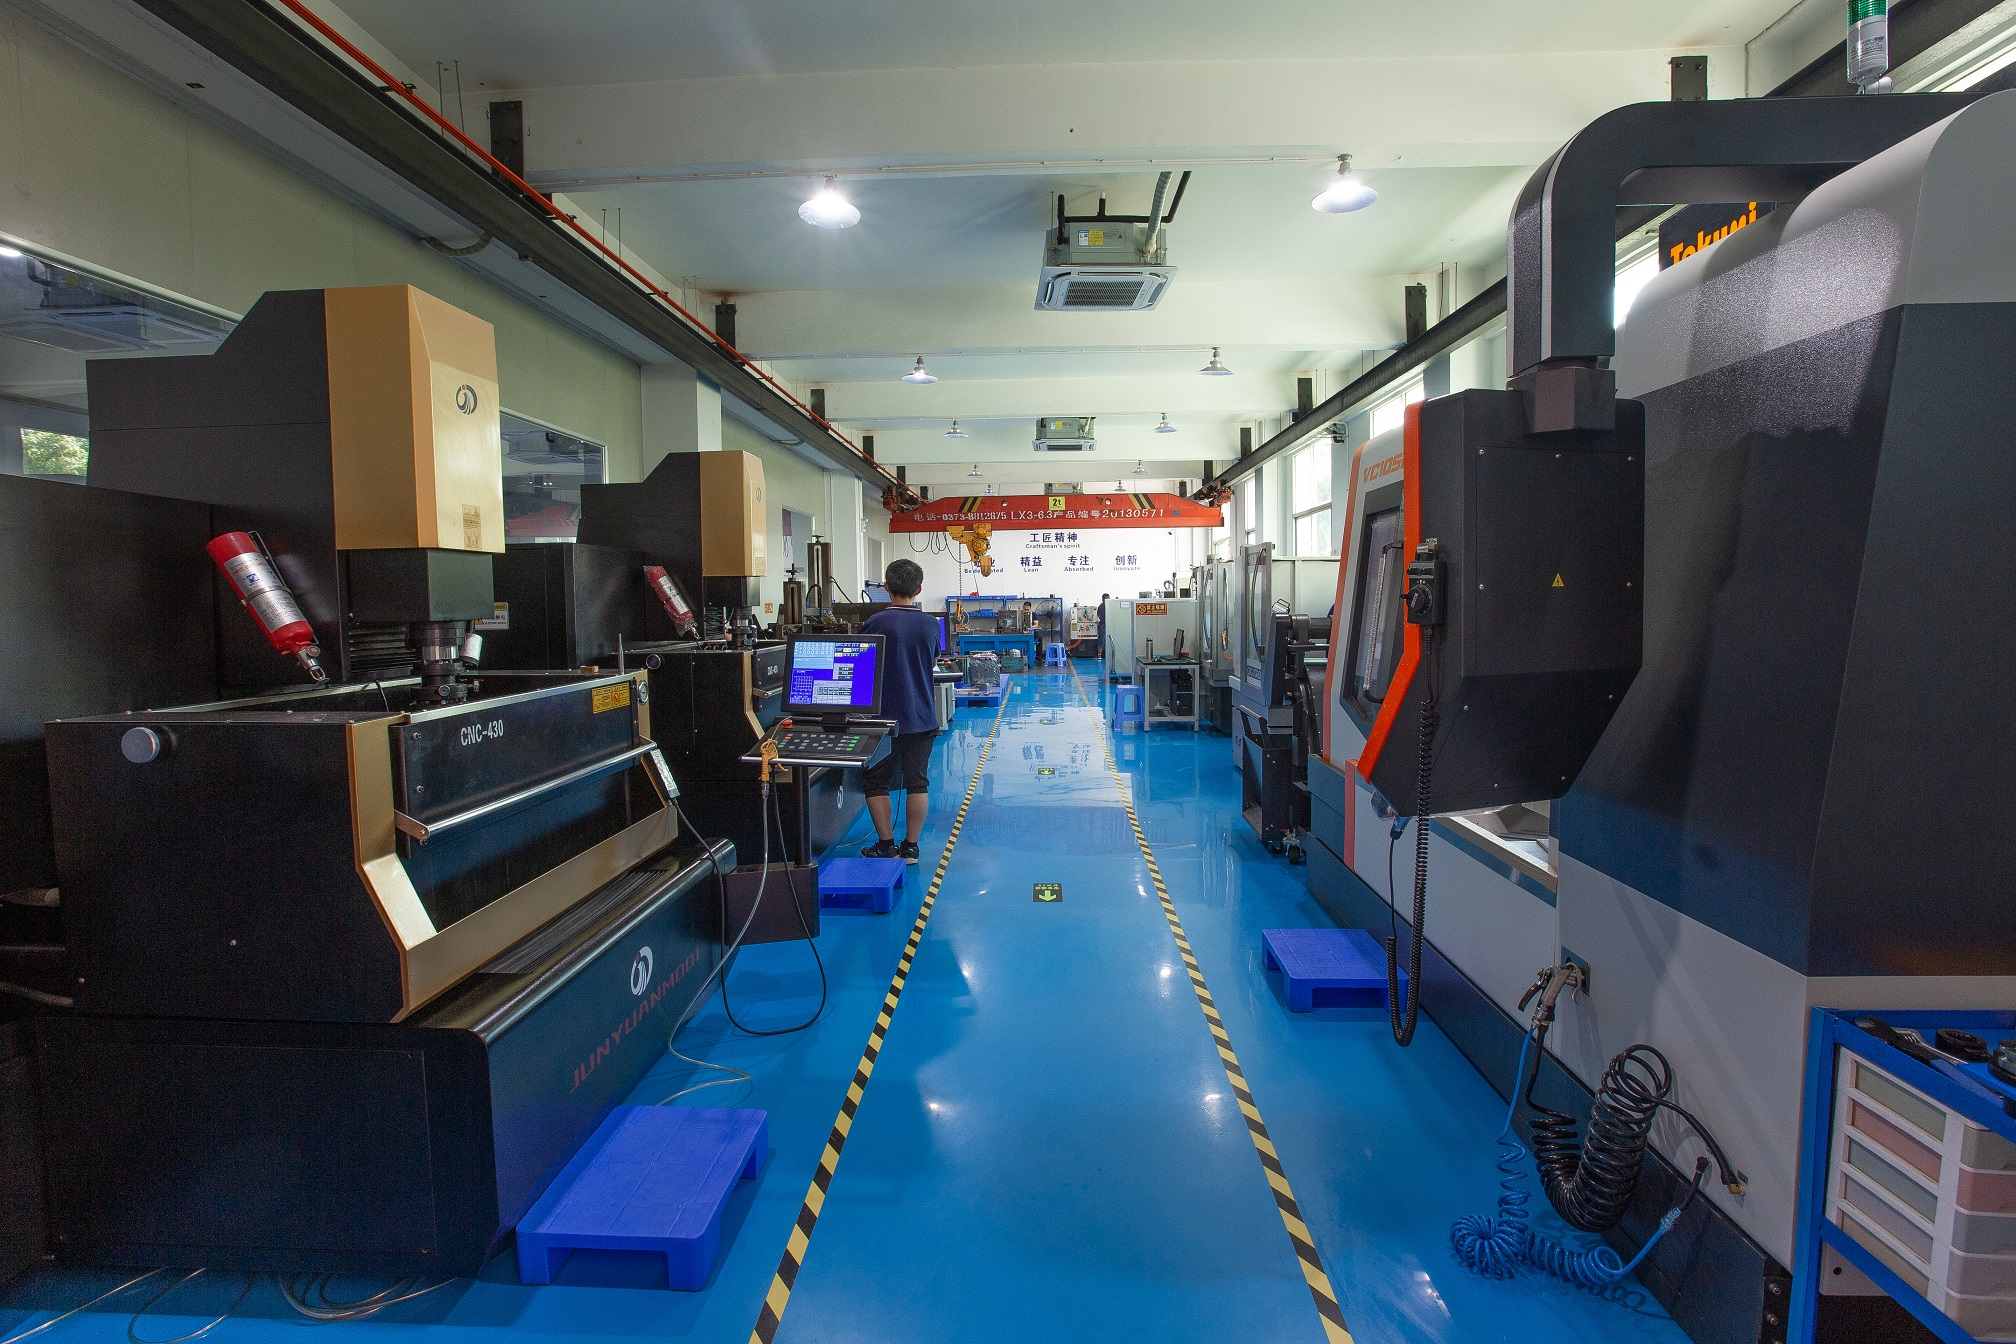
干模具这行十几年,接触最多的还是注射成型。它的核心逻辑很简单:塑料在料筒里加热熔融,螺杆往前推,把熔体高速注进闭合的模具型腔,冷却后开模顶出。一套模具动辄几十万,但一旦跑顺了,周期能压到十几秒,适合大批量、高精度的小件,比如连接器、齿轮。缺点是模具成本高,遇到厚壁件容易缩孔,调机时保压曲线得反复试。
吹塑和挤出是另外两条路子。吹塑分挤出吹塑和注射吹塑,做中空件如油桶、矿泉水瓶,模具成本比注射低不少,但壁厚均匀性难控制,拐角处容易偏薄。挤出成型则是连续生产管材、型材、片材,模具就是个机头口模,结构比注射模简单得多,但一出问题就是整条线停,对温控和牵引速度的匹配要求很高。
压延成型在PVC片材、人造革领域用得最多,辊筒温度、速比、间隙三个参数决定片材厚度和表面质量,模具在这里退居次要位置,核心是四辊压延机的精度。压制和传递成型则适合热固性塑料,比如酚醛、环氧,模具要加热,材料在型腔里交联固化,周期长但耐热性好。真空成型和滚塑更适合大尺寸、低批量件,模具可以用石膏、铝模甚至木模,成本低但精度和表面差一截。
选工艺说到底就是算账:批量、精度、材料、成本四个维度一摆,答案基本就出来了。注射模贵但效率高,吹塑和挤出适合连续件,压延吃设备精度,压制吃材料特性。搞模具的不一定每种都精通,但至少要知道什么活儿该用什么路子,免得开错模、走弯路。