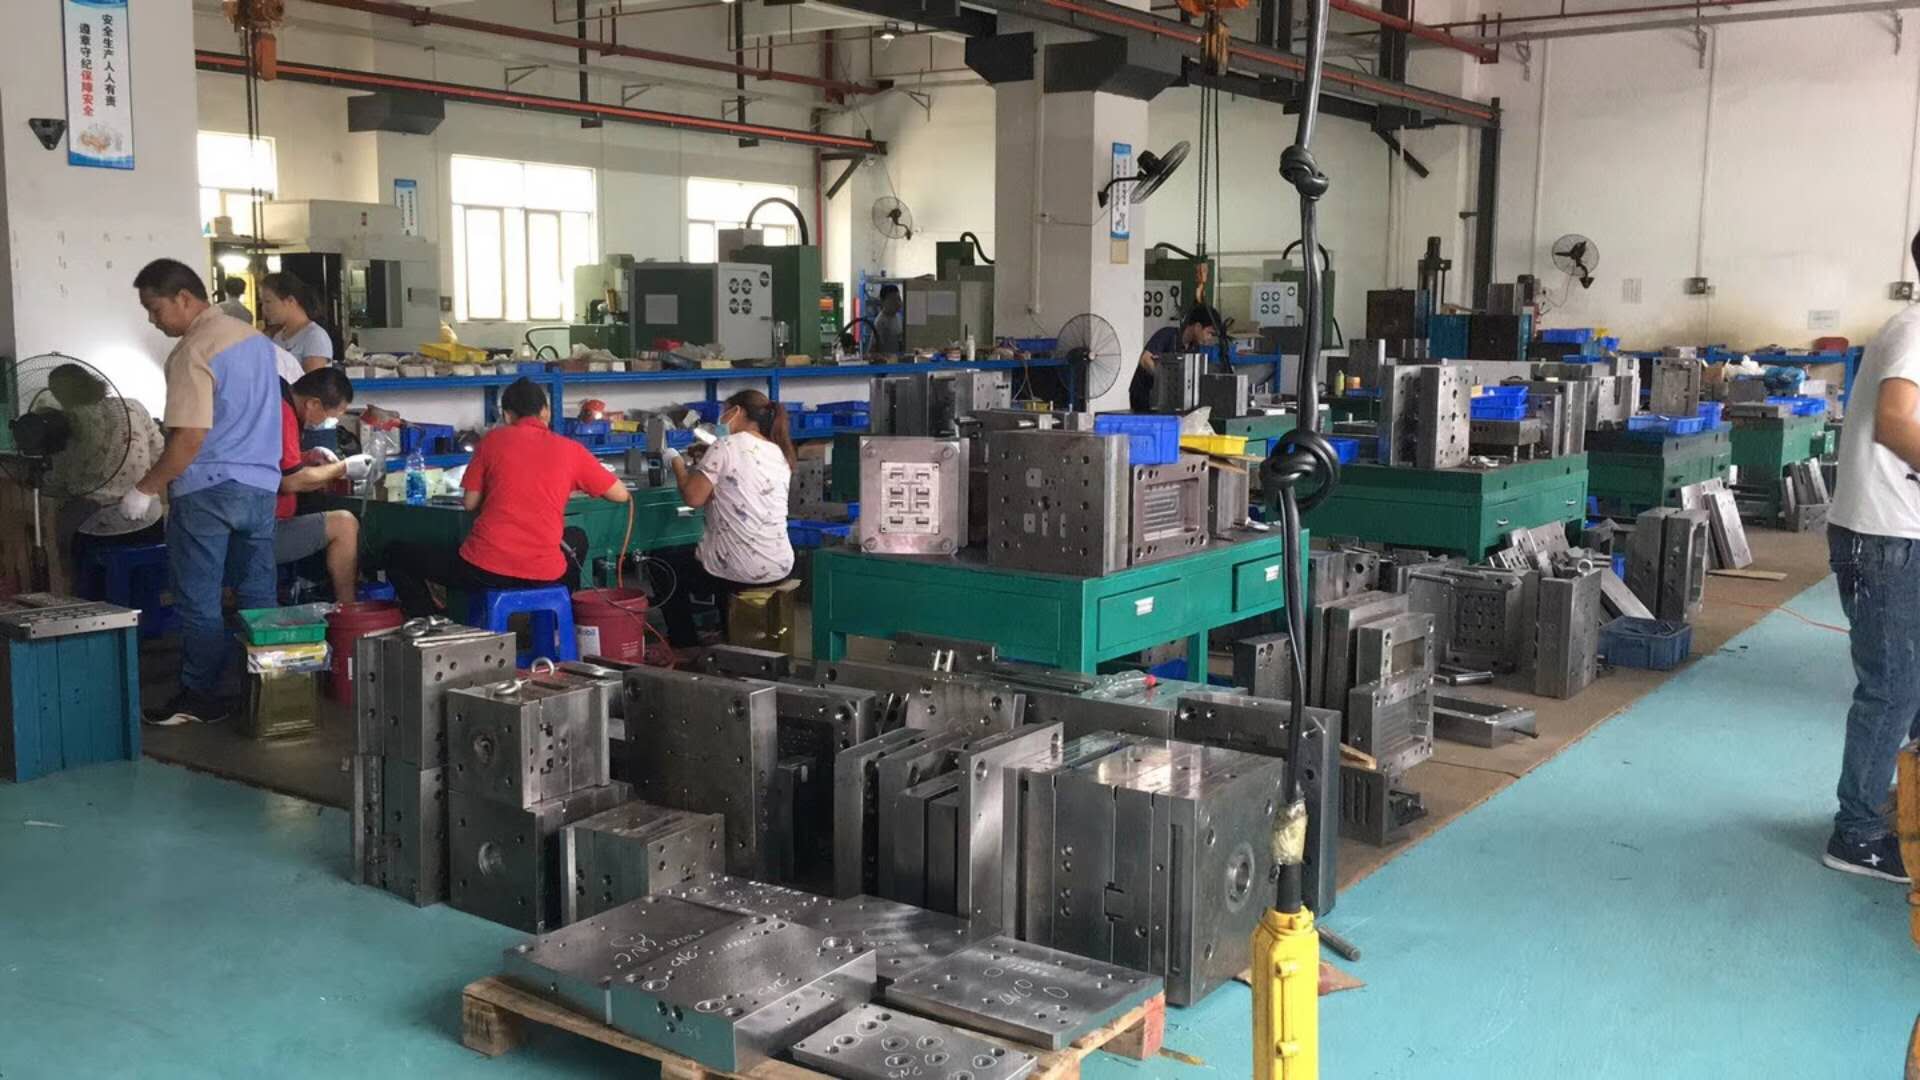
做模具这行,注塑工艺参数直接决定产品能不能打出来。拿PE来说,料筒温度一般控制在160-220℃,模具温度30-60℃就行,但PE收缩率大,1.5%-3.5%的收缩量在开模时就得预留好。PP料筒温度稍高,200-250℃,模温40-80℃,它的结晶度高,收缩率1.0%-2.5%,模具冷却水道排布要均匀,不然翘曲跑不了。这两种料流动性好,排气槽开0.02-0.03mm深就够,开太深容易飞边。
PVC是让人头疼的料,料筒温度160-190℃,温度一高就分解出氯化氢,腐蚀模具型腔。所以打PVC的模具,型腔必须做镀铬处理,浇口套和流道也要选耐腐蚀钢材,比如S136或2316。模温控制在30-50℃,注射压力80-120MPa。PC则相反,料筒温度要280-320℃,模温80-120℃,注射压力100-140MPa。PC粘度高,流道要短粗,浇口直径至少1.5mm以上,否则充填不足。
模具钢材选择上,PE、PP用P20或718就够,成本低加工也方便。PVC必须上耐腐蚀钢,PC因为注射压力高,型腔材料建议用H13或SKD61,硬度做到48-52HRC。顶出系统也要注意,PC产品刚性大,顶针数量要够,顶出面积要大,不然顶白、顶裂是常事。冷却时间方面,PE、PP按壁厚每0.1mm冷却1-2秒估算,PC要3-5秒,具体还得看水路设计。
实际试模时,别死磕理论值。同一牌号的料,不同厂家批次流动性都有差异。建议先按中位参数走,看短射情况再调。模具方面,排气、冷却、浇口位置这三样做好了,工艺窗口就宽,调机也轻松。搞模具的不懂注塑参数,设计出来就是纸上谈兵,多下车间跟几套模,比看十篇文章都管用。