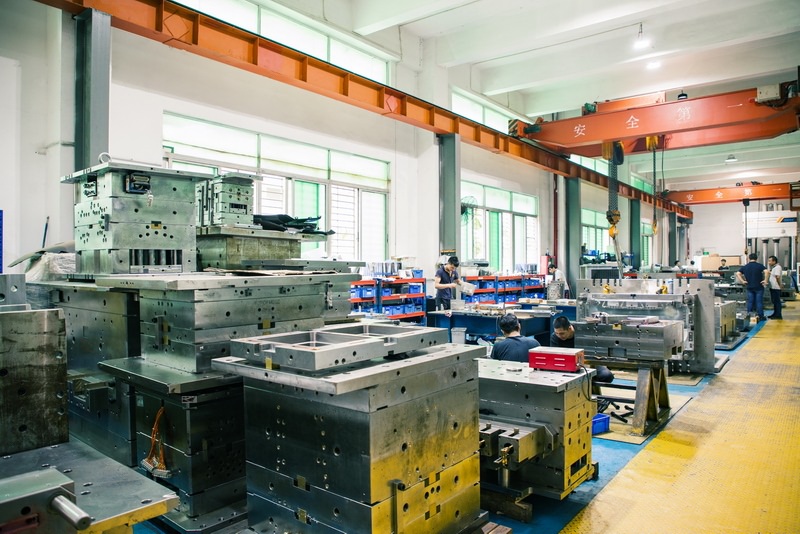
注塑模具模架是整套模具的骨架,直接决定分型面走向、顶出方式与冷却效率。常见的两板模(大水口模)结构最简单,适合侧浇口进胶、产品自动掉落;三板模(细水口模)则多一块脱料板,可实现点浇口自动拉断,适合中心进胶或一模多腔的小件。设计时先看产品进胶位置——若胶口在定模侧,优先考虑三板模;若在动模侧,两板模加潜浇口或牛角浇口更经济。模架厚度需根据型腔深度、顶出行程和注塑机容模量反推,不能只看标准模架图册硬套。
顶出系统是模架设计的重头戏。顶针、司筒、推板、推块四种方式各有适用场景:顶针适合局部受力、产品较深的骨位;司筒用于圆柱形BOSS柱的顶出,避免顶白;推板适合薄壁深腔件,推力均匀但加工成本高;推块则常用于透明件或外观面不允许顶针印的产品。顶出行程一般取产品深度的1.5倍以上,顶针直径不小于2mm,否则易弯曲。复位弹簧的预压量建议取15%~20%,确保顶针板先复位再合模,防止撞模。
冷却水道排布直接影响成型周期和产品变形。模架设计阶段就要预留水道孔位置,避免与顶针、司筒干涉。常见布局有直通式、阶梯式、隔片式(用于细长型芯)和螺旋式(用于圆形镶件)。水道直径通常取8~12mm,距型腔表面15~20mm,间距为直径的3~5倍。对于平板类产品,动定模各走一路直通水道即可;对于深腔件,型芯内部需加隔片或喷流管,否则芯部热量散不出去,周期会拉长30%以上。
模架选型还要考虑注塑机匹配:定位圈直径、喷嘴球半径、顶出孔位置必须与机台一致。标准模架有龙记、明利、盘起等品牌,非标模架则需出加工图。建议设计时先做模流分析,确认填充平衡和冷却时间,再反推模架规格。实际加工中,A/B板厚度留0.5mm余量,合模后配磨,避免因平行度超差导致飞边。掌握这24种典型结构后,遇到新项目先归类再微调,比从头画起效率高得多。